Präzisions-Investmentguss und kundenspezifische Fertigung
Feinguss (Wachsguss) ist ein nahezu netzförmiges Herstellungsverfahren, das maßgenaue, oberflächenfertige Metallbauteile mit komplexen Geometrien erzeugt - Geometrien, die durch Schmieden, Sandguss oder alleinige Bearbeitung nur schwer oder gar nicht zu erreichen wären Bei Daji Casting sind wir auf das Niedertemperatur-Wachs + Silica-Sol-Bindemittelsystem spezialisiert, einen Premium-Feingussweg, der außergewöhnliche Oberflächenqualität (Ra 1.63.2 m), enge Maßtoleranzen (CT55CT7 pro ISO 8062) und hervorragende Wiederholbarkeit für die Produktion von mittlerem bis hohem Volumen liefert.
Wir fertigen vollständig an Kundenzeichnungen: senden Sie uns Ihre 2 D/3 D-Dateien, Spezifikationen und Menge, und unser Engineering-Team liefert eine Überprüfung der Herstellbarkeit (DFM) und Angebot innerhalb von 24 Stunden Vom Prototyp bis zur Serienproduktion kümmern wir uns um die komplette Kettenwachseinspritzung, Schale, Entwachs, Schmelzen, Gießen, Wärmebehandlung, Bearbeitung und zerstörungsfreie Prüfung unter einem Dach.
Die Premium-Route für hochpräzise, erstklassige Oberflächengussteile
Ein kombinierter Prozess unter Verwendung von Wachs mit Temperaturmuster für die Feindetailreproduktion und kollilischem Siliciumdioxid-Bindemittel (Siliciumdioxidsol) für stabile Hochtemperaturkeramikschalen, der Niedertemperaturgussteile mit spiegelähnlichen dünnen Wänden und engen Toleranzen über Edelstahl, Kohlenstoffstahl usw. liefert legierter Stahl.
| Parameterelement | Spezifikation | Beschreibung |
|---|---|---|
| Wachsmustermaterial | Niedertemperaturwachs (Schmelzpunkt: 50 – 60 °C) | Stabile Abmessung, hervorragende Detailwiedergabe, geringe Wachsrückstände nach dem Entparaffinieren |
| Muschelbinder | Silica-Sol (SiO2-Kolloid) | Hohe Hochtemperaturfestigkeit, geringe Wärmeausdehnung, hervorragende Oberflächengüte |
| Maßtoleranz | CT5 – CT7 (ISO 8062) | 1 – 2 Qualitäten besser als Natriumsilikatverfahren |
| Oberflächenrauheit | Ra 1,6 – 3,2 um | Bereit für die direkte Anwendung, reduziert die anschließende Bearbeitung |
| Mindestwandstärke | 1,5 mm (lokal 1,0 mm) | Geeignet für dünnwandige komplexe Strukturbauteile |
| Anwendbare Materialien | Edelstahl / Kohlenstoffstahl / Legierter Stahl | 50+ Sorten einschließlich hitzebeständigem Stahl und Duplexstahl |
| Teilgewichtsbereich | 0,05 kg 100 kg | Deckt kleine Präzisionsteile bis hin zu mittleren Strukturkomponenten ab |
| Chargenkapazität | Prototypen 100.000 Stück/Jahr | Flexible Produktion, schneller Formwechsel |
Präzisions-Investmentguss und kundenspezifische Fertigung
Von der Rohstoffbeschaffung, dem Produktionsmanagement, der Auftragsverfolgung bis hin zur Logistik und Zollabfertigung behalten wir die volle Kontrolle über den gesamten Prozess.
Wachsinjektion
- Schlüsselaktionen: Wachs mit niedriger Temperatur wird bei 55 – 65 °C in eine Metallform eingespritzt und dann nach Halten des Drucks und Abkühlens entfernt.
- Qualitätskontrollpunkt: Abmessungen des Wachsmusters, Oberflächenblasen, Blitz und Schrumpfungsrate.
Zitat und Vorschlag
- Schlüsselaktionen: Schweißen Sie die Wachsmuster mit dem Gating-System (Gießbecher, Sprue, Läufer und Ingate).
- Qualitätskontrollpunkt: Steifigkeit des Gate-Clusters, Position des Gates und Abstand
Musterproduktion
- Schlüsselaktionen: Tauchbeschichtung (Silica-Sol + Zirkonmehl/Mullitmehl) → Stuckbeschichtung → Trocknen; Wiederholung für 69 Schichten.
- Qualitätskontrollpunkt: Beschichtungsviskosität, Sandpartikelgröße sowie Trocknungstemperatur und -feuchtigkeit.
Musterproduktion
- Schlüsselaktionen: Ein Dampfautoklav (0,60,8 MPa, 160 170 °C) führt dazu, dass das Wachsmuster schmilzt und ausfließt.
- Qualitätskontrollpunkt: Genauigkeit der Entparaffinierung, Fehlen von Rissen in der Schalenform und Wachsrückgewinnungsrate.
Massenproduktion
- Schlüsselaktionen: Nach dem Brennen der Rohform (1000 °C) wird geschmolzener Stahl unter Vakuum oder atmosphärischen Bedingungen gegossen.
- Qualitätskontrollpunkt: Gießtemperatur, Gießgeschwindigkeit, Schalenformtemperatur
Lieferung und Support
- Schlüsselaktionen: Schalenentfernung, Torschneiden, Sandstrahlen/Schrotstrahlen, Schleifen, Richten
- Qualitätskontrollpunkt: Restliches Schalenmaterial, Torrückstände, Oberflächenfehler
Niedertemperatur-Wachs- und Silica-Sol-Prozess
Niedertemperaturwachs Silica Sol Investment Casting ist ein fortschrittliches nahezu netzförmiges Herstellungsverfahren, das Präzisionswachsmuster mit Hochleistungskeramikschalen kombiniert Durch die Verwendung von Niedertemperaturwachs für die detaillierte Musterreplikation und Silica Sol für eine starke, stabile Schalenbildung liefert dieses Verfahren eine hervorragende Maßgenauigkeit, eine hervorragende Oberflächenbeschaffenheit und eine zuverlässige Leistung für komplexe Metallkomponenten.
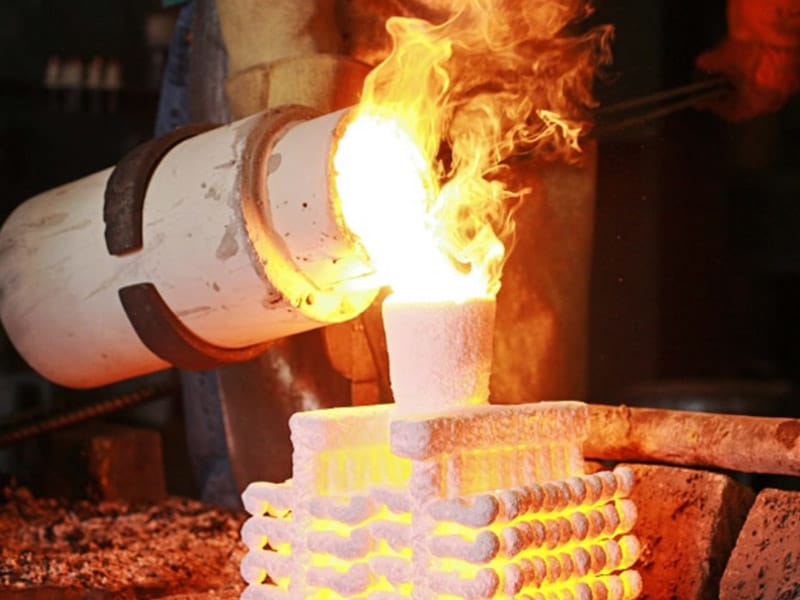
Wachsausschmelzguss
Beim Feinguss werden Wachsmuster verwendet, um die genaue Geometrie des endgültigen Bauteils zu reproduzieren. Nach der Bildung der Keramikschale, dem Entparaffinieren und dem Gießen von Metall können komplexe Teile ohne Trennlinien hergestellt werden, was eine hervorragende Designflexibilität und feine Strukturdetails ermöglicht.

Niedertemperaturwachs
Niedertemperaturwachs bietet hervorragende Fließfähigkeit und Dimensionsstabilität und ermöglicht eine präzise Reproduktion komplizierter Merkmale wie dünne Wände, feine Texturen, Fäden und Logos. Es schafft eine zuverlässige Grundlage für hochpräzises Gießen.

Silica Sol Keramikschale
Silica sol fungiert als Premium-Bindemittel für Keramikschalen, bietet hohe Temperaturfestigkeit, niedrige Wärmeausdehnung und ausgezeichnete Oberflächenqualität Es hilft, glatte Gussoberflächen, genaue Abmessungen und reduzierte Oberflächenfehler zu erreichen.
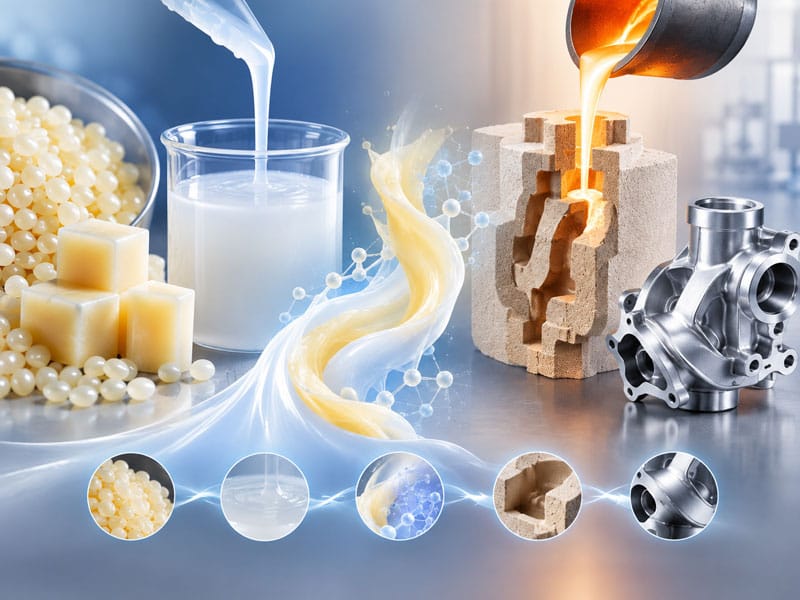
Wachs + Silica Sol Synergy
Die Kombination aus Niedertemperaturwachs und Siliciumdioxidsol integriert eine genaue Musterherstellung mit langlebiger Schalentechnologie. Dieses fortschrittliche Verfahren liefert komplexe Geometrien, gleichbleibende Abmessungen und hervorragende Oberflächenbeschaffenheit und ist daher ideal für hochwertige Präzisionsgussanwendungen.
Typische Präzisionsgusskomponenten
01
Wachsmusterherstellung (Wachsinjektion)
• Verfahren: Niedertemperatur-Wachsmaterial wird bei 55 –65 °C geschmolzen und mit einer Wachsspritzmaschine bei einem Druck von 0,30,8 MPa in den Metallformhohlraum eingespritzt; die Form wird geöffnet, um das Muster nach einer Halte- und Abkühlphase abzurufen;
• Ausrüstung: Horizontale oder vertikale Wachsinjektionsmaschine (ausgestattet mit Haltedruck-, Temperaturkontroll- und Vakuumentgasungsfunktionen);
• Form: Aluminiumlegierung oder Stahlform; Hohlräume sind CNC-bearbeitet und poliert; Formabmessungen müssen Wachsschrumpfung (0,3%0,6%) und Metallschrumpfung (1,5%2,5%) berücksichtigen;
• Qualitätskontrolle: Erstteilige Inspektion der Musterabmessungen mit einem CMM (Koordinatenmessgerät); visuelle Inspektion von Oberflächen auf Luftblasen, Senkenspuren und Blitz; regelmäßige Dimensionsprüfungen von Mustern.
02
Wachsbaugruppe (Baumbau)
• Verfahren: Mehrere Wachsmuster werden mit einem Wachsschweißwerkzeug (oder Lötkolben) an ein Wachs-Gating-System (Wachsbaum) geschweißt; das Gating-System umfasst den Gießbecher, die Fichte, die Kufen und die Inkate;
• Designprinzipien: Die Platzierung von Ingat muss eine reibungslose Formfüllung und gerichtete Erstarrung des geschmolzenen Metalls gewährleisten, um Kaltverschlüsse und Schrumpfungshohlräume zu verhindern; Abstände zwischen den Mustern müssen eine gleichmäßige Abdeckung der Keramikaufschlämmung und des Stucks (Sand) ermöglichen;
• Qualitätskontrolle: Schweißnähte müssen sicher und glatt sein und dürfen keine Wachsrückstände mehr aufweisen; Die Abmessungen und das Gewicht der fertigen Baugruppe müssen innerhalb der Grenzen des Schalenherstellungsprozesses und der Ausgießkapazität bleiben.
03
Shell Building (Investition)
• Verfahren: Tauchen Sie die Wachsanordnung in eine kolloidale Siliciumdioxidaufschlämmung (kolloidales Siliciumdioxid gemischt mit Zirkon oder Mullitpulver; Pulver-zu-Flüssigkeits-Verhältnis von 2.54.0:1), tragen Sie dann gleichmäßig Sand auf (Zirkonsand von 80 TP3120 Mesh für die Gesichtsschicht; Mullit - oder Quarzsand von 1630 Mesh für Ersatzschichten). Trocknen in einer Umgebung mit einer Temperatur von 2225°C und einer Luftfeuchtigkeit von 501 TP3 T701 TP3 TP3 TP-7-Beschichtung für 48 Stunden. Wiederholen Sie den Beschichtungs - und Schleifettschicht für 6999 Schichten mit Rohmaterial mit Feinmaterial.
• Ausrüstung: Schlammtank (mit Rühren), Regen/Fluidsandbett und Trocknungskammer mit konstanter Temperatur und Luftfeuchtigkeit.
• Qualitätskontrolle: Überwachen Sie die Viskosität der Aufschlämmung für jede Schicht mithilfe eines Viskositätsbechers (Ford Cup Nr. 4: 20 –40 s); stellen Sie eine endgültige Schalendicke von 5 –8 mm sicher; Überprüfen Sie, ob nach dem Trocknen keine Delaminierung oder Rissbildung vorliegt.
04
Entparaffinierung
• Verfahren: Legen Sie die getrocknete Schalenbaugruppe in einen Dampfentparaffinierungsautoklaven mit dem Gießbecher nach unten. Sattdampf bei 0,60,8 MPa (160 – 6 20 °C) einbringen und diesen Zustand 1020 Minuten lang aufrechterhalten, um das Wachsmuster schnell zu schmelzen und durch den Gießbecher abfließen zu lassen.
• Ausrüstung: Dampfentparaffinierungsautoklav (ausgestattet mit Druckkontroll- und Wachsrückgewinnungssystemen).
• Qualitätskontrolle: Das Entparaffinieren muss schnell erfolgen (um zu verhindern, dass die Wachsexpansion die Schale reißt); Stellen Sie sicher, dass nach dem Prozess kein Wachsrückstand in der Schale verbleibt; Das gewonnene Wachs kann nach Filtration und Dehydrierung wiederverwendet werden.
05
Braten & Gießen
• Rösten: Nach dem Entparaffinieren werden die Schalenformen in einen Röstofen gestellt und 1000 –1100°C für 12 Stunden gehalten, um restliches Wachs und Feuchtigkeit zu entfernen und so die Schalenfestigkeit und Durchlässigkeit zu verbessern;
• Schmelzen: Stahl wird in einem Mittelfrequenz-Induktionsofen geschmolzen; Die chemische Zusammensetzung wird mittels Direktlesespektrometrie analysiert und an die Zielspezifikationen angepasst;
• Gießen: Zum Gießen werden erhitzte Schalen (800 – 1000°C nach dem Rösten) positioniert; Es wird Schwerkraft- oder Vakuumguss (für legierte Stähle/High-End-Komponenten) verwendet. Die Gießtemperaturen variieren je nach Material (Kohlenstoffstahl: 156001600°C; Edelstahl: 15801620°C; hitzebeständiger Stahl: 16001650°C);
• Qualitätskontrolle: Die Gießtemperatur wird mittels Infrarot-Thermometrie oder Thermoelementen überwacht; Um Lufteinschlüsse und Schlackeneinschlüsse zu verhindern, wird eine gleichmäßige Gießgeschwindigkeit aufrechterhalten.
06
Knock-out & Finishing
• Schalenentfernung: Nach dem Abkühlen werden externe Schalen mit einer Vibrations-Knockout-Maschine entfernt, während interne Hohlräume durch Hochdruck-Wasserstrahlen oder Sandstrahlen gereinigt werden;
• Schneiden: Gating-Systeme werden mit abrasiven Trennsägen oder Bandsägen entfernt;
• Schleifen: Restliches Tormaterial, Blitz und Grate werden abgeschliffen; Bei Bedarf wird eine Maßkorrektur durchgeführt;
• Oberflächenbehandlung: Sandstrahlen oder Kugelstrahlen (um die Oberflächenfarbe zu vereinheitlichen und Oxidablagerungen zu entfernen); Beizen und Passivieren (für Edelstahl), Verzinken oder Lackieren werden je nach Kundenwunsch durchgeführt;
• Wärmebehandlung: Prozesse wie Normalisieren, Glühen, Abschrecken und Anlassen, Lösungsbehandlung und Alterung werden gemäß Material- und Leistungsspezifikationen durchgeführt (Einzelheiten finden Sie im Abschnitt Qualitätsspezifikationen).
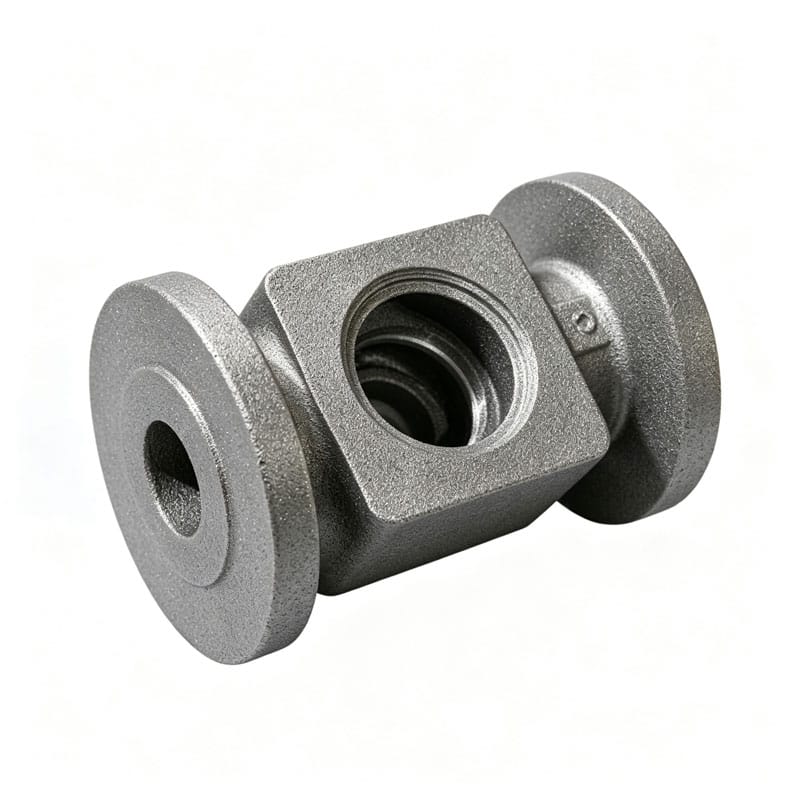
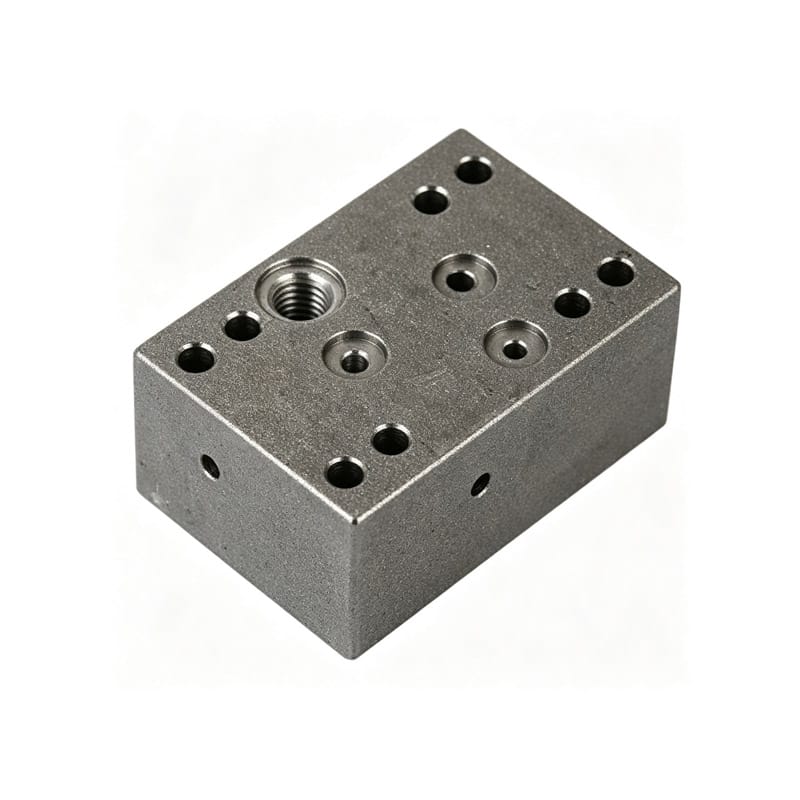
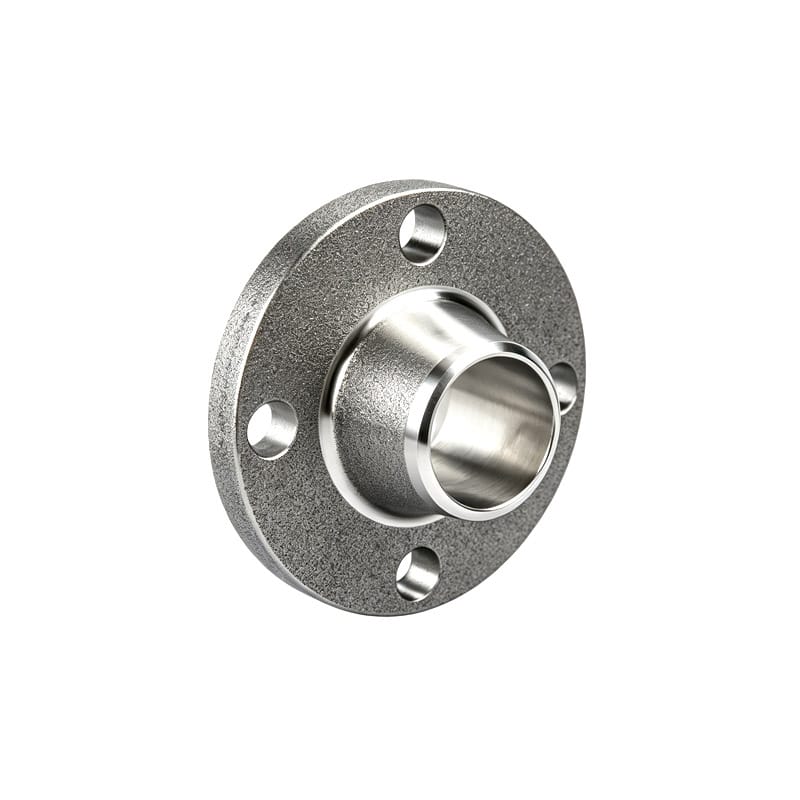
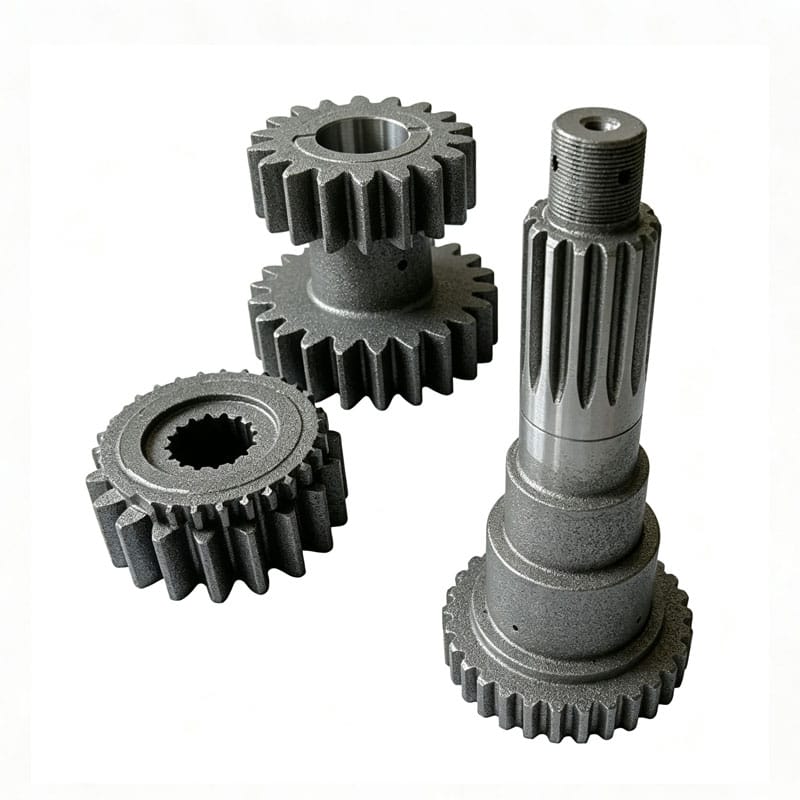
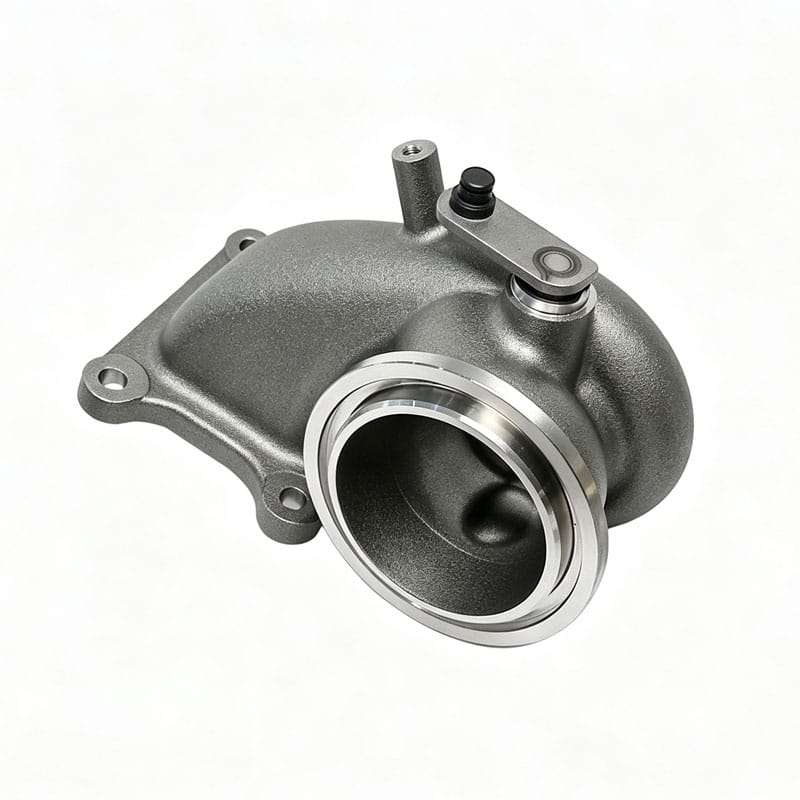
Typische Präzisionsgusskomponenten
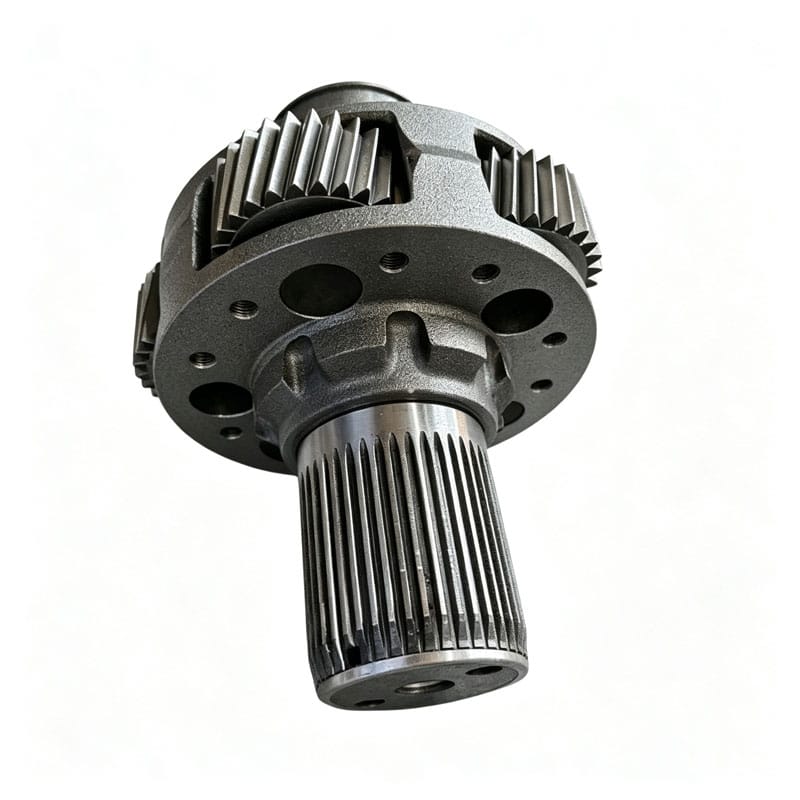
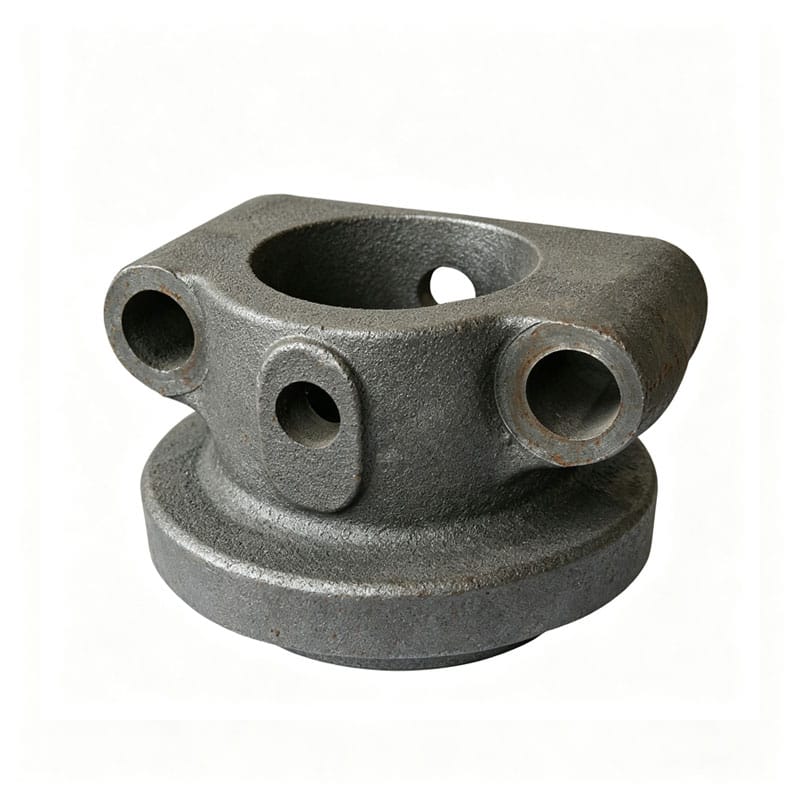
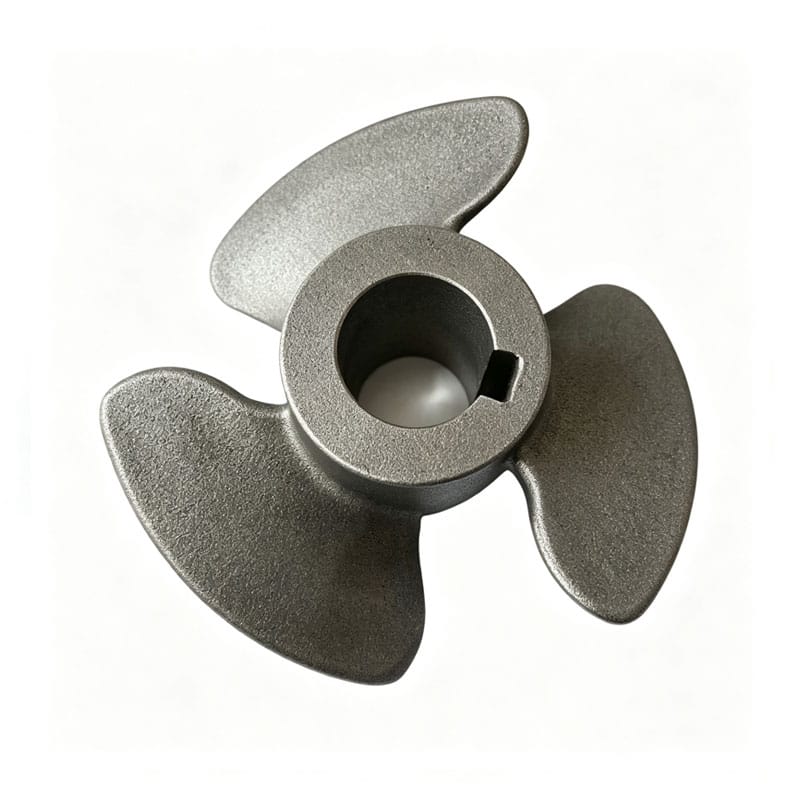
Erkunden Sie repräsentative Gussteile für Maschinen, Fahrzeuge, Pumpen, Ventile und Industrieanlagen. Jedes Teil kann durch Zeichnung, Materialqualität, Bearbeitungsanforderung und Oberflächenbehandlung individuell angepasst werden.
Sind Sie bereit, Ihr individuelles Casting-Projekt zu starten?
Laden Sie Ihre Zeichnungen hoch und teilen Sie uns Ihr Material, Ihre Menge, Toleranz und Anwendungsanforderungen mit.
Unser Ingenieurteam prüft Ihr Projekt und bietet auf der Grundlage Ihrer Spezifikationen Herstellungsempfehlungen und Angebotsunterstützung.