صب الاستثمار الدقيق والتصنيع المخصص
صب الاستثمار (صب الشمع المفقود) هو عملية تصنيع قريبة من الشبكة تنتج مكونات معدنية دقيقة الأبعاد ومصنعة سطحيًا ذات أشكال هندسية معقدة يمكن تحقيقها من خلال الحدادة أو صب الرمل أو التصنيع وحده. في Daji Casting، نحن متخصصون في نظام ربط الشمع + محلول السيليكا ذو درجة الحرارة المنخفضة، وهو طريق صب استثماري متميز يوفر جودة سطح استثنائية (Ra 1.6 3.2 μm)، وتفاوتات ضيقة في الأبعاد (CT5 markCT7 لكل ISO 8062)، وتكرار ممتاز للإنتاج بكميات متوسطة إلى عالية.
نقوم بالتصنيع بالكامل لرسومات العملاء: أرسل لنا ملفاتك ثنائية وثلاثية الأبعاد ومواصفات المواد ومتطلبات الكمية، وسيقدم فريقنا الهندسي مراجعة قابلية التصنيع (DFM) وعرض الأسعار في غضون 24 ساعة. من النموذج الأولي إلى الإنتاج التسلسلي، نتعامل مع السلسلة الكاملة لحقن الشمع، وبناء القشرة، وإزالة الشمع، والصهر، والصب، والمعالجة الحرارية، والتصنيع الآلي، والاختبارات غير المدمرة تحت سقف واحد.
الطريق المميز للمسبوكات عالية الدقة وذات تشطيب سطحي فائق
عملية مشتركة تستخدم الشمع ذو درجة الحرارة المنخفضة لإعادة إنتاج التفاصيل الدقيقة ومادة رابطة السيليكا الغروية (سول السيليكا) للأصداف الخزفية المستقرة ذات درجة الحرارة العالية، مما يؤدي إلى توصيل المسبوكات بأسطح تشبه المرآة، وجدران رقيقة، وتفاوتات محكمة عبر الفولاذ المقاوم للصدأ، والفولاذ الكربوني، وسبائك الصلب.
| عنصر المعلمة | تخصيص | وصف |
|---|---|---|
| مادة نمط الشمع | شمع منخفض الحرارة (نقطة الانصهار: 50 درجة مئوية 60°) | بُعد مستقر، واستنساخ تفاصيل ممتاز، وبقايا شمع منخفضة بعد إزالة الشمع |
| شل بيندر | محلول السيليكا (الغروانية SiO2) | قوة عالية لدرجة الحرارة العالية، وتمدد حراري منخفض، وتشطيب سطحي فائق |
| التسامح الأبعاد | CT5 & CT7 (ISO 8062) | 1 درجة 2 أفضل من عملية سيليكات الصوديوم |
| خشونة السطح | رع 1.6 3.2 ميكرومتر | جاهز للتطبيق المباشر، ويقلل من المعالجة اللاحقة |
| الحد الأدنى لسمك الجدار | 1.5 ملم (محلي 1.0 ملم) | مناسبة للمكونات الهيكلية المعقدة ذات الجدران الرقيقة |
| المواد المطبقة | الفولاذ المقاوم للصدأ / الفولاذ الكربوني / سبائك الفولاذ | 50+ درجة تشمل الفولاذ المقاوم للحرارة والفولاذ المزدوج |
| نطاق وزن الجزء | 0.05 كجم 100 كجم | يغطي الأجزاء الدقيقة الصغيرة للمكونات الهيكلية المتوسطة |
| سعة الدفعة | النماذج الأولية 100.000 قطعة/سنة | إنتاج مرن، تغيير سريع للعفن |
صب الاستثمار الدقيق والتصنيع المخصص
بدءًا من شراء المواد الخام وإدارة الإنتاج وتتبع الطلبات وحتى الخدمات اللوجستية والتخليص الجمركي، فإننا نحافظ على السيطرة الكاملة طوال العملية برمتها.
حقن الشمع
- الإجراءات الرئيسية: يتم حقن الشمع ذو درجة الحرارة المنخفضة في قالب معدني عند درجة حرارة 55 درجة مئوية و65 درجة مئوية، ثم تتم إزالته بعد الضغط والتبريد.
- نقطة مراقبة الجودة: أبعاد نمط الشمع، فقاعات السطح، الوميض، ومعدل الانكماش.
الاقتباس والاقتراح
- الإجراءات الرئيسية: لحام أنماط الشمع بنظام البوابات (كوب الصب، الذباب، العداء، والبوابة).
- نقطة مراقبة الجودة: صلابة مجموعة البوابة، وموقع البوابة، والتباعد
إنتاج العينة
- الإجراءات الرئيسية: طلاء الغمس (سول السيليكا + دقيق الزركون/دقيق الموليت) → طلاء الجص → التجفيف؛ كرر لمدة 6 طبقات.
- نقطة مراقبة الجودة: لزوجة الطلاء، حجم جسيمات الرمل، ودرجة حرارة التجفيف والرطوبة.
إنتاج العينة
- الإجراءات الرئيسية: يتسبب الأوتوكلاف البخاري (0.6 درجة حرارة 0.8 ميجا باسكال، 160 درجة مئوية 170 درجة مئوية) في ذوبان نمط الشمع وتدفقه للخارج.
- نقطة مراقبة الجودة: مدى صعوبة إزالة الشمع، وعدم وجود شقوق في قالب القشرة، ومعدل استعادة الشمع.
الإنتاج الضخم
- الإجراءات الرئيسية: بعد حرق قالب القشرة (1000 بوصة 1100° مئوية)، يتم صب الفولاذ المنصهر تحت فراغ أو ظروف جوية.
- نقطة مراقبة الجودة: درجة حرارة الصب، سرعة الصب، درجة حرارة قالب القشرة
التسليم والدعم
- الإجراءات الرئيسية: إزالة القشرة، قطع البوابة، السفع الرملي/الطلقات، الطحن، التقويم
- نقطة مراقبة الجودة: مادة القشرة المتبقية، بقايا البوابة، عيوب السطح
عملية سول الشمع والسيليكا ذات درجة الحرارة المنخفضة
إن صب سول السيليكا الشمعي منخفض الحرارة هو عملية تصنيع متقدمة على شكل شبه صافي تجمع بين أنماط الشمع الدقيقة والأصداف الخزفية عالية الأداء. باستخدام الشمع منخفض الحرارة لتكرار الأنماط التفصيلية وسول السيليكا لتشكيل غلاف قوي ومستقر، توفر هذه العملية دقة أبعاد ممتازة وتشطيبًا فائقًا للسطح وأداء موثوقًا للمكونات المعدنية المعقدة.
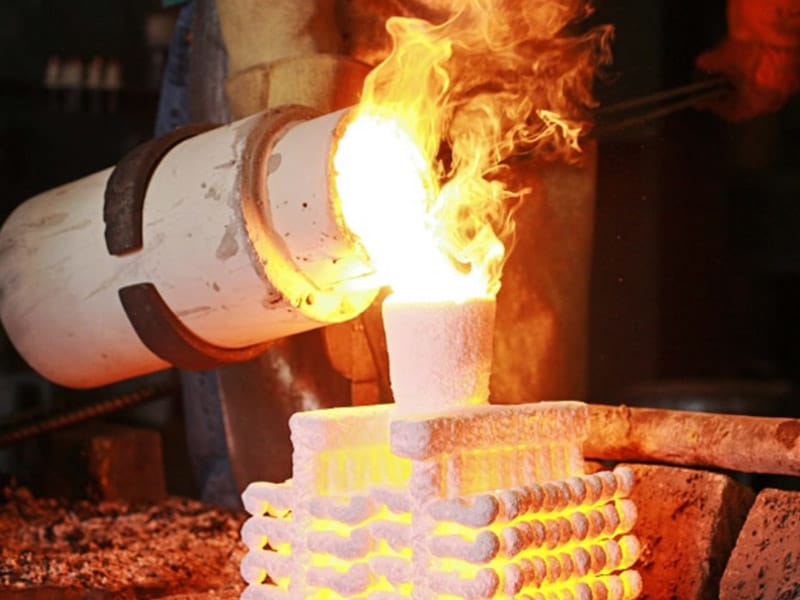
صب استثمار الشمع المفقود
يستخدم صب الاستثمار أنماط الشمع لإعادة إنتاج الهندسة الدقيقة للمكون النهائي. بعد تكوين القشرة الخزفية، وإزالة الشمع، وصب المعادن، يمكن إنتاج الأجزاء المعقدة دون خطوط فراق، مما يسمح بمرونة تصميم ممتازة وتفاصيل هيكلية دقيقة.

شمع منخفض الحرارة
يوفر الشمع ذو درجة الحرارة المنخفضة قابلية تدفق ممتازة واستقرارًا للأبعاد، مما يتيح إعادة إنتاج دقيقة للميزات المعقدة مثل الجدران الرقيقة والأنسجة الدقيقة والخيوط والشعارات. إنه يخلق أساسًا موثوقًا للصب عالي الدقة.

سيليكا سول غلاف السيراميك
يعمل محلول السيليكا كمواد رابطة متميزة للأصداف الخزفية، مما يوفر قوة عالية في درجات الحرارة، وتمددًا حراريًا منخفضًا، وجودة سطح ممتازة. فهو يساعد على تحقيق أسطح صب ناعمة وأبعاد دقيقة وتقليل عيوب السطح.
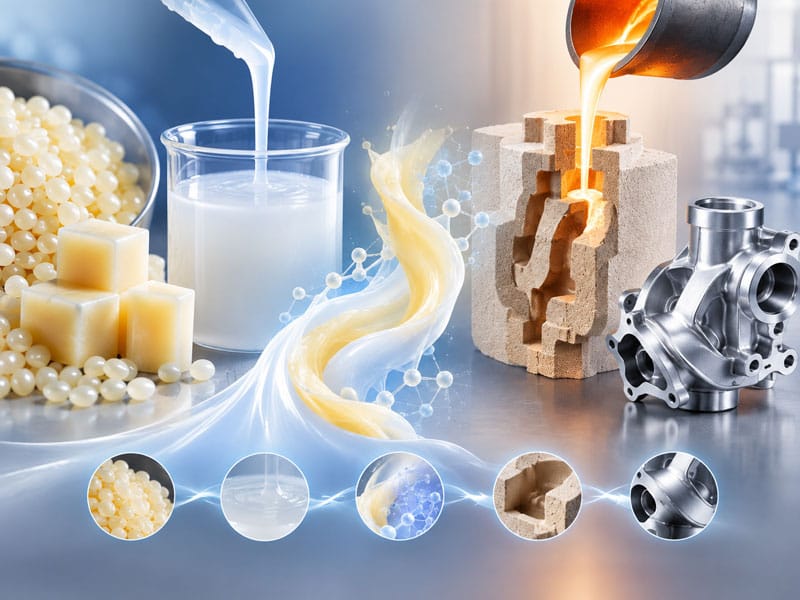
تآزر الشمع + السيليكا سول
يدمج الجمع بين الشمع منخفض الحرارة وسول السيليكا صنع الأنماط الدقيقة مع تقنية الغلاف المتينة. توفر هذه العملية المتقدمة أشكالًا هندسية معقدة وأبعادًا متسقة وتشطيبات سطحية فائقة الجودة، مما يجعلها مثالية لتطبيقات الصب الدقيقة المتطورة.
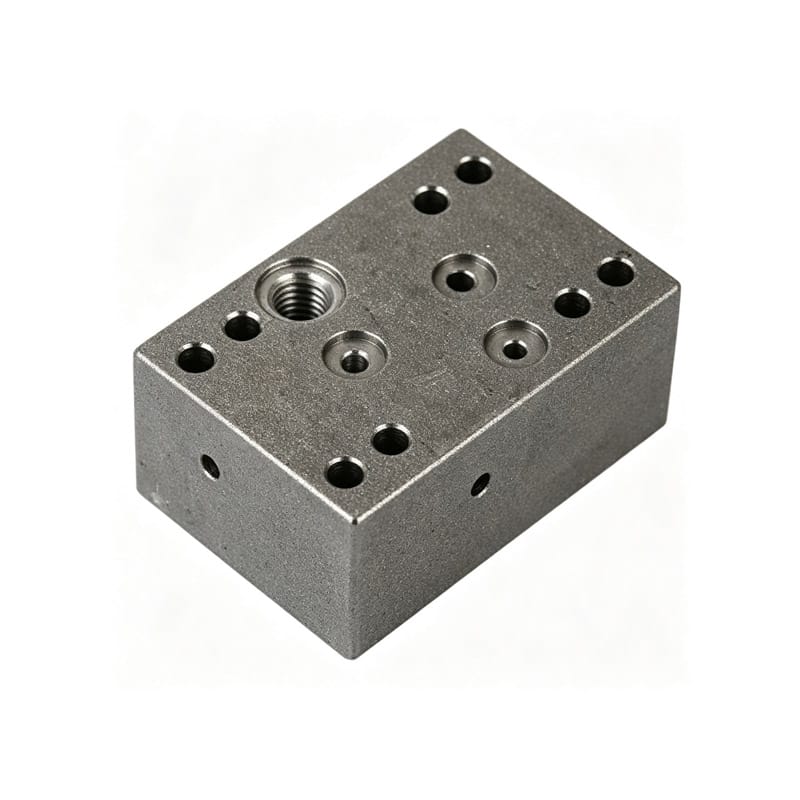
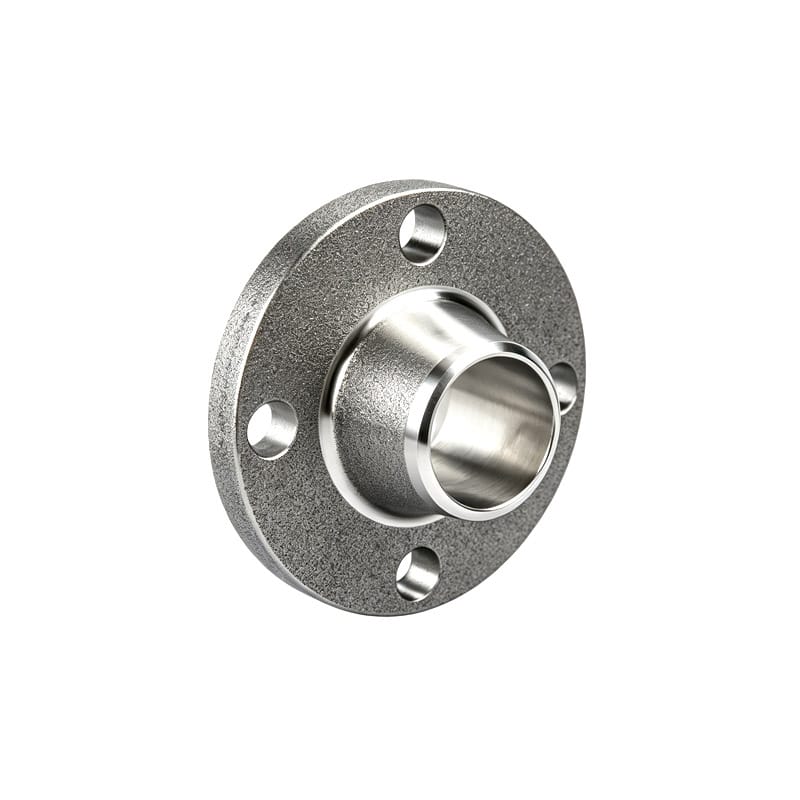
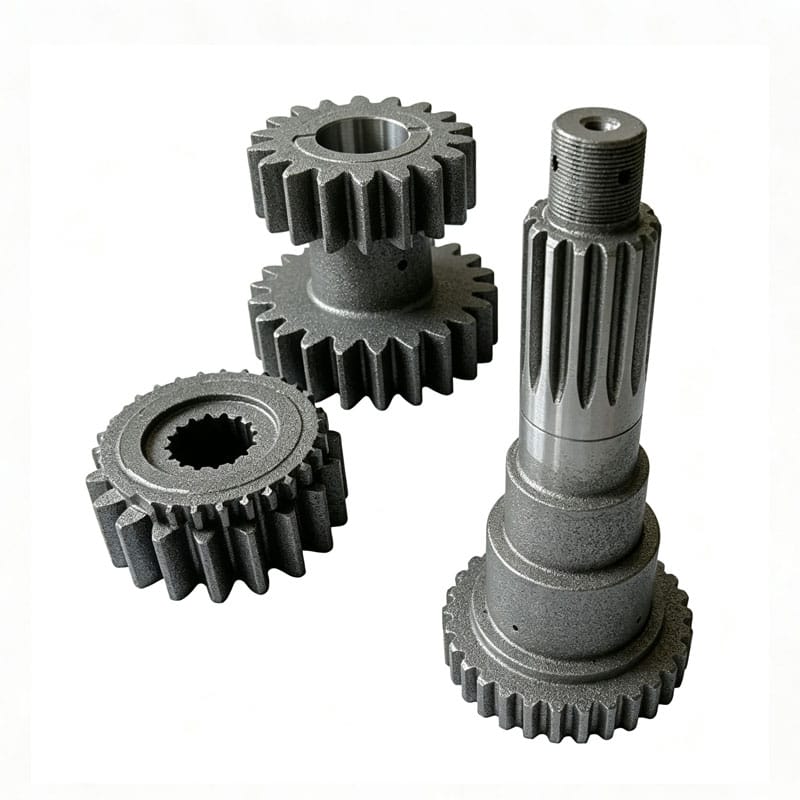
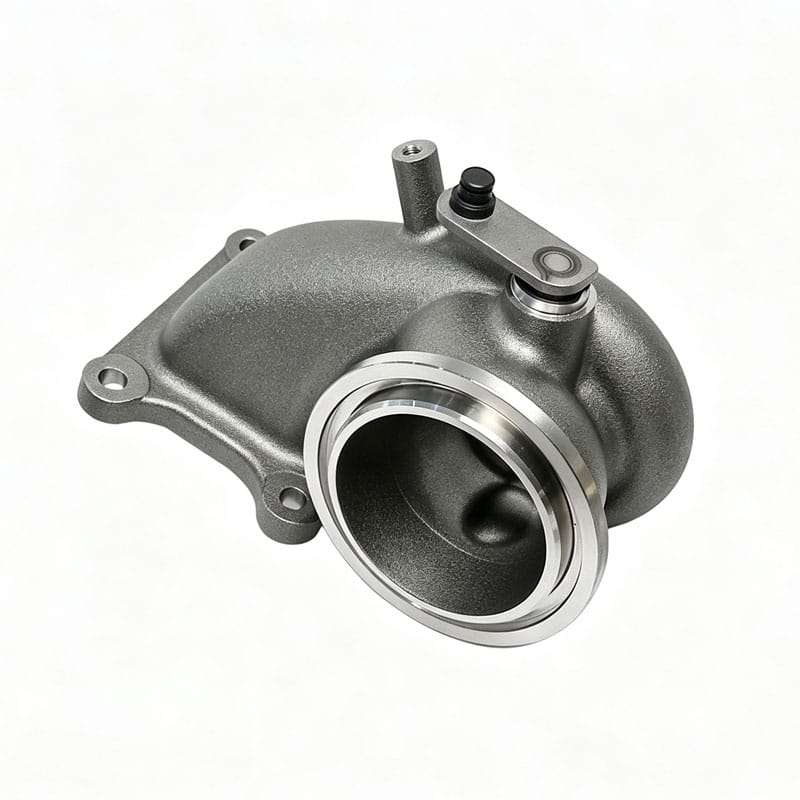
مكونات الصب الدقيقة النموذجية
01
صنع نمط الشمع (حقن الشمع)
• العملية: يتم صهر مادة الشمع ذات درجة الحرارة المنخفضة عند درجة حرارة 55 درجة مئوية وحقنها في تجويف القالب المعدني باستخدام آلة حقن الشمع عند ضغط قدره 0.3 ماستر0.8 ميجا باسكال؛ يتم فتح القالب لاستعادة النموذج بعد مرحلة التثبيت والتبريد؛;
• المعدات: آلة حقن الشمع الأفقية أو الرأسية (مجهزة بوظائف الضغط والتحكم في درجة الحرارة وتفريغ الغاز بالفراغ)؛;
• القالب: سبائك الألومنيوم أو قالب الصلب؛ التجاويف مصنوعة آليًا ومصقولة باستخدام الحاسب الآلي؛ يجب أن تأخذ أبعاد القالب في الاعتبار انكماش الشمع (0.3% abreat0.6%) وانكماش المعدن (1.5% abricte2.5%)؛;
• مراقبة الجودة: فحص المادة الأولى لأبعاد النمط باستخدام CMM (آلة قياس الإحداثيات)؛ الفحص البصري للأسطح بحثًا عن فقاعات الهواء وعلامات الحوض والفلاش؛ فحوصات الأبعاد الدورية للأنماط.
02
تجميع الشمع (الشجرة)
• العملية: يتم لحام أنماط شمعية متعددة على نظام بوابة الشمع (شجرة الشمع) باستخدام أداة لحام الشمع (أو مكواة اللحام)؛ يتضمن نظام البوابات كوب الصب، والذباب، والعدائين، والبوابات؛;
• مبادئ التصميم: يجب أن يضمن وضع Ingate ملء القالب بسلاسة والتصلب الاتجاهي للمعدن المنصهر لمنع الإغلاق البارد وتجويف الانكماش؛ يجب أن يسمح التباعد بين الأنماط بتغطية موحدة لملاط السيراميك والجص (الرمل)؛;
• مراقبة الجودة: يجب أن تكون اللحامات آمنة وناعمة، دون أي بقايا شمعية متبقية؛ يجب أن تظل أبعاد ووزن التجميع المكتمل ضمن حدود عملية صنع القشرة وقدرة الصب.
03
مبنى شل (استثمار)
• العملية: اغمس مجموعة الشمع في ملاط سيليكا غرواني (سيليكا غروية ممزوجة بمسحوق الزركون أو الموليت؛ نسبة المسحوق إلى السائل 2.5 درجة مئوية 4:1)، ثم ضع الرمل بالتساوي (رمل الزركون ذو 80 درجة مئوية 120 شبكة للوجه معطف؛ رمل موليت أو كوارتز ذو 16 شبكة 30 درجة مئوية للطبقات الاحتياطية). يجفف في بيئة بدرجة حرارة 22 درجة مئوية 25° مئوية ورطوبة 50% berat70% لمدة 4 ساعات و8 ساعات. كرر عملية الطلاء والصنفرة لـ 6 طبقات من 9 طبقات (طبقة وجه واحدة باستخدام مادة ناعمة، وطبقة احتياطية 5 طبقات من 7 طبقات باستخدام مادة خشنة، وطبقة ختم نهائية بدون صنفرة).
• المعدات: خزان الملاط (مع التقليب)، وطبقة الرمل المميعة/المميعة، وغرفة تجفيف ثابتة لدرجة الحرارة والرطوبة.
• مراقبة الجودة: مراقبة لزوجة الملاط لكل طبقة باستخدام كوب اللزوجة (كأس فورد رقم 4: 20 بوصة 40 ثانية)؛ التأكد من سمك القشرة النهائي بمقدار 5.8 مم؛ التحقق من عدم وجود التصفيح أو التشقق بعد التجفيف.
04
إزالة الشمع
• العملية: ضع مجموعة القشرة المجففة في جهاز تعقيم لإزالة الشمع بالبخار مع توجيه كوب الصب للأسفل. أدخل بخارًا مشبعًا عند 0.6 درجة حرارة 0.8 ميجا باسكال (160 درجة مئوية 170°) وحافظ على هذه الحالة لمدة 10 دقائق و20 دقيقة لإذابة نمط الشمع بسرعة والسماح له بالتدفق عبر كوب الصب.
• المعدات: الأوتوكلاف لإزالة الشمع بالبخار (مجهز بأنظمة التحكم في الضغط واستعادة الشمع).
• مراقبة الجودة: يجب أن يكون إزالة الشمع سريعًا (لمنع تمدد الشمع من تشقق القشرة)؛ التأكد من عدم بقاء أي شمع متبقي داخل القشرة بعد العملية؛ يمكن إعادة استخدام الشمع المستعاد بعد الترشيح والجفاف.
05
التحميص والصب
• التحميص: بعد إزالة الشمع، توضع قوالب القشرة في فرن التحميص ويتم الاحتفاظ بها عند درجة حرارة 1000 درجة مئوية و1100° مئوية لمدة ساعة ونصف لإزالة الشمع والرطوبة المتبقية، وبالتالي تعزيز قوة القشرة ونفاذيتها؛;
• الصهر: يتم صهر الفولاذ في فرن تحريضي متوسط التردد؛ يتم تحليل التركيب الكيميائي عن طريق قياس طيف القراءة المباشرة وتعديله لتلبية المواصفات المستهدفة؛;
• الصب: يتم وضع الأصداف الساخنة (800 درجة حرارة 1000° مئوية بعد التحميص) للصب؛ يتم استخدام الجاذبية أو الصب الفراغي (لسبائك الفولاذ/المكونات المتطورة). تختلف درجات حرارة الصب حسب المادة (الفولاذ الكربوني: 1560 درجة مئوية/1600 درجة مئوية؛ الفولاذ المقاوم للصدأ: 1580 درجة مئوية1620° مئوية؛ الفولاذ المقاوم للحرارة: 1600 درجة مئوية1650° مئوية)؛;
• مراقبة الجودة: تتم مراقبة درجة حرارة الصب عن طريق قياس الحرارة بالأشعة تحت الحمراء أو المزدوجات الحرارية؛ يتم الحفاظ على معدل صب ثابت لمنع انحباس الهواء وإدراج الخبث.
06
خروج المغلوب والانتهاء
• إزالة الغلاف: بعد التبريد، تتم إزالة الأصداف الخارجية باستخدام آلة إزالة الاهتزاز، بينما يتم تنظيف التجاويف الداخلية عن طريق نفث الماء عالي الضغط أو السفع الرملي؛;
• القطع: تتم إزالة أنظمة البوابات باستخدام مناشير القطع الكاشطة أو المناشير الشريطية؛;
• الطحن: يتم طحن مواد البوابة المتبقية، والفلاش، والنتوءات؛ يتم إجراء تصحيح الأبعاد إذا لزم الأمر؛;
• معالجة السطح: السفع الرملي أو السفع بالخردق (لتوحيد لون السطح وإزالة مقياس الأكسيد)؛ يتم إجراء التخليل والتخميل (للفولاذ المقاوم للصدأ)، أو الجلفنة، أو الطلاء وفقًا لمتطلبات العميل؛;
• المعالجة الحرارية: تتم عمليات مثل التطبيع والتليين والتبريد والتلطيف ومعالجة المحاليل والتعمير وفقًا لمواصفات المواد والأداء (راجع قسم مواصفات الجودة للحصول على التفاصيل).
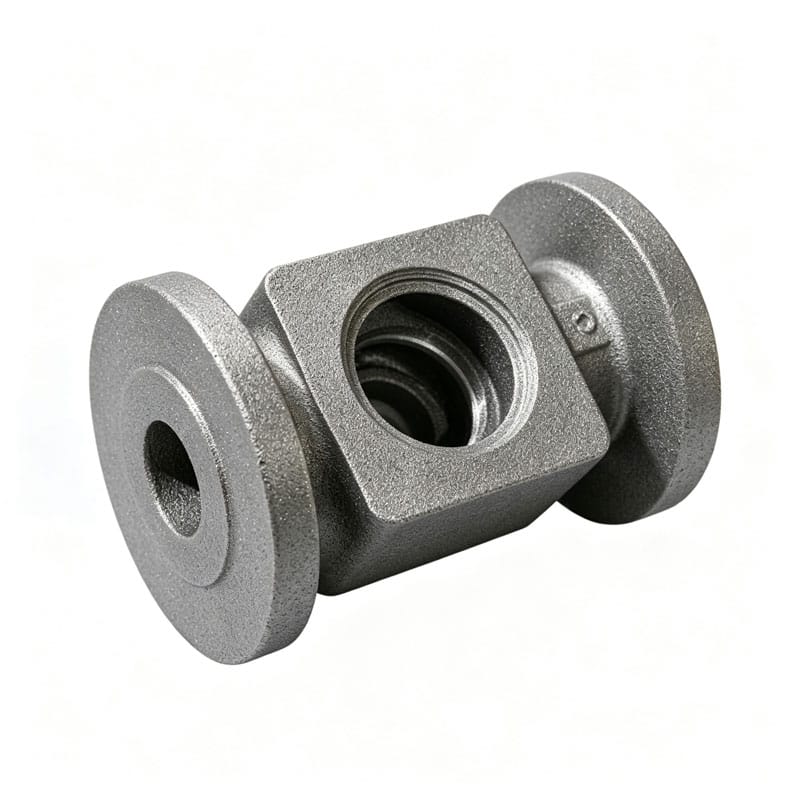
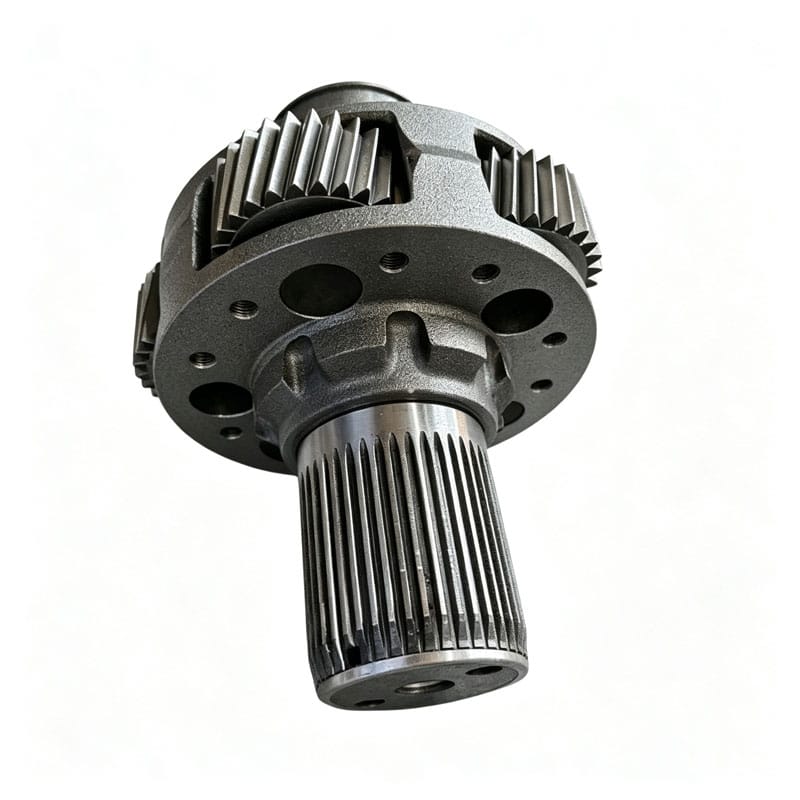
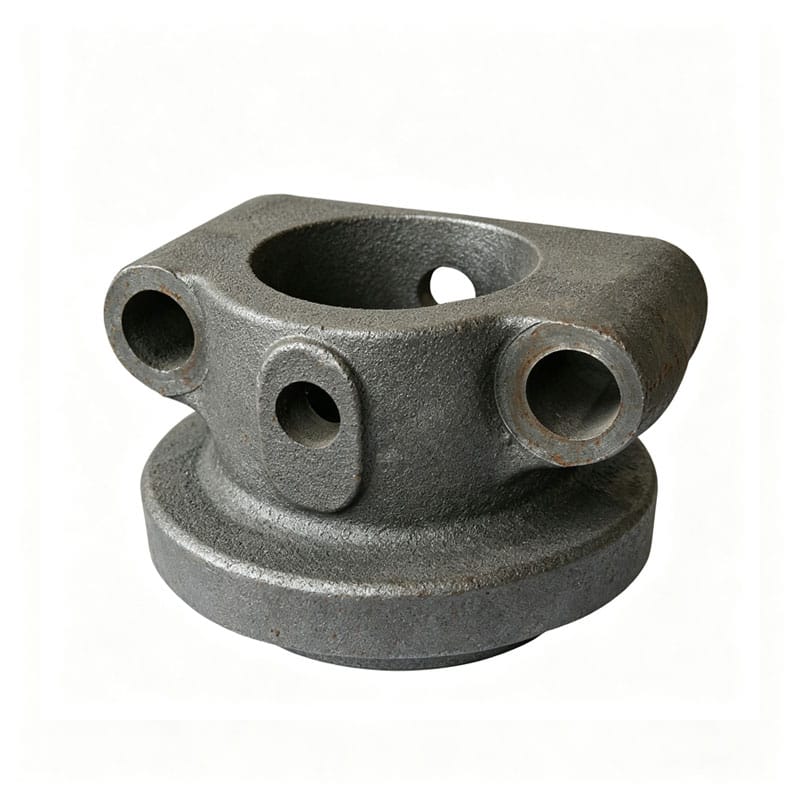
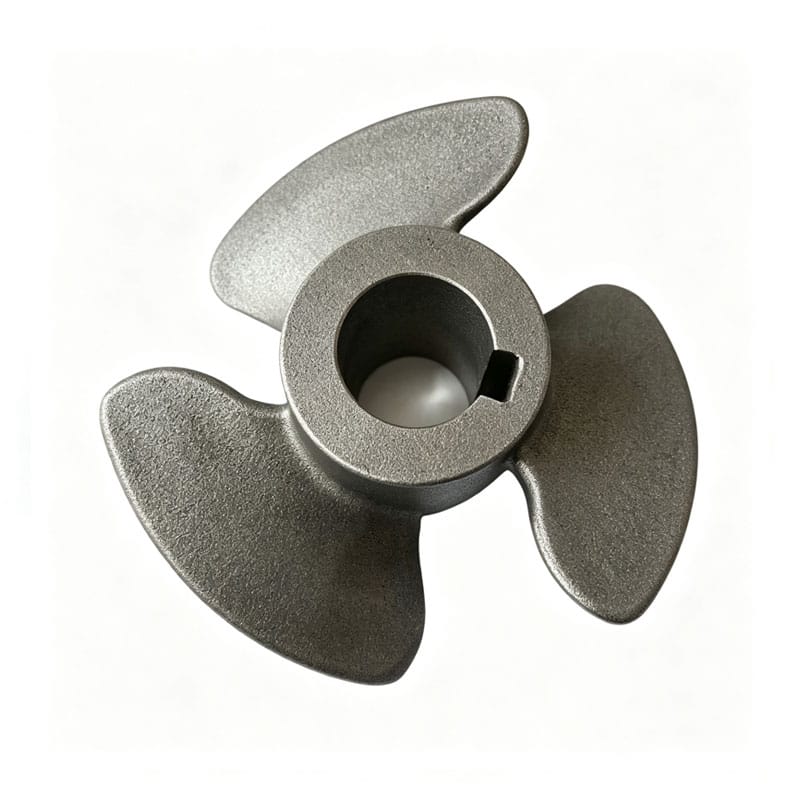
مكونات الصب الدقيقة النموذجية
استكشف أجزاء الصب التمثيلية المصنوعة للآلات والمركبات والمضخات والصمامات والمعدات الصناعية. يمكن تخصيص كل جزء عن طريق الرسم ودرجة المواد ومتطلبات التصنيع ومعالجة الأسطح.
هل أنت مستعد لبدء مشروع الصب المخصص الخاص بك؟
قم بتحميل رسوماتك وأخبرنا بمتطلبات المواد والكمية والتسامح والتطبيق.
سيقوم فريقنا الهندسي بمراجعة مشروعك وتقديم توصيات التصنيع ودعم عروض الأسعار بناءً على المواصفات الخاصة بك.