Moulage d'investissement de précision et fabrication sur mesure
Le moulage par investissement (coulée à la cire perdue) est un procédé de fabrication de forme quasi nette qui produit des composants métalliques dimensionnellement précis et finis en surface avec des géométries complexes qui seraient difficiles ou impossibles à réaliser uniquement par forgeage, moulage au sable ou usinage. Chez Daji Casting, nous nous spécialisons dans le système de moulage à la cire à basse température + sol liant silice, une voie de moulage par investissement haut de gamme qui offre une qualité de surface exceptionnelle (Ra 1,63,2 µm), des tolérances dimensionnelles serrées (5CT7 selon ISO 8062), et une excellente répétabilité pour une production moyen-haut volume.
Nous fabriquons entièrement aux dessins des clients : envoyez-nous vos fichiers 2 D/3 D, les spécifications de matériaux et les exigences de quantité, et notre équipe d'ingénierie livrera un examen de la fabricabilité (DFM) et un devis dans les 24 heures. Du prototype à la production en série, nous nous occupons de la chaîne complète : injection de cire, construction de coquilles, déparaffinage, fusion, coulée, traitement thermique, usinage, et contrôle non destructif sous un toit.
La route haut de gamme pour les moulages de finition de surface de haute précision et supérieurs
Un processus combiné utilisant de la cire à motif à basse température pour une reproduction fine des détails et un liant de silice colloïdale (sol de silice) pour des coques en céramique stables à haute température, délivrant des pièces moulées avec des surfaces en forme de miroir, des parois minces et des tolérances serrées sur l'acier inoxydable, l'acier au carbone, et acier allié.
| Paramètre Élément | Spécification | Description |
|---|---|---|
| Matériau du motif de cire | Cire basse température (Point de fusion : 5060 °C) | Dimension stable, excellente reproduction des détails, faible résidu de cire après déparaffinage |
| Liant de coque | Sol de silice (colloïde de SiO2) | Résistance élevée à haute température, faible dilatation thermique, finition de surface supérieure |
| Tolérance dimensionnelle | CT5 7 (ISO 8062) | 1 meilleures qualités que le procédé au silicate de sodium |
| Rugosité de surface | Ra 1,6 % 3,2 µm | Prêt pour une application directe, réduit l'usinage ultérieur |
| Épaisseur minimale de la paroi | 1,5 mm (Local 1,0 mm) | Convient aux composants structurels complexes à paroi mince |
| Matériaux Applicables | Acier inoxydable /Acier au carbone /Acier allié | Plus de 50 qualités, dont l'acier résistant à la chaleur et l'acier duplex |
| Partie Plage de poids | 0,05 kg 100 kg | Couvre les petites pièces de précision aux composants structurels moyens |
| Capacité du lot | Prototypes 100,00 pièces/an | Production flexible, changement rapide de moule |
Moulage d'investissement de précision et fabrication sur mesure
De l'approvisionnement en matières premières, la gestion de la production, le suivi des commandes à la logistique et au dédouanement, nous maintenons un contrôle total tout au long du processus.
Cire Injection
- Actions clés : La cire à basse température est injectée dans un moule métallique à 55 °C, puis retirée après maintien de la pression et refroidissement.
- Point de contrôle qualité : dimensions du motif de cire, bulles de surface, flash et taux de retrait.
Citation et proposition
- Actions clés : Souder les motifs de cire au système de déclenchement (gobelet verseur, carotte, coureur et ingate).
- Point de contrôle qualité : rigidité du groupe de portes, emplacement de la porte et espacement
Production d'échantillons
- Actions clés : Enrobage par immersion (sol de silice + farine de zircon/farine de mullite) → Enrobage par stuc → Séchage ; répéter pour 6 couches.
- Point de contrôle de qualité : viscosité du revêtement, taille des particules de sable, température et humidité de séchage.
Production d'échantillons
- Actions clés : Un autoclave à vapeur (0,60,8 MPa, 160,170 °C) fait fondre et s'écouler le motif de cire.
- Point de contrôle qualité : dureté du déparaffinage, absence de fissures dans le moule de la coque et taux de récupération de la cire.
Production de masse
- Actions clés : Après la cuisson du moule de coque (10001 100 °C), l'acier fondu est coulé sous vide ou dans des conditions atmosphériques.
- Point de contrôle de qualité : Température de coulée, vitesse de coulée, température du moule de coque
Livraison et Support
- Actions clés : Enlèvement de coque, découpe de grille, sablage/ grenaillage, meulage, défrisage
- Point de contrôle qualité : Matériau résiduel de la coque, résidus de grille, défauts de surface
Procédé de sol de cire et de silice à basse température
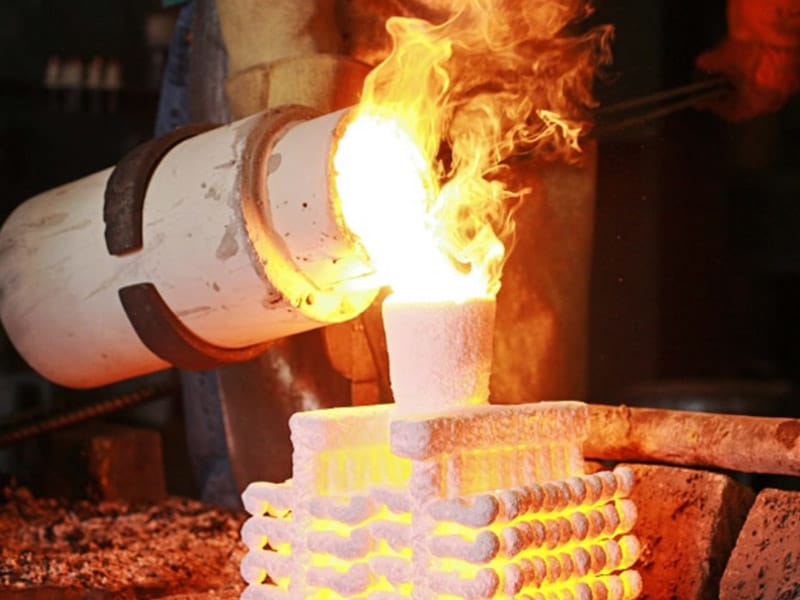
Le moulage d'investissement de sol de silice de cire à basse température est un procédé de fabrication avancé en forme de quasi-net qui combine des motifs de cire de précision avec des coques en céramique haute performance En utilisant de la cire à basse température pour la réplication détaillée des motifs et du sol de silice pour une formation de coque solide et stable, ce procédé offre une excellente précision dimensionnelle, une finition de surface supérieure et des performances fiables pour les composants métalliques complexes.
Casting d'investissement à la cire perdue
Le moulage par investissement utilise des motifs de cire pour reproduire la géométrie exacte du composant final Après la formation de la coque en céramique, le déparaffinage et le coulage du métal, des pièces complexes peuvent être produites sans lignes de séparation, permettant une excellente flexibilité de conception et des détails structurels fins.

Cire à basse température
La cire basse température offre une excellente fluidité et stabilité dimensionnelle, permettant une reproduction précise de caractéristiques complexes telles que des parois minces, des textures fines, des fils et des logos. Il crée une base fiable pour un moulage de haute précision.

Coque en céramique Sol de silice
Le sol de silice agit comme un liant de qualité supérieure pour les coques en céramique, offrant une résistance à haute température, une faible dilatation thermique et une excellente qualité de surface. Il permet d'obtenir des surfaces de coulée lisses, des dimensions précises et des défauts de surface réduits.
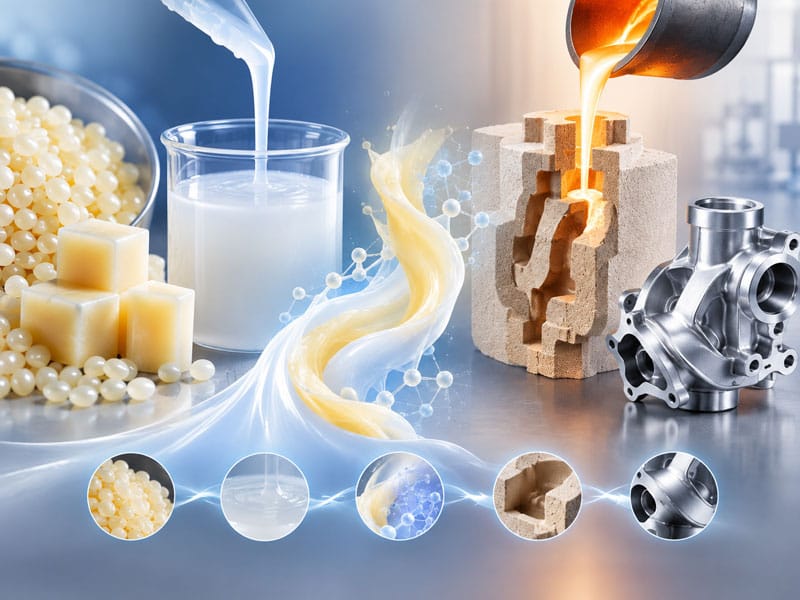
Synergie cire + silice Sol
La combinaison de cire à basse température et de sol de silice intègre une fabrication de motifs précise avec une technologie de coque durable Ce processus avancé offre des géométries complexes, des dimensions constantes et des finitions de surface supérieures, ce qui le rend idéal pour les applications de moulage de précision haut de gamme.
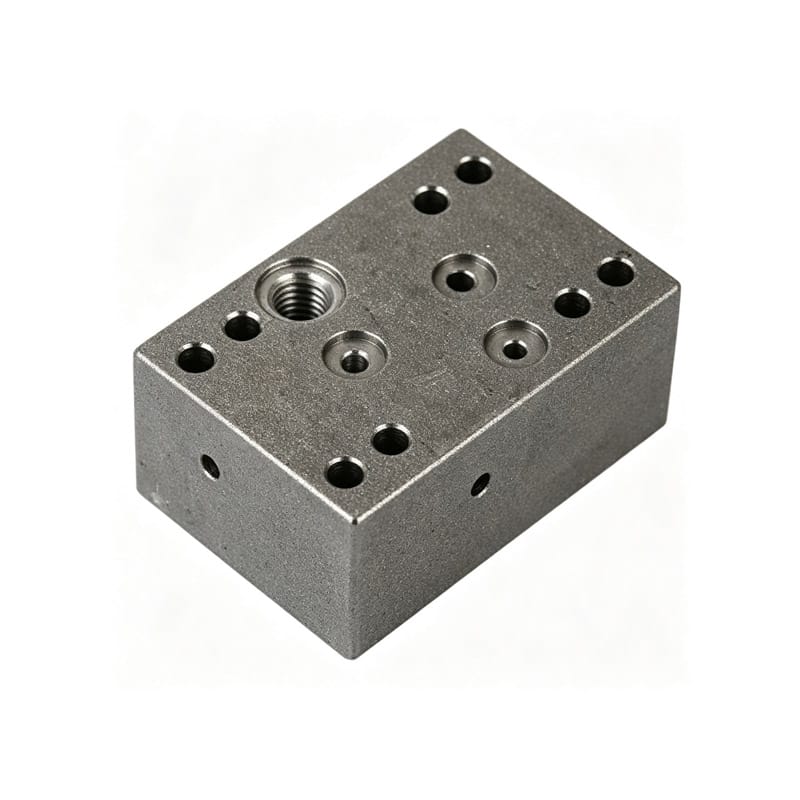
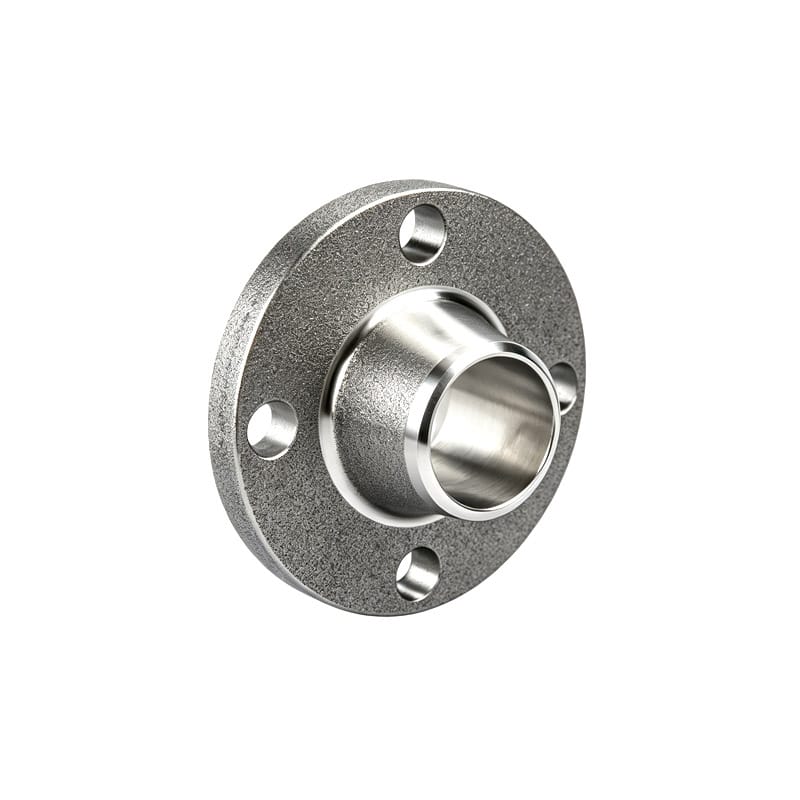
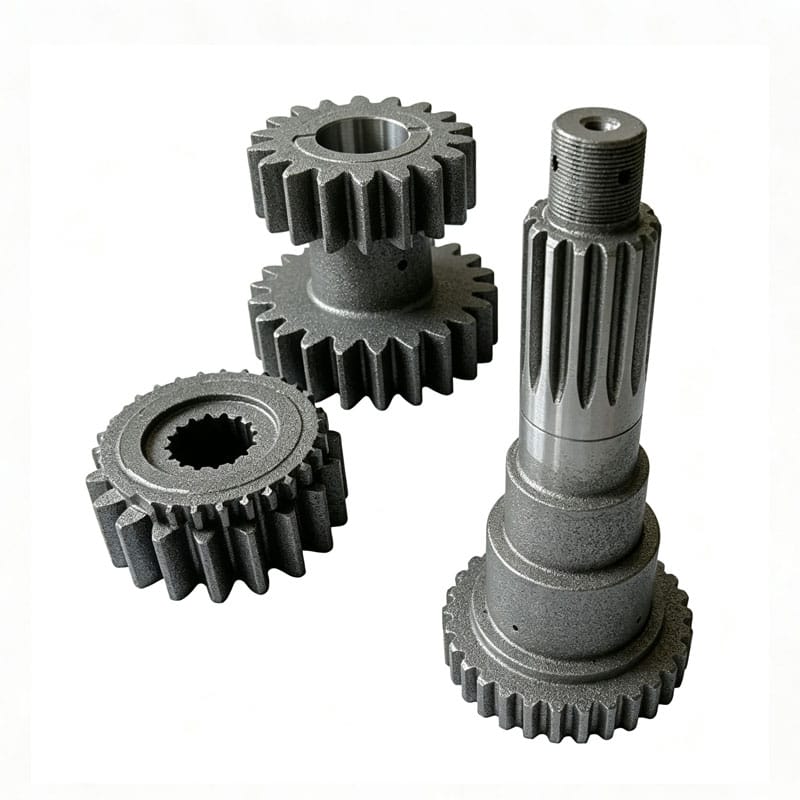
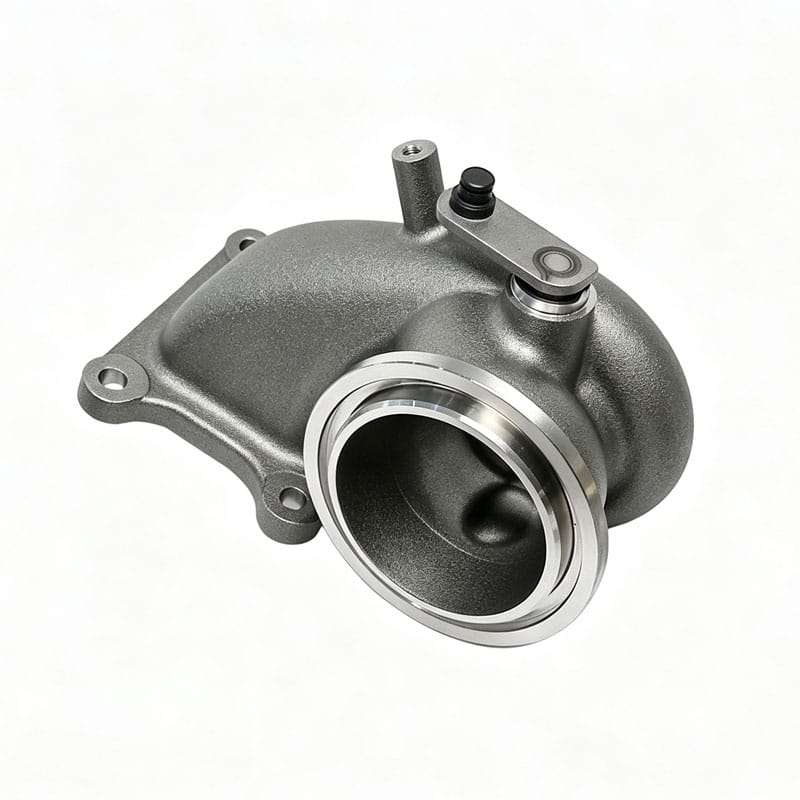
Composants de moulage de précision typiques
01
Fabrication de motifs en cire (injection de cire)
• Processus : Le matériau de cire basse température est fondu à 55 °C et injecté dans la cavité du moule métallique à l'aide d'une machine d'injection de cire à une pression de 0,30,8 MPa ; le moule est ouvert pour récupérer le motif après une phase de maintien et de refroidissement ;
• Équipement : Machine d'injection de cire horizontale ou verticale (équipée de fonctions de maintien de la pression, de contrôle de la température et de dégazage sous vide) ;
• Moule : Moule en alliage d'aluminium ou en acier ; les cavités sont usinées et polies au CNC ; les dimensions du moule doivent tenir compte du retrait de la cire (0,3%0.6%) et du retrait du métal (1,5%2.5%) ;
• Contrôle qualité : inspection du premier article des dimensions du motif à l'aide d'une CMM (coordonnate Measuring Machine) ; inspection visuelle des surfaces à la recherche de bulles d'air, de marques d'évier et de flash ; contrôles dimensionnels périodiques des motifs.
02
Assemblage de cire (arbre)
• Processus : Plusieurs motifs de cire sont soudés sur un système de fixation de cire (arbre à cire) à l'aide d'un outil de soudage à la cire (ou fer à souder) ; le système de déclenchement comprend le gobelet verseur, la carotte, les canaux et les lingates ;
• Principes de conception : le placement de l'entrée doit garantir un remplissage fluide du moule et une solidification directionnelle du métal en fusion pour empêcher les fermetures à froid et les cavités de retrait ; l'espacement entre les motifs doit permettre une couverture uniforme de la suspension céramique et du stuc (sable) ;
• Contrôle qualité : Les soudures doivent être sécurisées et lisses, sans débris de cire résiduels ; les dimensions et le poids de l'assemblage terminé doivent rester dans les limites du processus de fabrication de la coque et de la capacité de coulée.
03
Bâtiment Shell (investissement)
• Procédé : Tremper l'ensemble cire dans une suspension de silice colloïdale (silice colloïdale mélangée à de la poudre de zircon ou de mullite ; rapport poudre/liquide de 2,5.0 :1), puis appliquer uniformément du sable (zircon sable de 80120 mesh pour le face ; mullite ou sable de 16 mailles de quartz30 pour coats de secours). Sécher dans un environnement avec une température de 22,5 °C et une humidité uniforme de 5013T701TP3 pour 408 heures Répéter le revêtement et le procédé de ponçage final pour 69 coremantement (co couche de sauvegarde fine et 17) co-scellement sans matériau de secours fin, co-scellement de secours et co-seling final utilisant un matériau de sauvegarde de protection de 57).
• Équipement : réservoir de boue (avec agitation), lit de pluie/sable fluidisé et chambre de séchage à température et humidité constantes.
• Contrôle qualité : Surveiller la viscosité de la suspension pour chaque couche à l'aide d'une coupelle de viscosité (Ford Cup No. 4 : 2040 s) ; assurer une épaisseur finale de coque de 5 mm ; vérifier l'absence de délaminage ou de fissuration après séchage.
04
Déparaffinage
• Processus : Placez l'ensemble coque séchée dans un autoclave de déparaffinage à la vapeur avec la coupelle verseuse tournée vers le bas. Introduire de la vapeur saturée à 0,60,8 MPa (16010 °C) et maintenez cet état pendant 10 à 20 minutes pour faire fondre rapidement le motif de cire et lui permettre de s'écouler à travers le gobelet verseur.
• Équipement : autoclave de déparaffinage à la vapeur (équipé de systèmes de contrôle de pression et de récupération de cire).
• Contrôle qualité : Le déparaffinage doit être rapide (pour empêcher l'expansion de la cire de fissurer la coque) ; assurez-vous qu'aucune cire résiduelle ne reste à l'intérieur de la coque après le processus ; la cire récupérée peut être réutilisée après filtration et déshydratation.
05
Rôtissage et moulage
• Rôtissage : Après déparaffinage, les moules à coque sont placés dans un four de torréfaction et maintenus à 100 °C100 °C pendant 100 °C pour éliminer la cire résiduelle et l'humidité, améliorant ainsi la résistance et la perméabilité de la coque ;
• Fusion : L'acier est fondu dans un four à induction moyenne fréquence ; la composition chimique est analysée par spectrométrie à lecture directe et ajustée pour répondre aux spécifications cibles ;
• Coulée : Des coques chauffantes (80 coques chauffantes 1000 °C post-grillage) sont positionnées pour la coulée ; on utilise la coulée par gravité ou sous vide (pour les aciers alliés/haut de gamme) Les températures de coulée varient selon le matériau (acier au carbone : 156016000 °C ; acier inoxydable : 15081620°C ; acier résistant à la chaleur : 16001650° C);
• Contrôle qualité : La température de coulée est surveillée par thermométrie infrarouge ou thermocouples ; un taux de coulée constant est maintenu pour empêcher le piégeage de l'air et l'inclusion de scories.
06
Knock-out et finition
• Enlèvement des coques : après refroidissement, les coques externes sont retirées à l'aide d'une machine à défoncer les vibrations, tandis que les cavités internes sont nettoyées par jet d'eau à haute pression ou par sablage ;
• Découpe : Les systèmes de déclenchement sont retirés à l'aide de scies abrasives ou de scies à ruban ;
• Broyage : le matériau résiduel de la porte, le flash et les bavures sont broyés ; une correction dimensionnelle est effectuée si nécessaire ;
• Traitement de surface : sablage ou grenaillage (pour unifier la couleur de la surface et éliminer le tartre d'oxyde) ; le décapage et la passivation (pour l'acier inoxydable), la galvanisation ou la peinture sont effectués selon les exigences du client ;
• Traitement thermique : les processus tels que la normalisation, le recuit, la trempe et le revenu, le traitement en solution et le vieillissement sont effectués conformément aux spécifications des matériaux et des performances (voir la section Spécifications de qualité pour plus de détails).
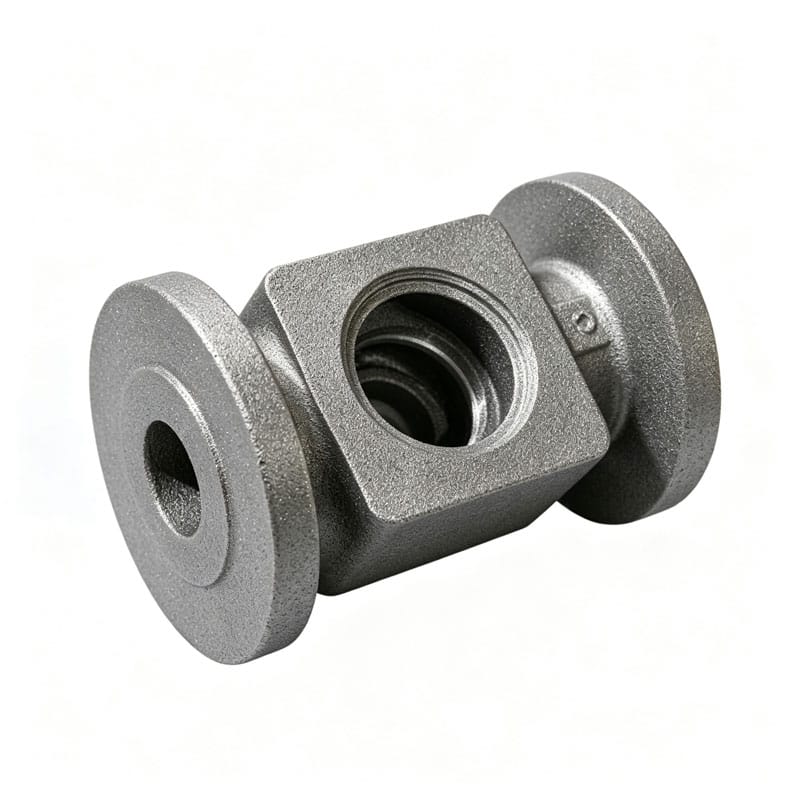
Composants de moulage de précision typiques
Explorez des pièces de moulage représentatives faites pour les machines, les véhicules, les pompes, les vannes et l'équipement industriel Chaque pièce peut être personnalisée par dessin, la qualité du matériau, l'exigence d'usinage et le traitement de surface.
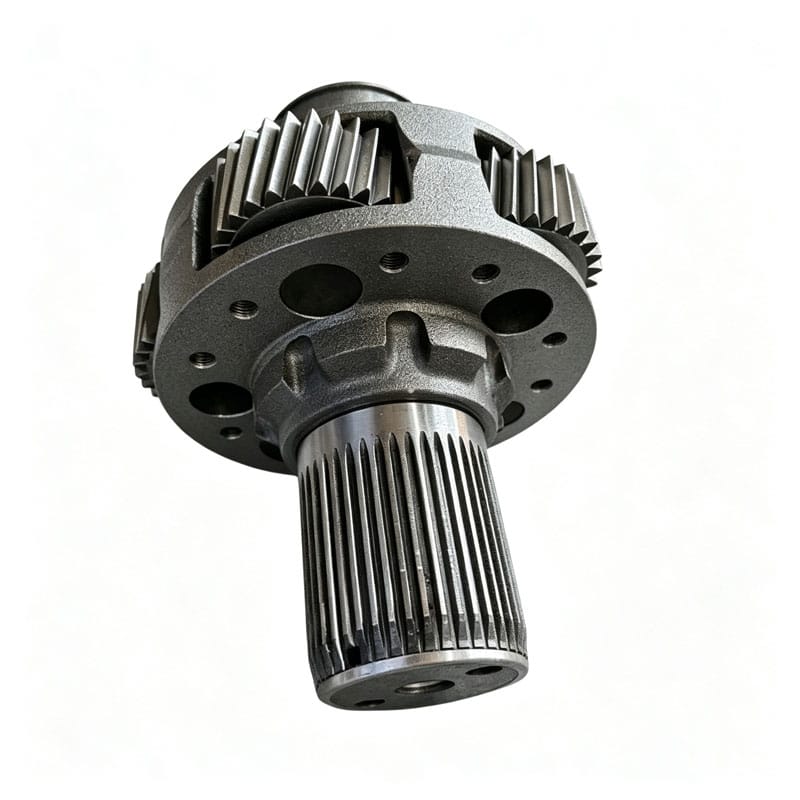
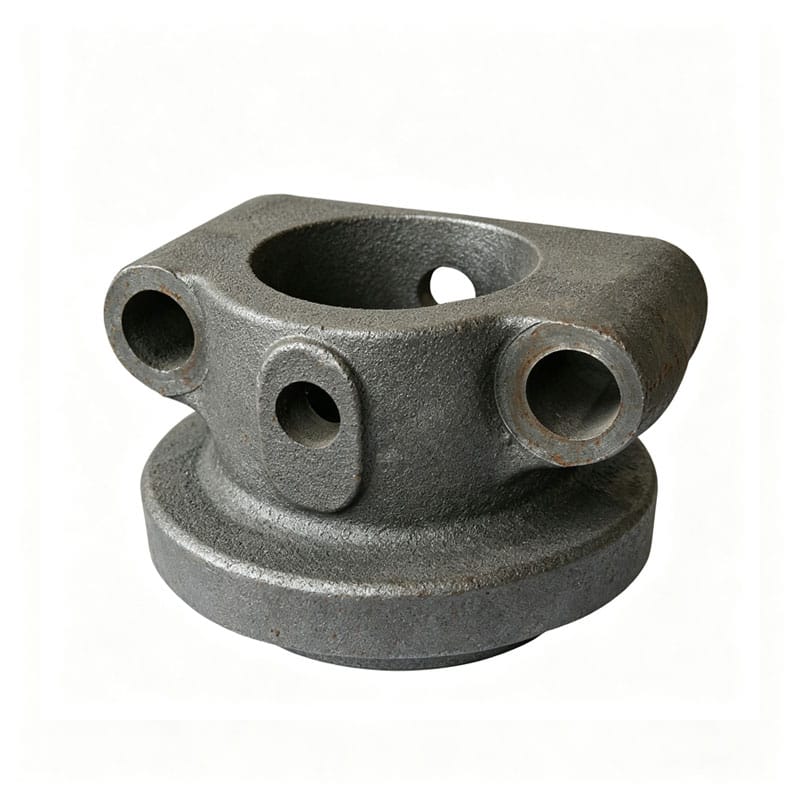
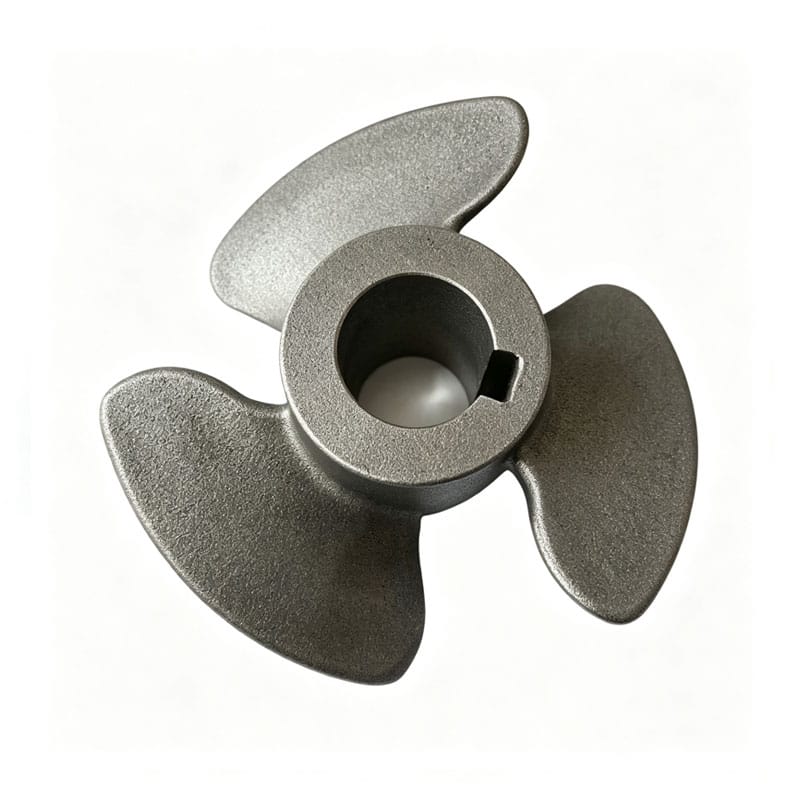
Prêt à démarrer votre projet de casting personnalisé ?
Téléchargez vos dessins et indiquez-nous vos exigences en matière de matériel, de quantité, de tolérance et d'application.
Notre équipe d'ingénierie examinera votre projet et fournira des recommandations de fabrication et un support de devis en fonction de vos spécifications.