Точное инвестиционное литье и изготовление на заказ
Инвестиционное литье (потерянное восковое литье) - это процесс производства, имеющий форму, близкую к чистой, который дает точные по размерам, металлические компоненты с обработанной поверхностью сложной геометрии geometries, которые было бы трудно или невозможно достичь только посредством ковки, литья песка или механической обработки. В Daji Casting мы специализируемся на низкотемпературной системе связующего воска + кремнезема, премиальном инвестиционном маршруте литья, который обеспечивает исключительное качество поверхности (Ra 1.63.2 мкм), жесткие допуски по размерам (CT5CT7 на ISO 8062), и превосходную повторяемость для производства среднего и высокого объема.
Мы производим полностью для чертежей клиентов: отправьте нам ваши 2D/3D файлы, спецификации материала, и требования к количеству, и наша команда инженеров доставит обзор технологичности (DFM) и цитату в течение 24 часов.От прототипа к серийному производству, мы обрабатываем полную цепочку (впрыск воска), здание оболочки, депарафинирование, плавление, литье, термическая обработка, механическая обработка, неразрушающий контроль (от прототипа до серийного производства), мы обрабатываем полную цепочку (впрыск воска), здание оболочки, депарафинирование, плавление, литье, термическая обработка, механическая обработка, неразрушающий контроль (неразрушающий контроль) под одной крышей.
Премиум-маршрут для высокоточных отливок с превосходной отделкой поверхности
Комбинированный процесс с использованием низкотемпературного воска для воспроизведения мелких деталей и коллоидного кремнеземного (кремнезем золь) связующего для высокотемпературно стабильных керамических оболочек (обеспечение отливок с зеркальными поверхностями, тонкими стенками и жесткими допусками по нержавеющей стали, углеродистой стали и легированная сталь.
| Параметр Элемент | Спецификация | Описание |
|---|---|---|
| Материал воскового рисунка | Низкотемпературный воск (Точка плавления: 50 北 60° C) | Стабильный размер, превосходное детальное воспроизведение, низкий уровень остатков воска после депарафинизации |
| Связующее Shell | Золь кремнезема (коллоид SiO2) | Высокая высокотемпературная прочность, низкое тепловое расширение, превосходная поверхность |
| Размерная толерантность | CT5 — CT7 (ISO 8062) | 1 — марки 2 лучше, чем силикат натрия |
| Шероховатость поверхности | Ра 1,6 — 3,2 мкм (Ra 1,6) 3,2 мкм | Готов к непосредственному нанесению, уменьшает последующую механическую обработку |
| Минимальная толщина стенки | 1,5 мм (локальный 1,0 мм) | Подходит для тонкостенных сложных конструктивных элементов |
| Применимые материалы | Нержавеющая сталь/Углеродистая сталь/Сплавная сталь | 50+ марок, включая жаропрочную сталь и дуплексную сталь |
| Диапазон веса детали | 0,05 кг ♪ 100 кг | Покрывает мелкие прецизионные детали до средних конструктивных элементов |
| Пакетная емкость | Прототипы — 100,00 шт./год | Гибкое производство, быстрая смена пресс-формы |
Точное инвестиционное литье и изготовление на заказ
От закупок сырья, управления производством, отслеживания заказов до логистики и таможенного оформления - мы поддерживаем полный контроль на протяжении всего процесса.
Инъекция воска
- Ключевые действия: Низкотемпературный воск впрыскивается в металлическую форму при температуре 55 い55 °C, затем удаляется после выдержки под давлением и охлаждения.
- Точка контроля качества: размеры воскового рисунка, поверхностные пузырьки, вспышка и скорость усадки.
Цитата и предложение
- Ключевые действия: Приварите восковые узоры к литниковой системе (литейный стакан, литник, направляющая и затвор).
- Точка контроля качества: жесткость кластера ворот, расположение ворот и расстояние между ними
Образец производства
- Ключевые действия: Покрытие погружением (кремнезем золь + цирконовая мука/мука из муллита) → Лепнина → Сушка; повторить для 6 — слои.
- Контрольная точка качества: вязкость покрытия, размер частиц песка, а также температура и влажность сушки.
Образец производства
- Ключевые действия: Паровой автоклав (0.60.8 МПа, 160 — 170°С) вызывает плавление и вытекание воскового рисунка.
- Пункт контроля качества: Целостность депарафинизации, отсутствие трещин в оболочковой форме и скорость восстановления воска.
Массовое производство
- Ключевые действия: После обжига оболочковой формы (1000 — 100°С) расплавленную сталь заливают в вакууме или атмосферных условиях.
- Пункт контроля качества: Температура заливки, скорость заливки, температура оболочки формы
Доставка и поддержка
- Ключевые действия: Удаление скорлупы, резка ворот, пескоструйная обработка/дробеструйная обработка, шлифование, правка
- Пункт контроля качества: Остаточный материал оболочки, остаток затвора, дефекты поверхности
Низкотемпературный процесс производства воска и кремнезема
Низкотемпературный восковой кремнезем золь инвестиционное литье является передовым около-чистой формы производственный процесс, который сочетает в себе прецизионные восковые рисунки с высокоэффективными керамическими оболочками. путем использования низкотемпературного воска для детальной репликации рисунка и кремнезоля для сильного, стабильного формирования оболочки, этот процесс обеспечивает превосходную точность размеров, превосходную поверхность отделки, и надежные характеристики для сложных металлических компонентов.
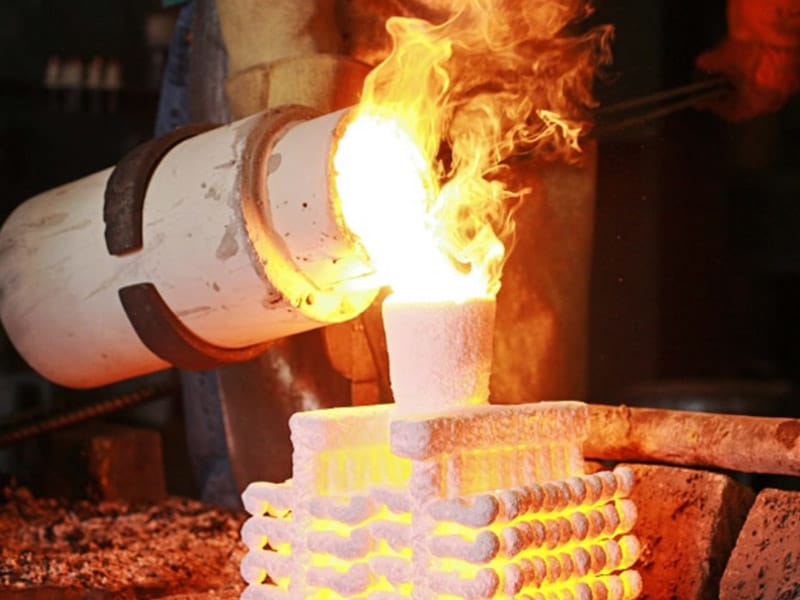
Инвестиционное литье по выплавляемым моделям
При литье по выплавляемым моделям используются восковые узоры для воспроизведения точной геометрии конечного компонента. после формирования керамической оболочки, депарафинизации и разливки металла сложные детали могут быть изготовлены без линий разъема, что обеспечивает превосходную гибкость конструкции и мелкие детали конструкции.

Низкотемпературный воск
Низкотемпературный воск обеспечивает превосходную текучесть и стабильность размеров, обеспечивая точное воспроизведение сложных элементов, таких как тонкие стенки, тонкие текстуры, нити и логотипы. Он создает надежную основу для высокоточного литья.

Кремнезем Sol Керамическая оболочка
Золь кремнезема действует как премиальное связующее для керамических оболочек, обеспечивая высокотемпературную прочность, низкое тепловое расширение и превосходное качество поверхности. Это помогает добиться гладких поверхностей литья, точных размеров и уменьшения поверхностных дефектов.
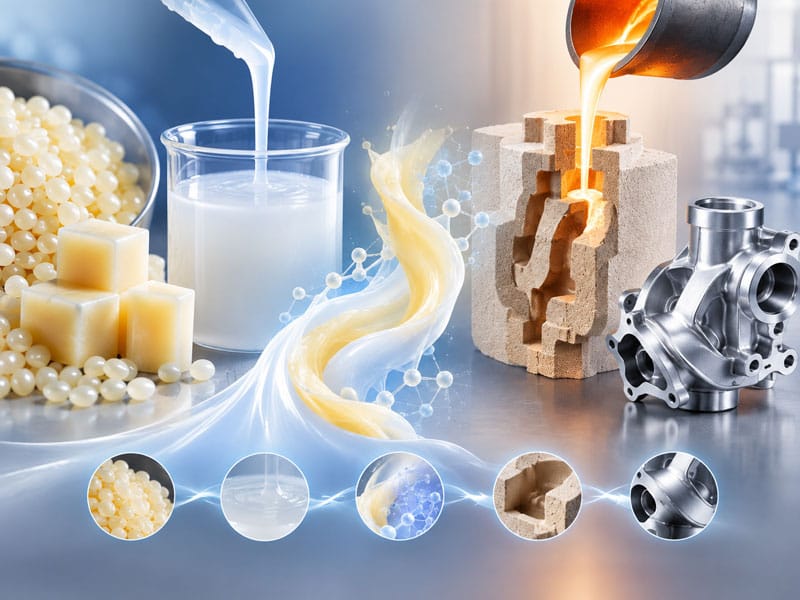
Синергия воска и кремнезема Sol
Комбинация низкотемпературного воска и золя кремнезема объединяет точное создание рисунка с технологией прочной оболочки. этот продвинутый процесс обеспечивает сложную геометрию, согласованные размеры и превосходную отделку поверхности, что делает его идеальным для высококлассных приложений точного литья.
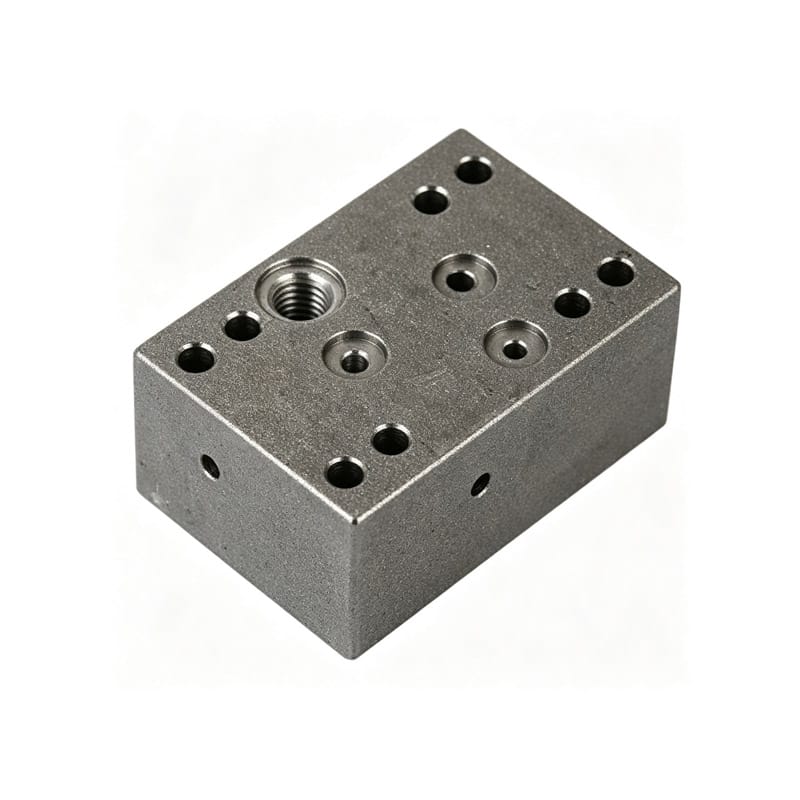
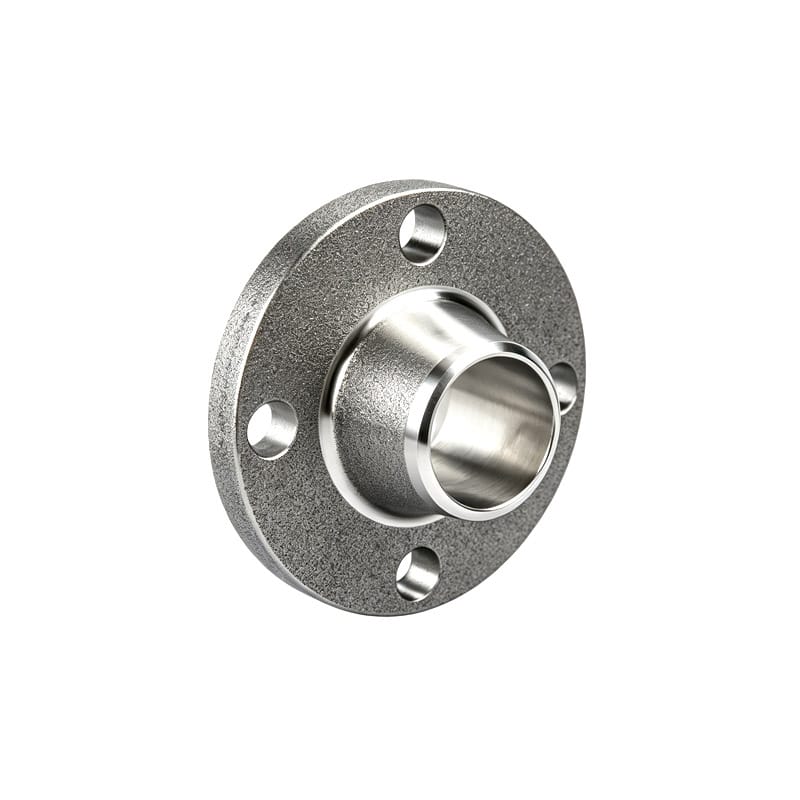
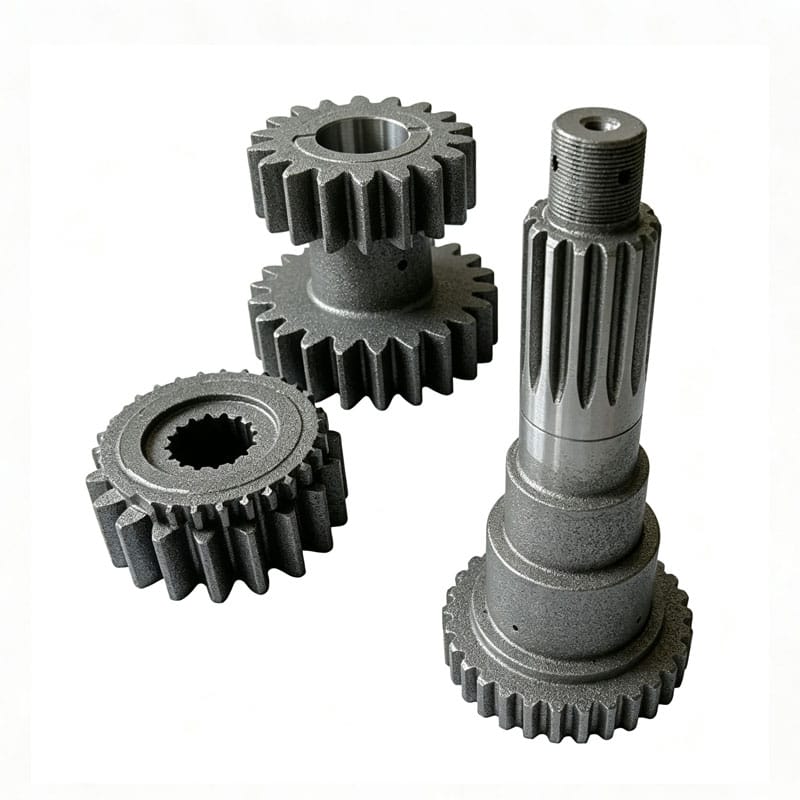
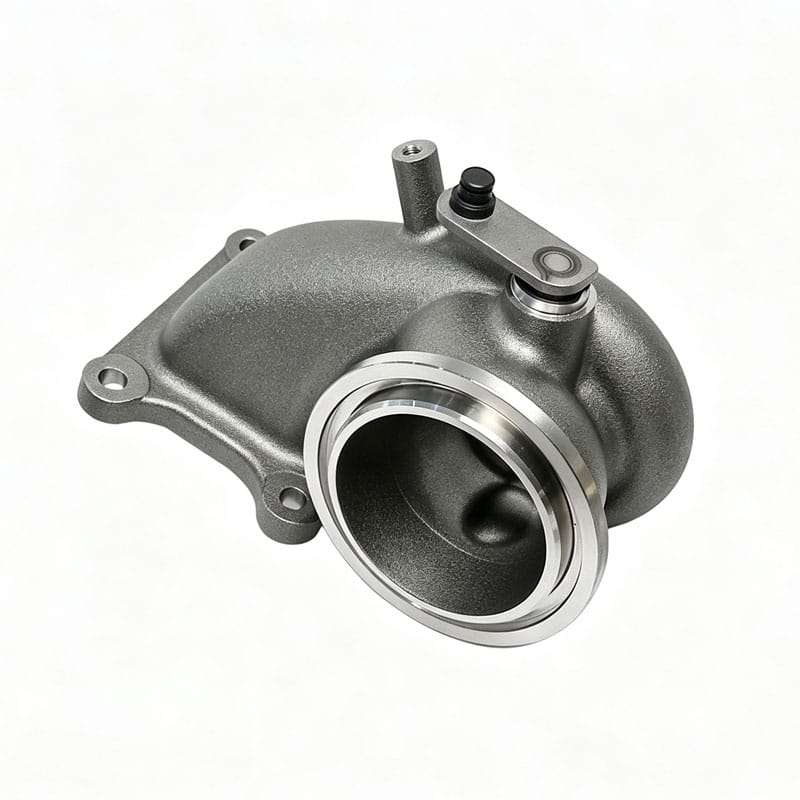
Типичные прецизионные литейные компоненты
01
Изготовление восковых узоров (инъекция воска)
• Процесс: Низкотемпературный восковой материал плавится при температуре 55 — 65 °C и впрыскивается в полость металлической формы с помощью машины для литья воска при давлении 0,30,8 МПа; форму открывают для извлечения рисунка после фазы выдержки и охлаждения;
• Оборудование: Горизонтальная или вертикальная машина для инъекции воска (оснащена функциями удержания давления, контроля температуры и вакуумной дегазации);
• Пресс-форма: алюминиевый сплав или стальная пресс-форма; полости обрабатываются и полируются с помощью ЧПУ; размеры пресс-формы должны учитывать усадку воска (0,3%0.6%) и усадку металла (1.5%2.5%);
• Контроль качества: проверка размеров рисунка первой статьей с использованием ШМ (координатной измерительной машины); визуальный осмотр поверхностей на наличие пузырьков воздуха, следов раковины и вспышки; периодические проверки размеров рисунков.
02
Восковая сборка (Дерево)
• Процесс: несколько восковых узоров привариваются к восковой литниковой системе (восковому дереву) с помощью инструмента для восковой сварки (или паяльника); литниковая система включает в себя разливочный стакан, литник, направляющие и слитки;
• Принципы проектирования: размещение ингата должно обеспечивать плавное заполнение формы и направленное затвердевание расплавленного металла, чтобы предотвратить холодные затворы и усадочные полости; расстояние между узорами должно обеспечивать равномерное покрытие керамической суспензии и штукатурки (песка);
• Контроль качества: Сварные швы должны быть надежными и гладкими, без остатков воскового мусора; размеры и вес готовой сборки должны оставаться в пределах процесса изготовления корпуса и производительности разливки.
03
Шелл Билдинг (Инвестиции)
• Процесс: Окуните восковую сборку в суспензию коллоидного диоксида кремния (коллоидный диоксид кремния, смешанный с порошком циркона или муллита, соотношение порошка к жидкости 2,54.0:1), затем равномерно нанесите песок (песок 80120 меш для лица; муллит или кварц из 1630 меш для резервных покрытий) Сушат в среде с температурой 22 5°C и влажностью 50% в течение 488 часов. Повторите процесс нанесения покрытия и шлифования в течение 69 слоев (12 лицевых покрытий с использованием тонкого материала, 577 покрытий с использованием грубого материала и окончательное герметизирующее покрытие без шлифования).
• Оборудование: резервуар для суспензии (с перемешиванием), слой осадка/кипящего песка и сушильная камера с постоянной температурой и влажностью.
• Контроль качества: отслеживайте вязкость суспензии для каждого слоя с помощью чашки вязкости (Ford Cup No. 4: 20-40 с); обеспечить конечную толщину оболочки 58 мм; проверить отсутствие расслоения или растрескивания после сушки.
04
Депарафинизации
• Процесс: Поместите высушенную оболочку в сборку в автоклав для депарафинизации паром, обращенный вниз чашкой для разливки. Введите насыщенный пар при 0.60.8 МПа (1600170°C) и поддерживайте это состояние в течение 1020 минут, чтобы быстро расплавить рисунок воска и позволить ему вытечь через чашку для разливки.
• Оборудование: Автоклав для депарафинизации паром (оснащен системами контроля давления и восстановления воска).
• Контроль качества: Депарафинизация должна быть быстрой (чтобы предотвратить растрескивание оболочки от расширения воска); после процесса не оставайтесь остаточного воска внутри оболочки; восстановленный воск можно повторно использовать после фильтрации и обезвоживания.
05
Обжарка и литье
• Обжарка: после депарафинизации формы для оболочки помещают в обжиговую печь и выдерживают при температуре 1000 1100 °C в течение 100 100 °C для удаления остаточной восковой влаги и влаги, тем самым повышая прочность и проницаемость оболочки;
• Плавка: Сталь плавится в индукционной печи средней частоты; химический состав анализируется с помощью спектрометрии прямого считывания и корректируется в соответствии с целевыми характеристиками;
• Литье: нагретые оболочки (800 (800 1000 °C после обжига) расположены для литья; используется гравитационное или вакуумное литье (для легированных сталей/высококлассных компонентов). Температуры заливки варьируются в зависимости от материала (углеродистая сталь: 15601600 °C; нержавеющая сталь: 1580 1620 °C; жаропрочная сталь: 1600 1650 °C);
• Контроль качества: температуру заливки контролируют с помощью инфракрасной термометрии или термопар; поддерживается устойчивая скорость разлива, чтобы предотвратить захват воздуха и включение шлака.
06
Нокаут и отделка
• Удаление корпуса: после охлаждения внешние корпуса удаляются с помощью вибрационной выбивной машины, а внутренние полости очищаются с помощью струи воды под высоким давлением или пескоструйной обработки;
• Резка: литниковые системы удаляются с помощью абразивных отрезных пил или ленточных пил;
• Шлифование: Остаточный материал ворот, вспышка и заусенцы отшлифовываются; при необходимости выполняется коррекция размеров;
• Обработка поверхности: пескоструйная обработка или дробеструйная обработка (для унификации цвета поверхности и удаления оксидной окалины); травление и пассивация (для нержавеющей стали), цинкование или покраска выполняются в соответствии с требованиями заказчика;
• Термическая обработка: такие процессы, как нормализация, отжиг, закалка и отпуск, обработка раствором и старение, проводятся в соответствии со спецификациями материала и производительности (подробнее см. раздел "Спецификации качества").
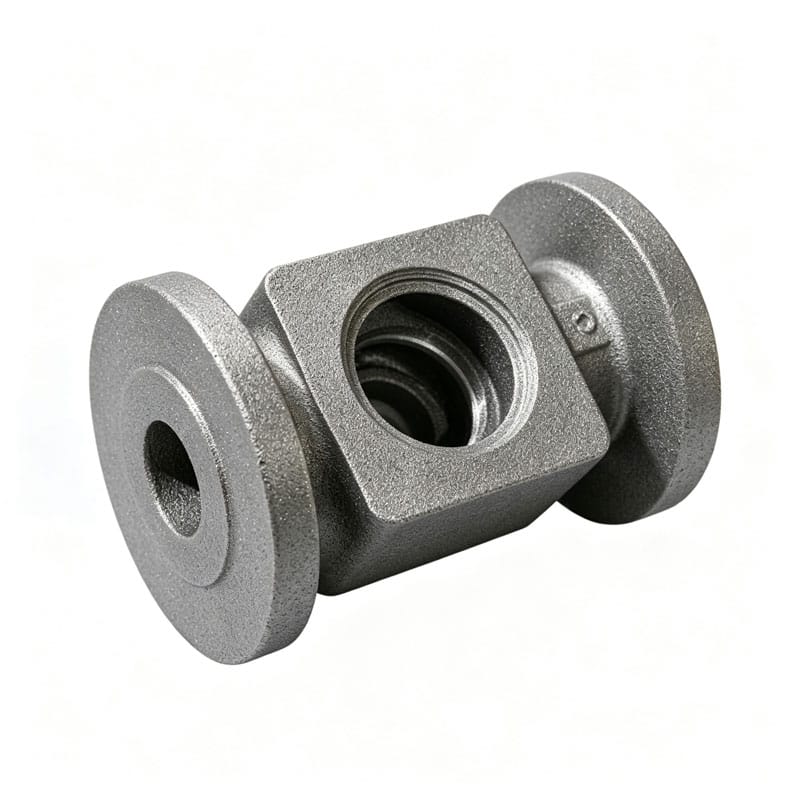
Типичные прецизионные литейные компоненты
Изучите репрезентативные литейные детали, изготовленные для машин, транспортных средств, насосов, клапанов и промышленного оборудования. каждую деталь можно настроить путем волочения, марки материала, требований к механической обработке и обработки поверхности.
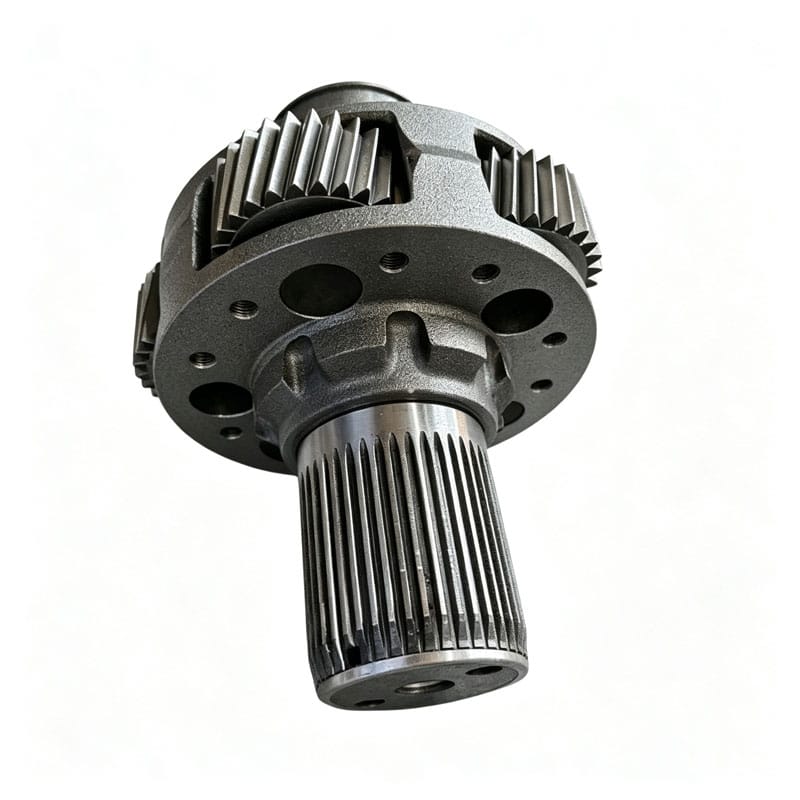
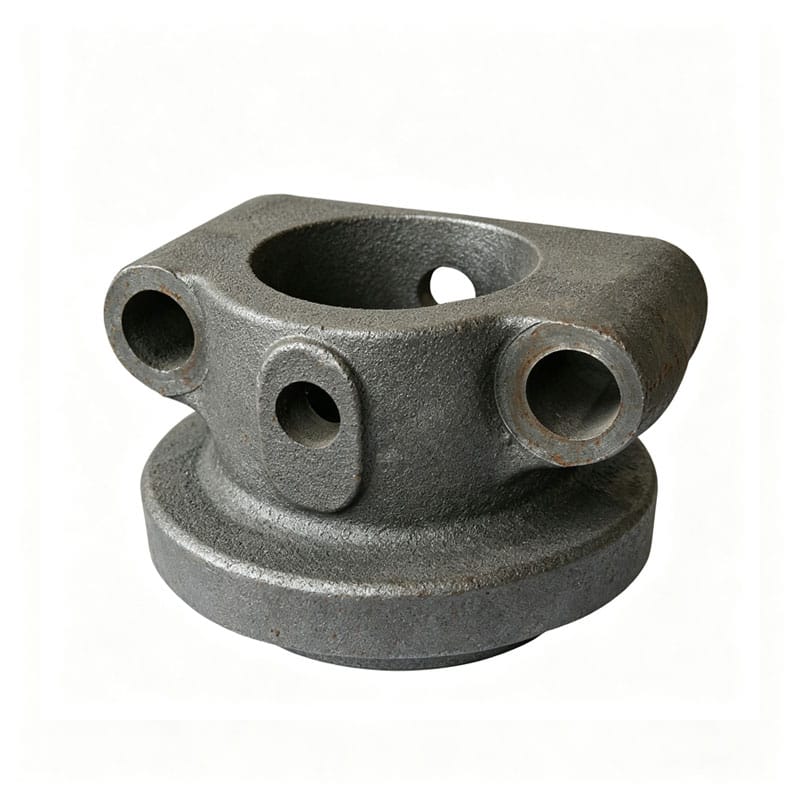
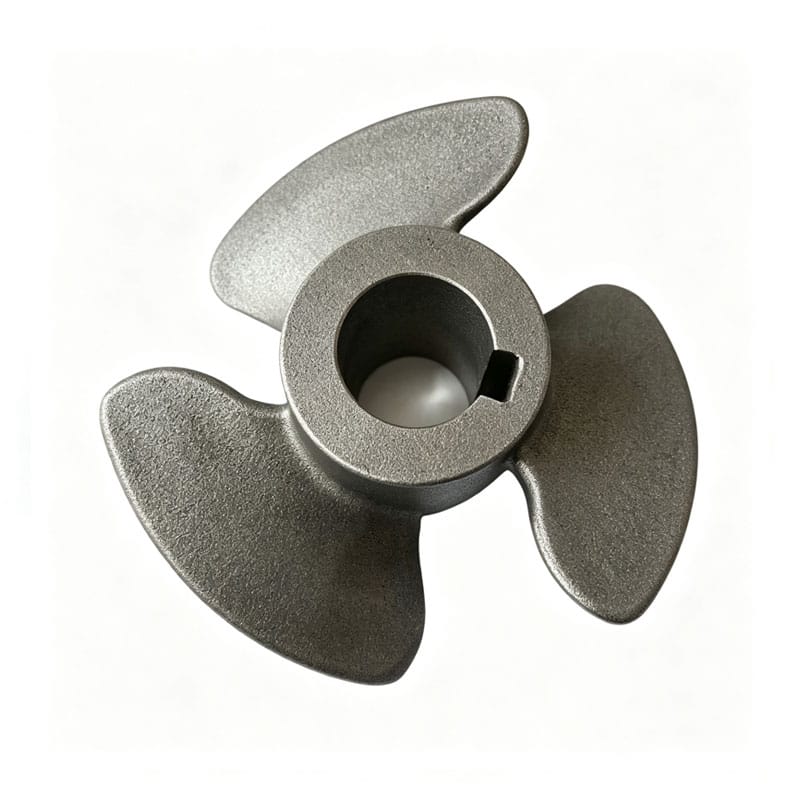
Готовы начать проект индивидуального литья?
Загрузите чертежи и сообщите нам свои материалы, количество, допуски и требования к применению.
Наша команда инженеров рассмотрит ваш проект и предоставит производственные рекомендации и поддержку котировок на основе ваших спецификаций.