精密投資鋳造およびカスタム製造
インベストメント鋳造 (ロストワックス鋳造) は、複雑な形状 ――鍛造、砂型鋳造、または機械加工だけでは実現が困難または不可能な形状を備えた、寸法的に正確な表面仕上げの金属部品を製造するニアネットシェイプの製造プロセスです。 Daji Casting では、低温ワックス + シリカゾルバインダー システム、優れた表面品質 (Ra 1.6 ~ 3.2 μm)、厳しい寸法公差 (ISO 8062 による CT5 ~ CT7)、および中大量生産のための優れた再現性を実現するプレミアム インベストメント鋳造ルートを専門としています。.
私達は顧客のデッサンに完全に製造します: 私達にあなたの2D/3Dファイル、材料指定、および量の条件を送り、私達の工学チームは製造可能性のレビュー(DFM)および引用語句を24 時間以内にプロトタイプから連続的な生産に、私達扱います完全な鎖-ワックスの注入、貝の建物、脱蝋、溶解、鋳造、熱処理、機械化、および非破壊的なテスト-を1 つの屋根の下で。.
高精度で優れた表面仕上げ鋳造のためのプレミアムルート
細部の再現に低温パターンワックスを使用し、高温で安定したセラミックシェル用にコロイダルシリカ(シリカゾル)バインダーを使用する複合プロセス - 鏡のような表面、薄い壁、ステンレス鋼、炭素鋼、合金鋼の厳しい公差を備えた鋳物を納品します。.
| パラメータ 項目 | 指定 | 説明 |
|---|---|---|
| ワックスパターン素材 | 低温ワックス (融点: 50 ~ 60° C) | 安定した寸法、優れたディテール再現性、脱蝋後のワックス残留物が少ない |
| シェルバインダー | シリカゾル(SiO2コロイド) | 高温強度、低熱膨張、優れた表面仕上げ |
| 寸法公差 | CT5 ~ CT7 (ISO 8062) | ケイ酸ナトリウムプロセスよりも 1 ~ 2 グレード優れています |
| 表面 粗さ | Ra 1.6 ~ 3.2μm | 直接適用の準備ができており、その後の加工を軽減します |
| 最小壁厚 | 1.5mm(ローカル1.0mm) | 薄肉複合構造部品に適しています |
| 適用材料 | ステンレス 鋼 / 炭素鋼 / 合金鋼 | 耐熱鋼および複式アパートの鋼鉄を含む50+等級 |
| パーツの重量範囲 | 0.05kg ± 100kg | 小型の精密部品から中型の構造コンポーネントまでをカバーします |
| バッチ容量 | プロトタイプ {100,000 個/年 | 柔軟な生産、迅速な金型交換 |
精密投資鋳造およびカスタム製造
原材料の調達、生産管理、注文追跡から物流、通関まで、当社はプロセス全体を通じて完全な管理を維持します。.
ワックス注射
- 主なアクション: 低温ワックスを 55 ~ 65°C で金属金型に注入し、圧力を保持して冷却した後に取り外します。.
- 品質管理ポイント:ワックスパターンの寸法、表面気泡、フラッシュ、収縮率。.
見積と提案
- 主なアクション: ワックス パターンをゲート システム (注ぎカップ、スプルー、ランナー、インゲート) に溶接します。.
- 品質管理ポイント: ゲート クラスターの剛性、ゲートの位置、および間隔
サンプル生産
- 主要なアクション: ディップ コーティング (シリカ ソル + ジルコン粉/ムライト粉) → スタッコ コーティング → 乾燥; 6 ~ 9 層で繰り返します。.
- 品質管理ポイント: コーティング粘度、砂の粒度、乾燥温度と湿度。.
サンプル生産
- 主なアクション: 蒸気オートクレーブ (0.6 ~ 0.8 MPa、160 ~ 170° C) により、ワックス パターンが溶けて流れ出します。.
- 品質管理ポイント: 脱蝋の堅さ、シェルモールドに亀裂がないこと、およびワックスの回収率。.
低温ワックス&シリカソルプロセス
低温ワックスシリカゾルインベストメント鋳造は、精密ワックスパターンと高性能セラミックシェルを組み合わせた高度なニアネットシェイプ製造プロセスです。詳細なパターン複製に低温ワックスを使用し、強力で安定したシェル形成にシリカゾルを使用することにより、このプロセスは、複雑な金属コンポーネントに対して優れた寸法精度、優れた表面仕上げ、および信頼性の高い性能を実現します。.
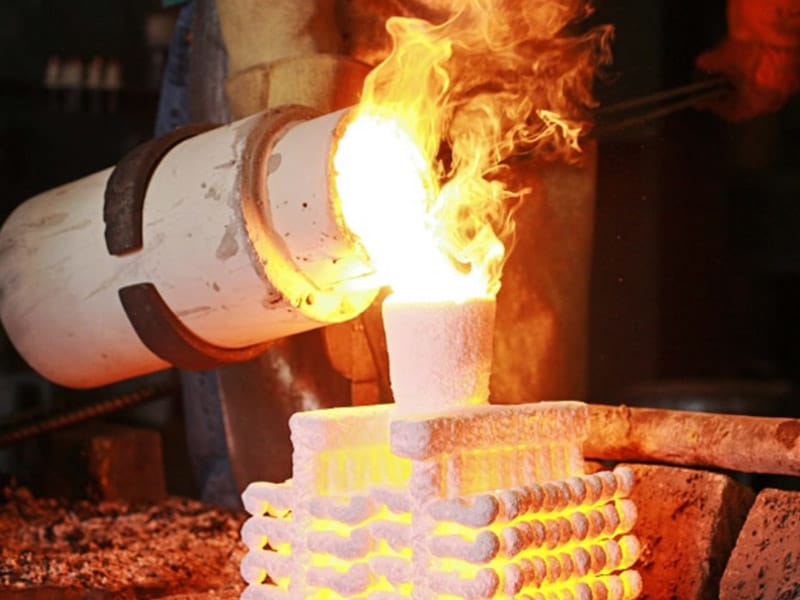
ロストワックス投資キャスティング
インベストメント鋳造では、ワックスパターンを使用して最終コンポーネントの正確な形状を再現します。セラミックシェルの形成、脱蝋、金属の注入後、パーティングラインなしで複雑な部品を製造できるため、優れた設計の柔軟性と微細な構造の詳細が可能になります。.

低温ワックス
低温ワックスは、優れた流動性と寸法安定性を提供し、薄い壁、細かい質感、糸、ロゴなどの複雑な特徴を正確に再現することができ、高精度の鋳造のための信頼性の高い基礎を作り出します。.

シリカソルセラミックシェル
シリカゾルはセラミックシェルの高級バインダーとして機能し、高温強度、低熱膨張、優れた表面品質を提供します。滑らかな鋳造表面、正確な寸法、表面欠陥の削減を実現するのに役立ちます。.
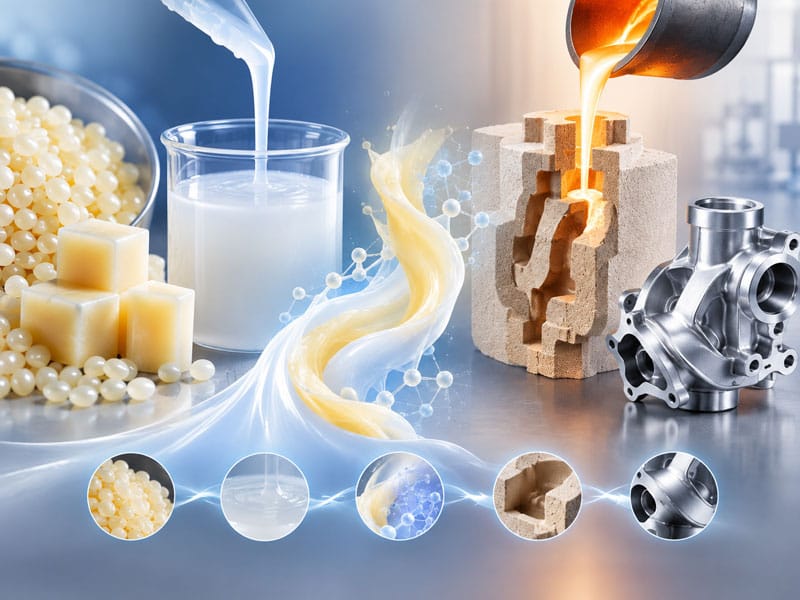
ワックス + シリカ ソル シナジー
低温ワックスとシリカゾルの組み合わせにより、正確なパターン作成と耐久性のあるシェル技術が統合されます。この高度なプロセスにより、複雑な形状、一貫した寸法、優れた表面仕上げが実現され、ハイエンドの精密鋳造用途に最適です。.
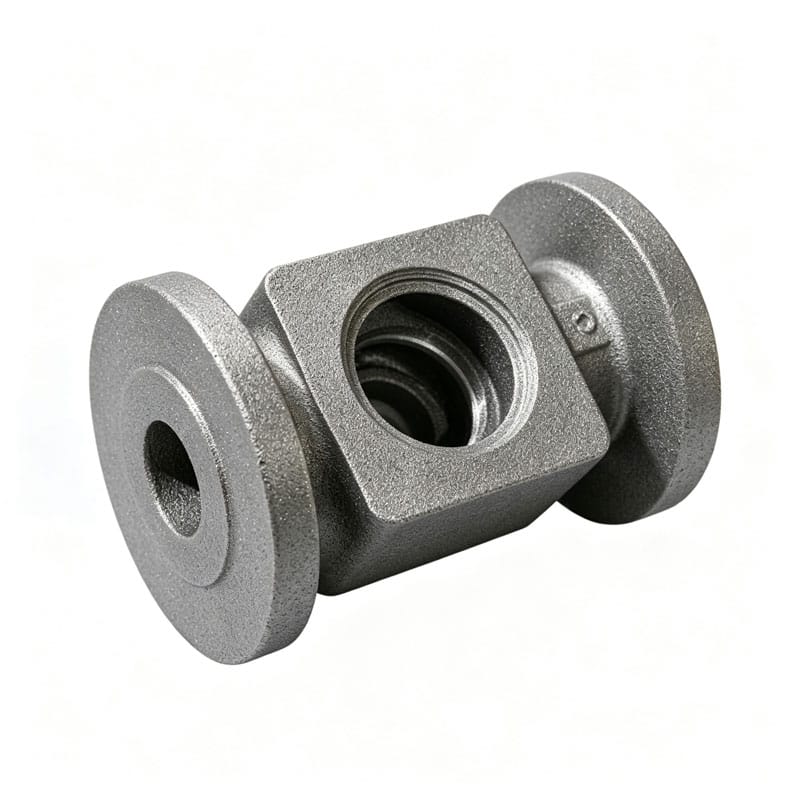
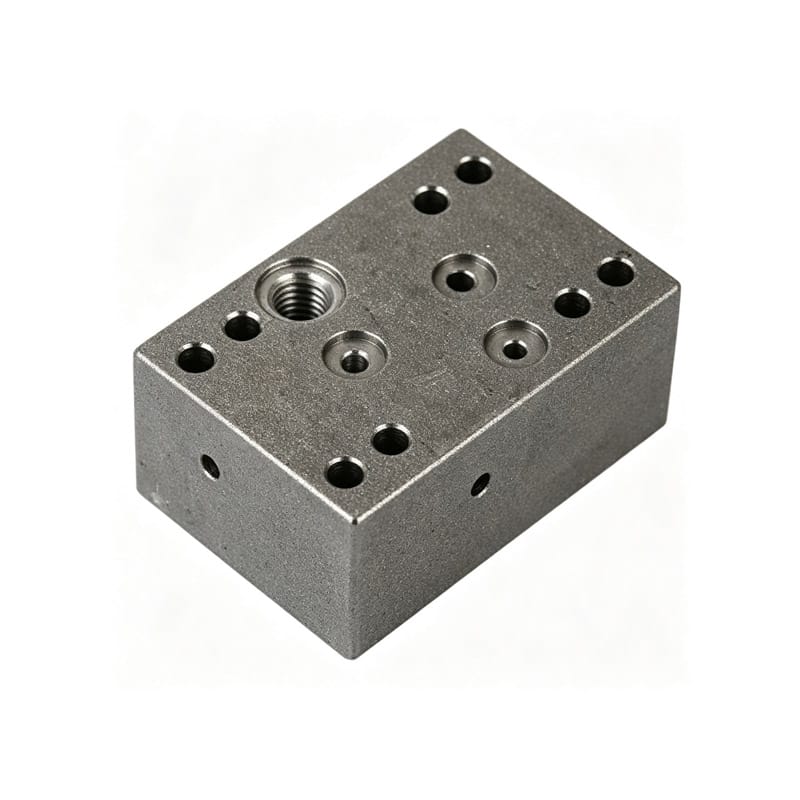
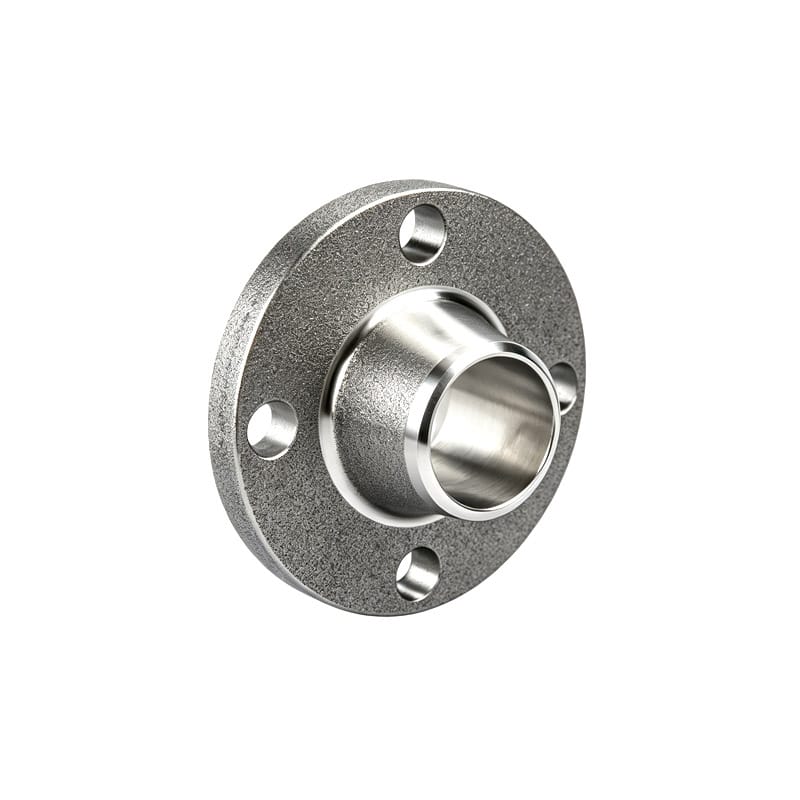
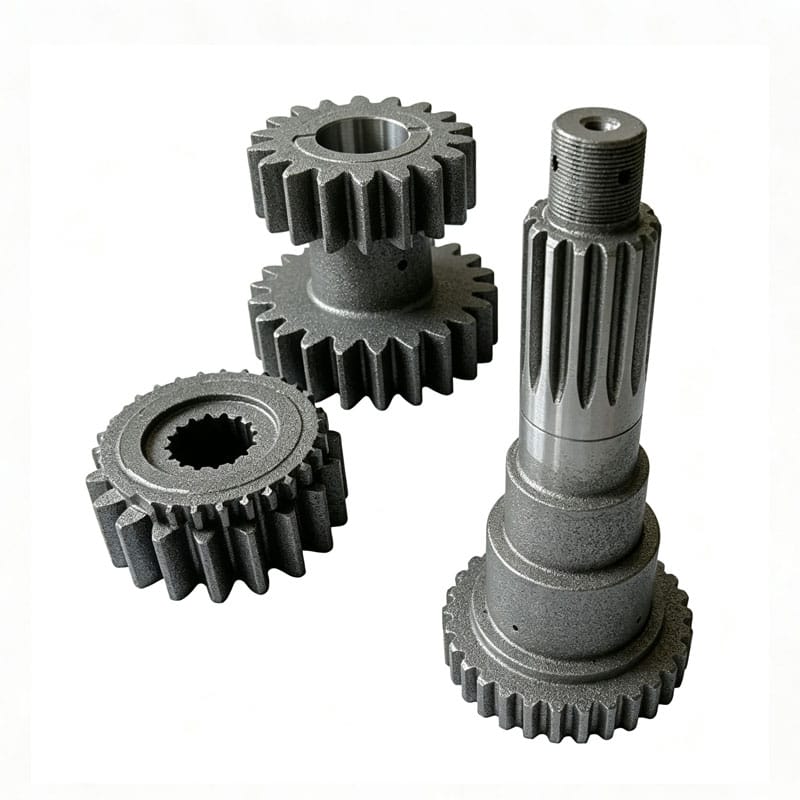
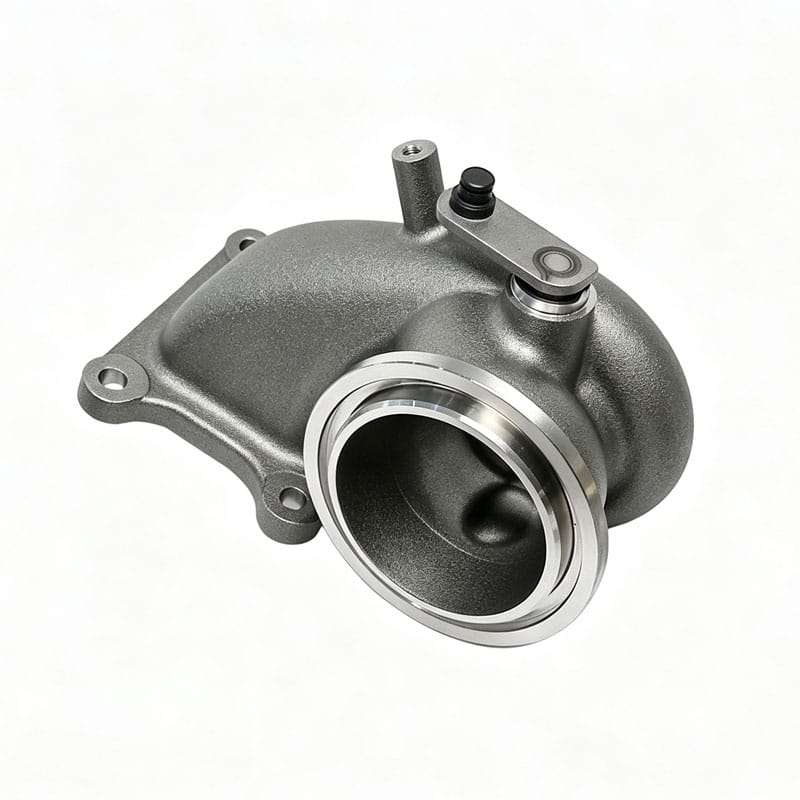
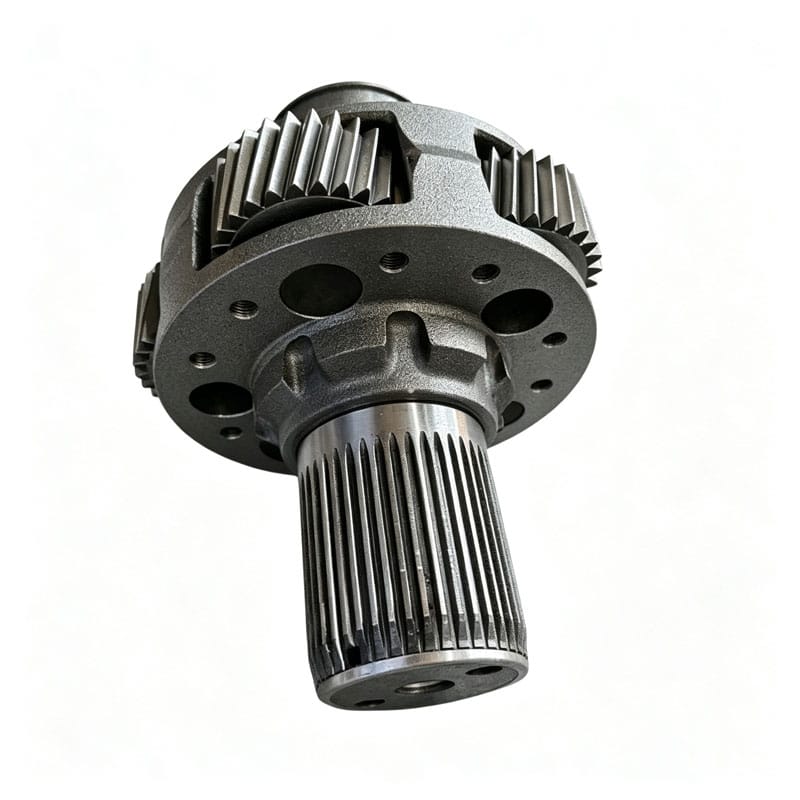
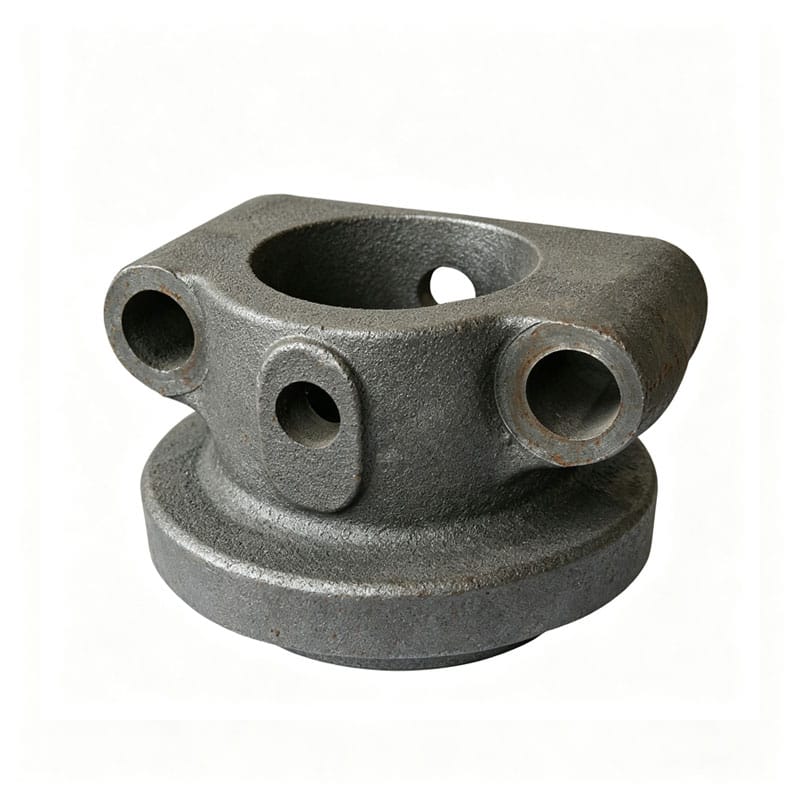
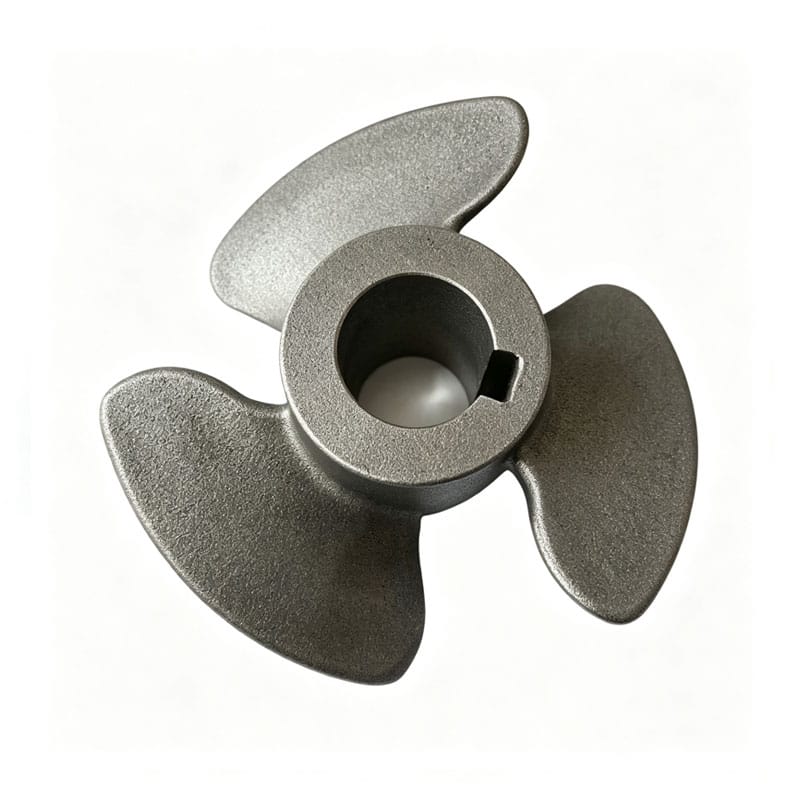
代表的な精密鋳造部品
01
ワックスパターン作成(ワックスインジェクション)
• プロセス: 低温ワックス材料を 55 ~ 65° C で溶融し、ワックス射出機を使用して 0.3 ~ 0.8 MPa の圧力で金型のキャビティに射出します。保持および冷却段階の後に型を開いてパターンを取得します;
・ 装置:横型または縦型ワックス注入機(保持圧力、温度制御、真空脱気機能搭載);
• 金型: アルミニウム合金または鋼製金型; キャビティはCNC加工および研磨されています; 金型の寸法はワックス収縮 (0.3% ~ 0.6%) および金属収縮 (1.5% ~ 2.5%) を考慮する必要があります;
・ 品質管理: CMM (Coordinate Measuring Machine) によるパターン寸法の第一品検査; 気泡、シンクマーク、フラッシュの表面の目視検査; パターンの定期的な寸法チェック。.
02
ワックスアセンブリ(ツリーイング)
・ プロセス: 複数のワックスパターンをワックス溶接ツール (またははんだごて) を使用してワックスゲートシステム (ワックスツリー) に溶接します; ゲートシステムには、注ぐカップ、スプルー、ランナー、およびインゲートが含まれています;
• 設計原則: インゲートの配置では、冷間シャットや収縮キャビティを防ぐために、溶融金属のスムーズな金型充填と方向固化を確保する必要があります。パターン間の間隔は、セラミック スラリーとスタッコ (砂) を均一にカバーできるようにする必要があります。;
・ 品質管理: 溶接部はワックスの破片が残らず、安全かつ滑らかでなければなりません。完成したアセンブリの寸法と重量は、シェル製造プロセスと注入能力の範囲内に収まらなければなりません。.
03
シェルビル (投資)
• プロセス: ワックスアセンブリをコロイダルシリカスラリー (コロイダルシリカにジルコンまたはムライト粉末を混合したもの; 粉末と液体の比率は 2.5 ~ 4.0:1) に浸し、砂 (フェイスコートの場合は 80 ~ 120 メッシュのジルコン砂; バックアップコートの場合は 16 ~ 30 メッシュのムライトまたは石英砂) を均一に塗布します。温度 22 ~ 25° C、湿度 50% ~ 70% の環境で 4 ~ 8 時間乾燥します。 6 ~ 9 層のコーティングとサンディングのプロセスを繰り返します (ファイン素材を使用した 1 ~ 2 フェイス コート、粗い素材を使用した 5 ~ 7 バックアップ コート、サンディングなしの最終的なシール コート)。.
・ 設備: スラリータンク(撹拌付き)、降雨/流動砂床、恒温恒湿乾燥室。.
・ 品質管理: 粘度カップ (フォードカップ No. 4: 20 ~ 40 秒) を使用して各層のスラリー粘度を監視します。最終的なシェルの厚さが 5 ~ 8 mm であることを確認します。乾燥後に層間剥離や亀裂がないことを確認します。.
04
脱蝋
• プロセス: 乾燥したシェル アセンブリを、注ぎカップを下に向けて蒸気脱ロウ オートクレーブに入れます。 0.6 ~ 0.8 MPa (160 ~ 170° C) で飽和蒸気を導入し、この状態を 10 ~ 20 分間維持して、ワックス パターンを急速に溶かし、注ぎカップから流れ出させます。.
・ 設備: 蒸気脱蝋オートクレーブ (圧力制御およびワックス回収システムを装備)。.
・ 品質管理: 脱蝋は迅速でなければなりません (ワックスの膨張によるシェルの亀裂を防ぐため);プロセス後にシェルの内部にワックスが残らないようにする;回収されたワックスは濾過と脱水後に再利用できます。.
05
ロースト&キャスティング
• 焙煎: 脱蝋後、シェル型を焙煎炉に入れ、1000 ~ 1100° C で 1 ~ 2 時間保持して残留ワックスと水分を除去し、それによってシェルの強度と透過性を高めます;
• 溶解: 鋼は中周波誘導炉で溶解されます; 化学組成は直接読み取り分光分析によって分析され、目標仕様を満たすように調整されます;
• 鋳造: 加熱シェル (800 ~ 1000 °C ポスト焙焼) は鋳造用に配置; 重力鋳造または真空鋳造 (合金鋼/ハイエンド部品用) が採用されています。注入温度は材料によって異なります (炭素鋼: 1560 ~ 1600 °C; ステンレス鋼: 1580 ~ 1620 °C; 耐熱鋼: 1600 ~ 1650 °C);
・ 品質管理: 注湯温度は赤外線温度測定または熱電対によって監視されます。空気の閉じ込めやスラグの混入を防ぐために、安定した注湯速度が維持されます。.
06
ノックアウトと仕上げ
• シェルの除去: 冷却後、振動ノックアウト機を使用して外部シェルを除去し、内部キャビティは高圧ウォーター ジェッティングまたはサンドブラストによって洗浄されます;
• 切断: ゲート システムは研磨カットオフソーまたはバンドソーを使用して取り外されます;
・ 研削: 残留ゲート材、フラッシュ、バリを研削オフ; 必要に応じて寸法補正を行います;
• 表面処理: サンドブラストまたはショットブラスト (表面の色を統一し、酸化物のスケールを除去するため); ピクルス化および不動態化 (ステンレス鋼の場合)、亜鉛メッキ、または塗装は、顧客の要件ごとに実行されます;
・ 熱処理: 正規化、焼鈍、焼入れ焼戻し、溶体化処理、経年劣化などのプロセスは、材料および性能仕様に従って行われます (詳細については、品質仕様のセクションを参照)。.
カスタム キャスティング プロジェクトを開始する準備はできていますか?
図面をアップロードし、材料、数量、公差、およびアプリケーションの要件を教えてください。.
当社のエンジニアリングチームがお客様のプロジェクトを検討し、お客様の仕様に基づいて製造上の推奨事項と見積もりサポートを提供します。.