Casting di investimento di precisione e produzione personalizzata
La fusione per investimenti (colata a cera persa) è un processo di produzione a forma quasi netta che produce componenti metallici con dimensioni complesse precise e rifinite in superficie con geometrie complesse o geometrie che sarebbe difficile da ottenere attraverso la forgiatura, la fusione a sabbia o la sola lavorazione. A Daji Casting, siamo specializzati nel sistema di produzione di sol a bassa temperatura di cera + silice, un percorso di investimento premium che offre un'eccezionale qualità superficiale Ra 1.6.2.μm), tolleranze strette di dimensione (CT5CT7 per ISO 8062) e ripetibilità eccellente per la produzione di volume medio-alto.
Produciamo completamente ai disegni del cliente: inviaci i tuoi file 2D/3D, le specifiche dei materiali e i requisiti quantitativi e il nostro team di ingegneri fornirà una revisione della producibilità (DFM) e un preventivo entro 24 ore Dal prototipo alla produzione seriale, gestiamo la catena completa di iniezione della cera, costruzione di conchiglie, dewax, fusione, trattamento termico, lavorazione meccanica, test non distruttivi sotto lo stesso tetto.
Il percorso premium per fusioni di finitura superficiale superiore e di alta precisione
Un processo combinato con motivo a cera a bassa temperatura per la riproduzione di dettagli fini e legante di silice colloidale (sol di silice) per gusci ceramici stabili ad alta temperatura che forniscono getti a specchio, pareti sottili e tolleranze strette su acciaio inossidabile, acciaio al carbonio e acciaio legato.
| Parametro Articolo | Specificazione | Descrizione |
|---|---|---|
| Materiale del modello di cera | Cera a bassa temperatura (Punto di fusione: 5060 °C) | Dimensione stabile, riproduzione eccellente del dettaglio, residuo basso della cera dopo la deceratura |
| Sguscia Legante | Sol di silice (colloide SiO2) | Alta resistenza ad alta temperatura, bassa espansione termica, finitura superficiale superiore |
| Tolleranza Dimensionale | CT5 CT7 (ISO8062) | 1 processo 2 gradi migliori del silicato di sodio |
| Rugosità superficiale | Ra 1,6μm | Pronto per l'applicazione diretta, riduce la successiva lavorazione |
| Spessore minimo della parete | 1,5 mm (locale 1,0 mm) | Adatto per componenti strutturali complessi a pareti sottili |
| Materiali applicabili | Acciaio inossidabile /Acciaio al carbonio /Acciaio legato | 50+ gradi tra cui acciaio resistente al calore e acciaio duplex |
| Intervallo di peso parziale | 0,05 kg 100 kg | Copre le parti di piccola precisione per i componenti strutturali medi |
| Capacità batch | Prototipi 100,00 pz/anno | Produzione flessibile, cambio rapido dello stampo |
Casting di investimento di precisione e produzione personalizzata
Dall'approvvigionamento delle materie prime, alla gestione della produzione, al monitoraggio degli ordini fino alla logistica e allo sdoganamento, manteniamo il pieno controllo durante l'intero processo.
Iniezione di cera
- Azioni chiave: La cera a temperatura bassa viene iniettata in uno stampo metallico a 55-65 °C, quindi rimossa dopo aver mantenuto la pressione e il raffreddamento.
- Punto di controllo qualità: Dimensioni del modello di cera, bolle superficiali, flash e velocità di ritiro.
Citazione e proposta
- Azioni chiave: Saldare i motivi di cera al sistema di gating (coppa di versamento, sprue, runner e ingate).
- Punto di controllo qualità: rigidità del cluster di porte, posizione del cancello e spaziatura
Produzione Campioni
- Azioni chiave: Rivestimento di silice (silice sol + farina di zircone/farina di mullite) → Rivestimento di stucco → Essiccazione; ripetere per 6 strati di Dip.
- Punto di controllo di qualità: viscosità del rivestimento, dimensione delle particelle di sabbia e temperatura e umidità di essiccazione.
Produzione Campioni
- Azioni chiave: Un'autoclave a vapore (0,8 MPa, 16,8 MPa) provoca la fusione e l'uscita della cera 170 °C.
- Punto di controllo qualità: Durata della deparaffinazione, assenza di crepe nello stampo a guscio e tasso di recupero della cera.
Produzione di massa
- Azioni chiave: Dopo aver sparato lo stampo a guscio (1000 °C), l'acciaio fuso viene versato sotto vuoto o in condizioni atmosferiche.
- Punto di controllo di qualità: Temperatura di versamento, velocità di colata, temperatura della muffa della conchiglia
Consegna e supporto
- Azioni chiave: Rimozione della conchiglia, taglio del cancello, sabbiatura/esplosione a pallini, molatura, raddrizzatura
- Punto di controllo di qualità: Materiale residuo del guscio, residuo del cancello, difetti superficiali
Processo a bassa temperatura del sol della cera & della silice
La fusione a cera bassa per investimento di sol di silice è un processo di produzione avanzato a forma quasi netta che combina modelli di cera di precisione con gusci ceramici ad alte prestazioni Utilizzando cera a bassa temperatura per la replica dettagliata del modello e sol di silice per una formazione del guscio forte e stabile, questo processo offre un'eccellente precisione dimensionale, una finitura superficiale superiore e prestazioni affidabili per componenti metallici complessi.
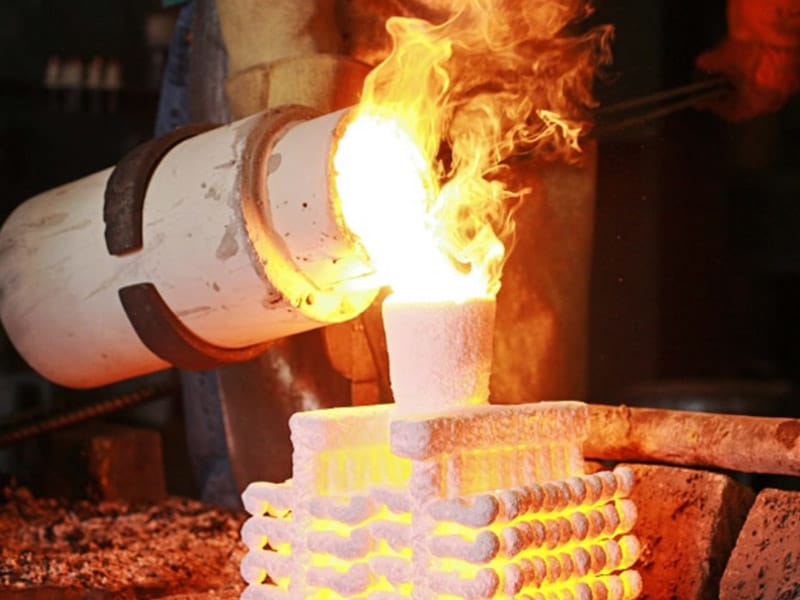
Casting di investimento a cera persa
La fusione per investimenti utilizza modelli in cera per riprodurre l'esatta geometria del componente finale Dopo la formazione del guscio ceramico, la deceratura e il versamento del metallo, è possibile produrre parti complesse senza linee di separazione, consentendo un'eccellente flessibilità di progettazione e dettagli strutturali fini.

Cera a bassa temperatura
La cera a bassa temperatura fornisce un'eccellente scorrevolezza e stabilità dimensionale, consentendo una riproduzione precisa di caratteristiche intricate come pareti sottili, trame fini, fili e loghi Crea una base affidabile per la fusione ad alta precisione.

Guscio in ceramica Sol di silice
Il sol di silice agisce come un legante premium per i gusci ceramici, fornendo resistenza alle alte temperature, bassa dilatazione termica e un'eccellente qualità della superficie. Aiuta a ottenere superfici di colata lisce, dimensioni accurate e difetti superficiali ridotti.
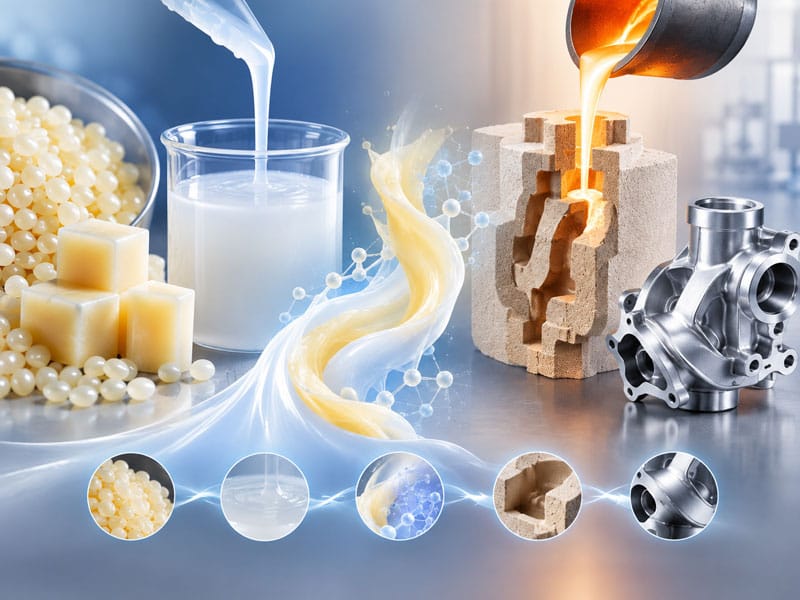
Sinergia Sol cera + silice
La combinazione di cera a bassa temperatura e sol di silice integra una creazione accurata di modelli con una tecnologia a guscio resistente Questo processo avanzato offre geometrie complesse, dimensioni costanti e finiture superficiali superiori, rendendolo ideale per applicazioni di fusione di precisione di fascia alta.
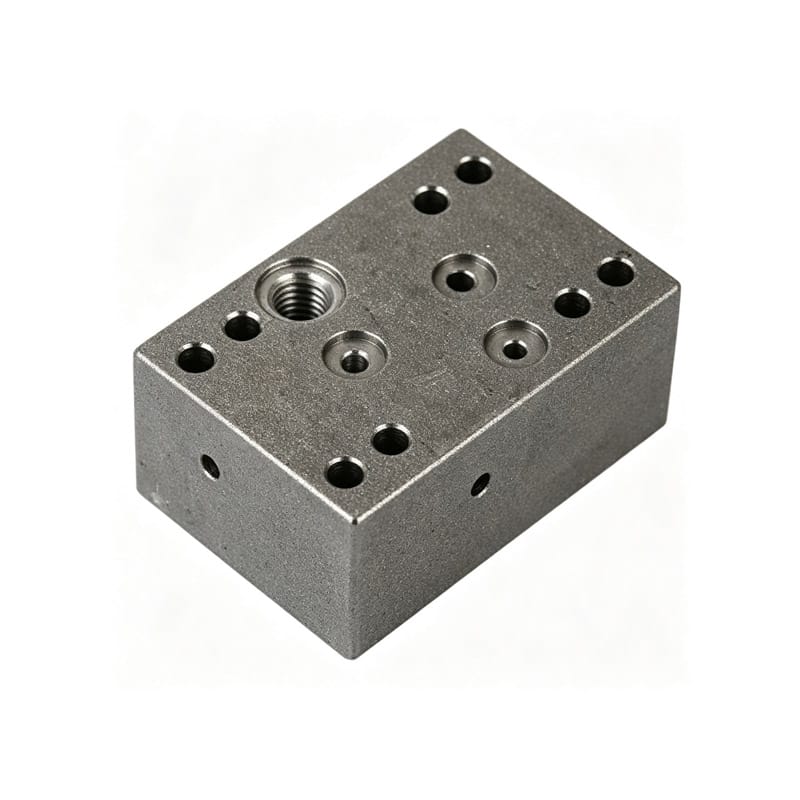
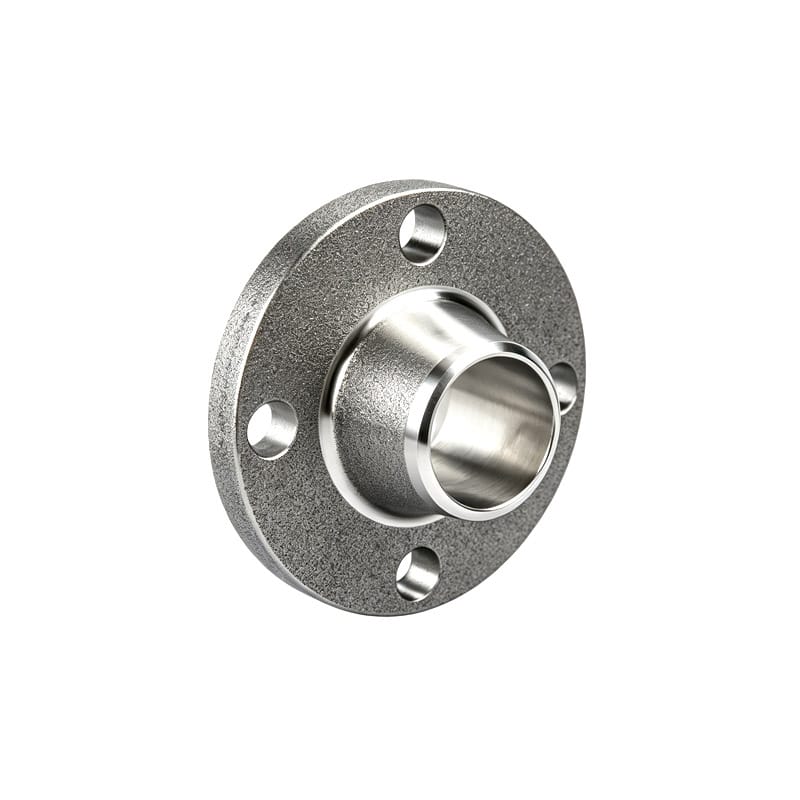
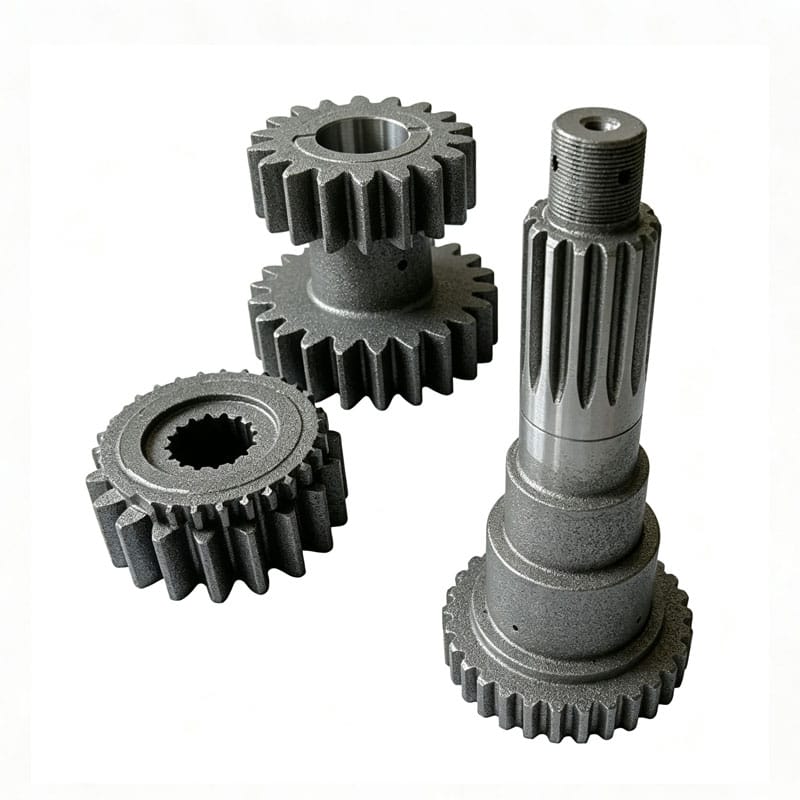
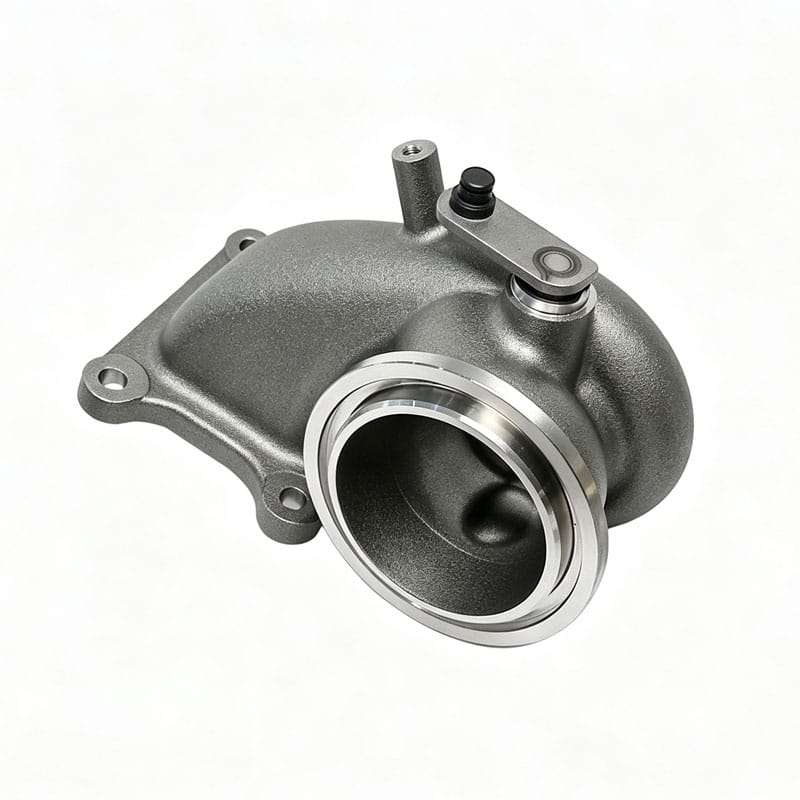
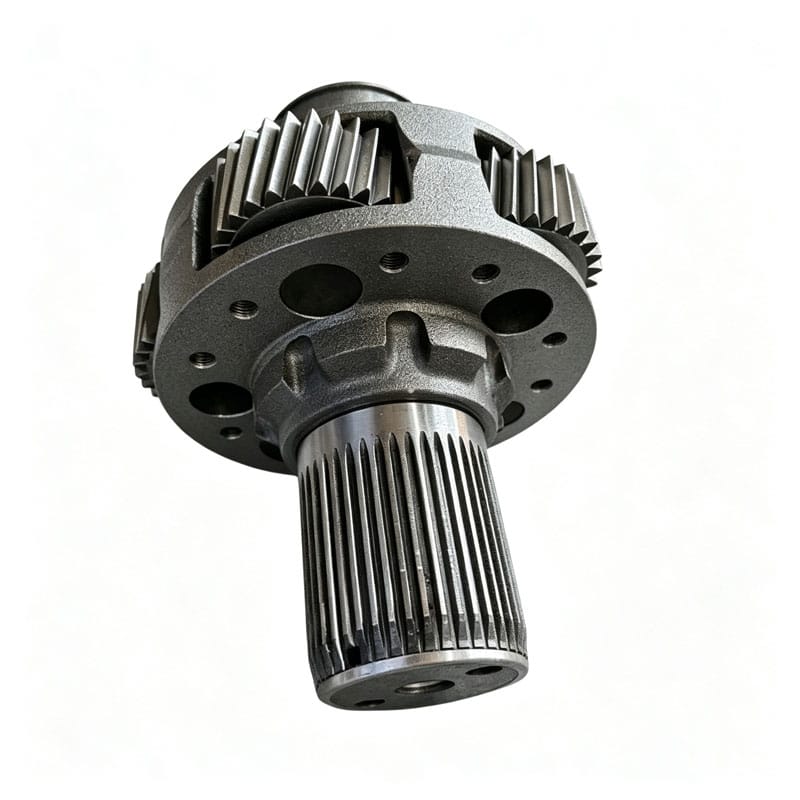
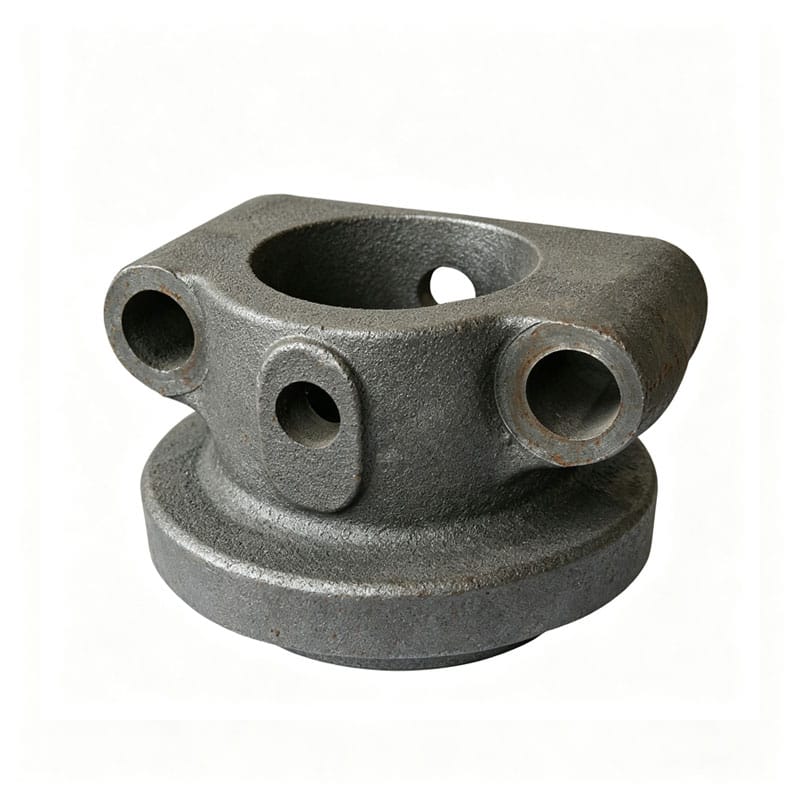
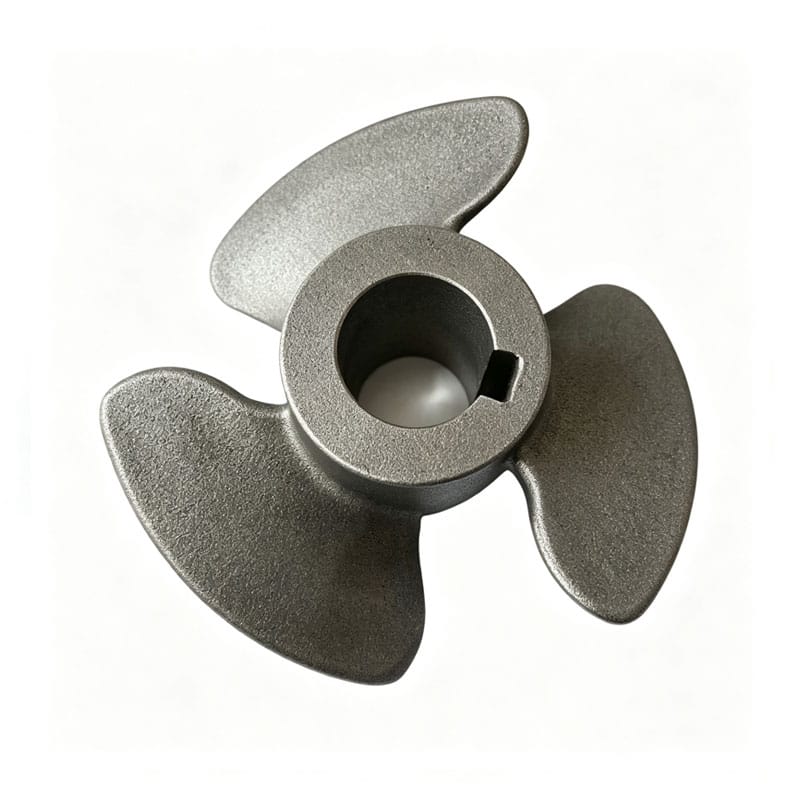
Componenti tipici di fusione di precisione
01
Fabbricazione di modelli in cera (iniezione di cera)
• Processo Il materiale cera a bassa temperatura viene fuso a 55 °C e iniettato nella cavità dello stampo metallico utilizzando una macchina per iniezione di cera a bassa temperatura a una pressione di 0,3 0,8 MPa; lo stampo viene aperto per recuperare il disegno dopo una fase di trattenimento e raffreddamento;
• Attrezzatura: macchina per iniezione di cera orizzontale o verticale (dotata di funzioni di pressione di mantenimento, controllo della temperatura e degasaggio sotto vuoto);
• Stampo in lega di alluminio o acciaio; le cavità sono lavorate a CNC e lucidate; le dimensioni dello stampo devono tenere conto del ritiro della cera (0,31TP3 per 0,6TP3T) e del ritiro del metallo (5%2.5%);
• Controllo qualità: ispezione del primo articolo delle dimensioni del modello utilizzando una CMM (macchina di misurazione coordinata); ispezione visiva delle superfici per bolle d'aria, segni di lavello e flash; controlli dimensionali periodici dei modelli.
02
Gruppo cera (Albero)
• Processo: più motivi a cera vengono saldati su un sistema di gating della cera (albero della cera) utilizzando uno strumento di saldatura a cera (o saldatore); il sistema di gating comprende la coppa di colata, la materozza, i canali e i lingati;
• Principi di progettazione: il posizionamento dell'ingate deve garantire un riempimento regolare dello stampo e la solidificazione direzionale del metallo fuso per evitare capanne fredde e cavità di restringimento; la spaziatura tra i modelli deve consentire una copertura uniforme dell'impasto ceramico e dello stucco (sabbia);
• Controllo qualità: le saldature devono essere sicure e lisce, senza residui di detriti di cera; le dimensioni e il peso dell'insieme completato devono rimanere entro i limiti del processo di fabbricazione del guscio e della capacità di colata.
03
Shell Building (Investimenti)
• Processo: immergere il gruppo cera in un impasto di silice colloidale (silice colloidale mista a zircone o mullite polvere rapporto polvere/liquido di 2.5.0:1) quindi applicare uniformemente 3 sabbia (ircone) 120 faccia; mullo misto a zircone o mullite polvere rapporto polvere/liquido di 2.5.5.0:1) quindi applicare uniformemente 3 sabbia (ircone 3) per superficie di silice colloidale 1000/mq; 16/mullite per supporto 16.3.30000/liquido 20 °C e 501TPT701T per 4 ore. Rivestimento e sabbiatura della ripetizione per 69 (rivestimenti di rivestimento e sabbia utilizzando materiale fine, 57 rivestimenti di riserva utilizzando materiale grossolano, e un rivestimento di tenuta finale senza sabbia).
• Attrezzatura: vasca per liquami (con agitazione), letto di sabbia fluidizzata/piovosa e camera di essiccazione a temperatura e umidità costanti.
• Controllo qualità Monitorare la viscosità dell'impasto liquido per ciascuno strato utilizzando un bicchiere di viscosità (Ford Cup No. 4: 2040 s); garantire uno spessore finale del guscio di 58 mm; verificare l'assenza di delaminazione o fessurazione dopo l'essiccazione.
04
Deparaffinazione
• Processo: inserire il gruppo guscio essiccato in un'autoclave di deceratura a vapore con la coppa di versamento rivolta verso il basso Introdurre vapore saturo a 0.6.0.8 MPa (160 MPa 170 °C) e mantenere questo stato per 10.20 minuti per sciogliere rapidamente il modello di cera e consentirgli di fluire attraverso la coppa di versamento.
• Attrezzatura: autoclave di deparaffinazione a vapore (dotata di sistemi di controllo della pressione e recupero della cera).
• Controllo qualità: la deparaffinazione deve essere rapida (per evitare che l'espansione della cera crepi il guscio); garantire che non rimanga cera residua all'interno del guscio dopo il processo; la cera recuperata può essere riutilizzata dopo filtrazione e disidratazione.
05
Tostatura e fusione
• Tostatura: dopo la deparaffinazione, gli stampi a guscio vengono posti in un forno di tostatura e mantenuti a 100 °C per 10 °C per 10 °C e 12 ore per rimuovere l'umidità residua della cera e la permeabilità alla resistenza del guscio; migliorando così la resistenza del guscio e la permeabilità;
• Fusione: l'acciaio viene fuso in un forno a induzione a media frequenza; la composizione chimica viene analizzata tramite spettrometria a lettura diretta e regolata per soddisfare le specifiche target;
• I gusci fusi (80 gusci riscaldati 1000 °C post-arrostimento) sono posizionati per la fusione; viene impiegata la fusione per gravità o sotto vuoto (per acciai legati/componenti di fascia alta) Le temperature di versamento variano in base al materiale (carbonio: 1560 1600 °C; acciaio inossidabile 150 °C: 150 1620 °C; acciaio resistente al calore: 100 1650 °C);
• Controllo qualità: la temperatura di versamento viene monitorata tramite termometria a infrarossi o termocoppie; viene mantenuta una velocità di colata costante per prevenire l'intrappolamento dell'aria e l'inclusione di scorie.
06
Eliminazione e finitura
• Rimozione del guscio: dopo il raffreddamento, i gusci esterni vengono rimossi utilizzando una macchina per l'eliminazione delle vibrazioni, mentre le cavità interne vengono pulite tramite getto d'acqua ad alta pressione o sabbiatura;
• Taglio: i sistemi di gating vengono rimossi utilizzando seghe abrasive o seghe a nastro;
• Macinazione: il materiale residuo del cancello, il flash e le bave vengono macinati; se necessario viene eseguita la correzione dimensionale;
• Trattamento superficiale: sabbiatura o granigliatura (per unificare il colore della superficie e rimuovere la scala dell'ossido); decapaggio e passivazione (per acciaio inossidabile), zincatura o verniciatura vengono eseguiti in base alle esigenze del cliente;
• Trattamento termico: processi quali normalizzazione, ricottura, tempra e rinvenimento, trattamento della soluzione e invecchiamento vengono condotti in base alle specifiche dei materiali e delle prestazioni (vedere la sezione Specifiche di qualità per i dettagli).
Componenti tipici di fusione di precisione
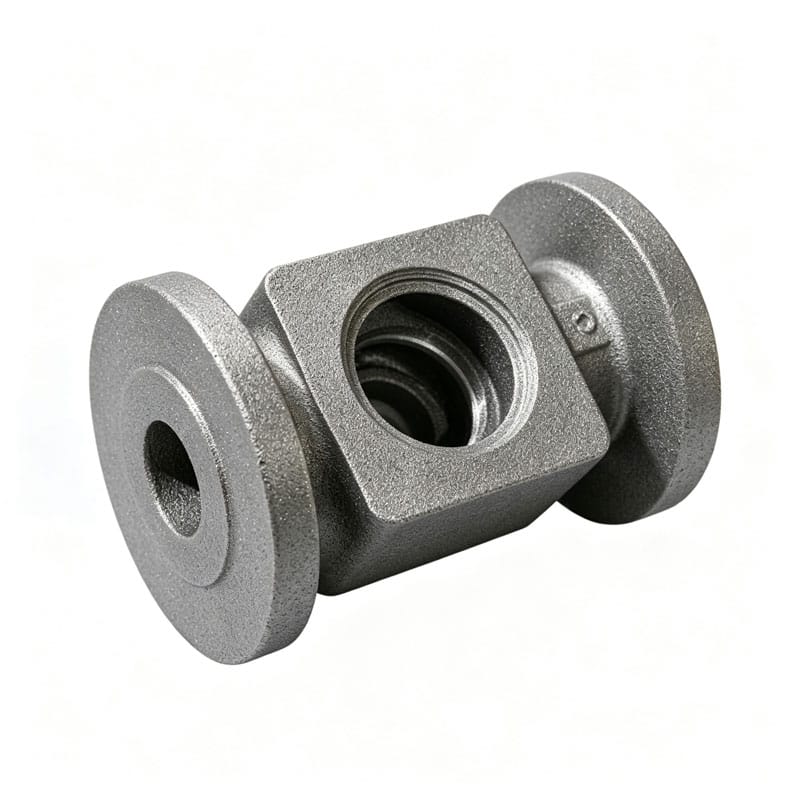
Esplora le parti di colata rappresentative realizzate per macchinari, veicoli, pompe, valvole e attrezzature industriali Ogni parte può essere personalizzata mediante trafilatura, grado del materiale, requisiti di lavorazione e trattamento superficiale.
Pronto per iniziare il tuo progetto di casting personalizzato?
Carica i tuoi disegni e comunicaci i tuoi requisiti di materiale, quantità, tolleranza e applicazione.
Il nostro team di ingegneri esaminerà il tuo progetto e fornirà consigli di produzione e supporto per le quotazioni in base alle tue specifiche.