Fundición de inversión de precisión y fabricación personalizada
La fundición a la cera perdida es un proceso de fabricación casi en forma de red que produce componentes metálicos con acabado superficial dimensionalmente precisos con geometrías complejas, geometrías que serían difíciles o imposibles de lograr mediante forja, fundición en arena o mecanizado solo. En Daji Casting, nos especializamos en el sistema de encuadernación con cera de baja temperatura + sol de sílice, una ruta de fundición a la cera perdida premium que ofrece una calidad superficial excepcional (Ra 1,6-3,2 µm), tolerancias dimensionales estrictas (CT5-CT7 según ISO 8062) y excelente repetibilidad para producción de volumen medio a alto.
Fabricamos íntegramente según los dibujos de los clientes: envíenos sus archivos 2D/3D, especificaciones de materiales y requisitos de cantidad, y nuestro equipo de ingeniería entregará una revisión de capacidad de fabricación (DFM) y una cotización dentro de las 24 horas. Desde el prototipo hasta la producción en serie, manejamos la cadena completa «inyección de cera, construcción de carcasas, desparafinado, fusión, fundición, tratamiento térmico, mecanizado y pruebas no destructivas « bajo un mismo techo.
La ruta premium para piezas fundidas con acabado superficial superior y de alta precisión
Un proceso combinado que utiliza cera de patrón de baja temperatura para la reproducción de detalles finos y aglutinante de sílice coloidal (sol de sílice) para carcasas cerámicas estables a alta temperatura «que ofrece piezas fundidas con superficies similares a espejos, paredes delgadas y tolerancias estrictas en acero inoxidable, acero al carbono, y acero aleado.
| Artículo de parámetro | Especificación | Descripción |
|---|---|---|
| Material con patrón de cera | Cera de baja temperatura (Punto de fusión: 50-60°C) | Dimensión estable, excelente reproducción de detalles, bajo residuo de cera después del desparafinado |
| Carpeta de concha | Sol de sílice (coloide SiO2) | Alta resistencia a altas temperaturas, baja expansión térmica, acabado superficial superior |
| Tolerancia dimensional | CT5 --CT7 (ISO 8062) | 1-contra 2 grados mejor que el proceso de silicato de sodio |
| Rugosidad superficial | Ra 1,6 -ñan 3,2 μm | Listo para aplicación directa, reduce el mecanizado posterior |
| Espesor mínimo de la pared | 1,5 mm (Local 1,0 mm) | Adecuado para componentes estructurales complejos de paredes delgadas |
| Materiales aplicables | Acero inoxidable / Acero al carbono / Acero aleado | Más de 50 grados, incluido acero resistente al calor y acero dúplex |
| Rango de peso de la pieza | 0,05 kg -100 kg | Cubre piezas pequeñas de precisión hasta componentes estructurales medianos |
| Capacidad por lotes | Prototipos -100.000 uds/año | Producción flexible, cambio rápido de molde |
Fundición de inversión de precisión y fabricación personalizada
Desde la adquisición de materias primas, la gestión de la producción, el seguimiento de pedidos hasta la logística y el despacho de aduanas, mantenemos un control total durante todo el proceso.
Inyección de cera
- Acciones clave: Se inyecta cera a baja temperatura en un molde metálico a 55-65°C y luego se retira después de mantener la presión y enfriar.
- Punto de control de calidad: dimensiones del patrón de cera, burbujas superficiales, destellos y tasa de contracción.
Cita y propuesta
- Acciones clave: Soldar los patrones de cera al sistema de compuerta (ventoso, bebedero, canal y ingate).
- Punto de control de calidad: rigidez del grupo de puertas, ubicación de las puertas y espaciado
Producción de muestras
- Acciones clave: Recubrimiento por inmersión (sol de sílice + harina de circonio/harina de mullita) → Recubrimiento de estuco → Secado; repita para 6-9 capas.
- Punto de control de calidad: viscosidad del recubrimiento, tamaño de las partículas de arena y temperatura y humedad de secado.
Producción de muestras
- Acciones clave: Un autoclave de vapor (0,6-0,8 MPa, 160-170°C) hace que el patrón de cera se derrita y fluya.
- Punto de control de calidad: dureza del desparafinado, ausencia de grietas en el molde de la carcasa y tasa de recuperación de cera.
Producción masiva
- Acciones clave: Después de cocer el molde de carcasa (1000-1100°C), el acero fundido se vierte al vacío o en condiciones atmosféricas.
- Punto de control de calidad: temperatura de vertido, velocidad de vertido, temperatura del molde de la carcasa
Entrega y soporte
- Acciones clave: Eliminación de carcasas, corte de puertas, chorro de arena/chorro de perdigones, rectificado, enderezamiento
- Punto de control de calidad: Material residual de la carcasa, residuos de compuerta, defectos superficiales
Proceso de cera y sol de sílice a baja temperatura
La fundición a la cera de baja temperatura con sol de sílice es un proceso de fabricación avanzado con forma casi neta que combina patrones de cera de precisión con carcasas cerámicas de alto rendimiento. Al utilizar cera de baja temperatura para la replicación detallada de patrones y sol de sílice para una formación de carcasas fuerte y estable, este proceso ofrece una excelente precisión dimensional, un acabado superficial superior y un rendimiento confiable para componentes metálicos complejos.
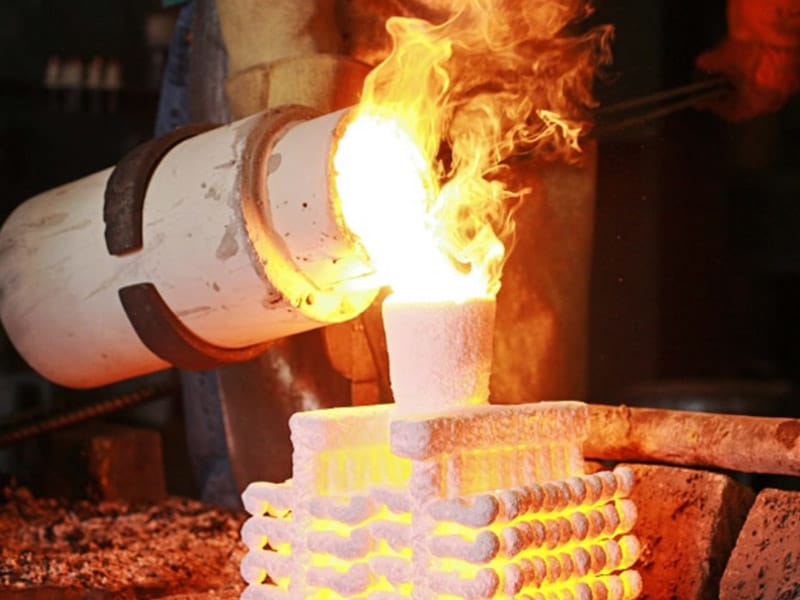
Fundición de inversión con cera perdida
La fundición a la cera perdida utiliza patrones de cera para reproducir la geometría exacta del componente final. Después de la formación de la cubierta cerámica, el desparafinado y el vertido de metal, se pueden producir piezas complejas sin líneas de separación, lo que permite una excelente flexibilidad de diseño y finos detalles estructurales.

Cera de baja temperatura
La cera de baja temperatura proporciona una excelente fluidez y estabilidad dimensional, lo que permite una reproducción precisa de características complejas como paredes delgadas, texturas finas, hilos y logotipos. Crea una base confiable para la fundición de alta precisión.

Carcasa de cerámica Sol de sílice
El sol de sílice actúa como un aglutinante premium para carcasas cerámicas, proporcionando resistencia a altas temperaturas, baja expansión térmica y excelente calidad de la superficie. Ayuda a lograr superficies de fundición suaves, dimensiones precisas y defectos superficiales reducidos.
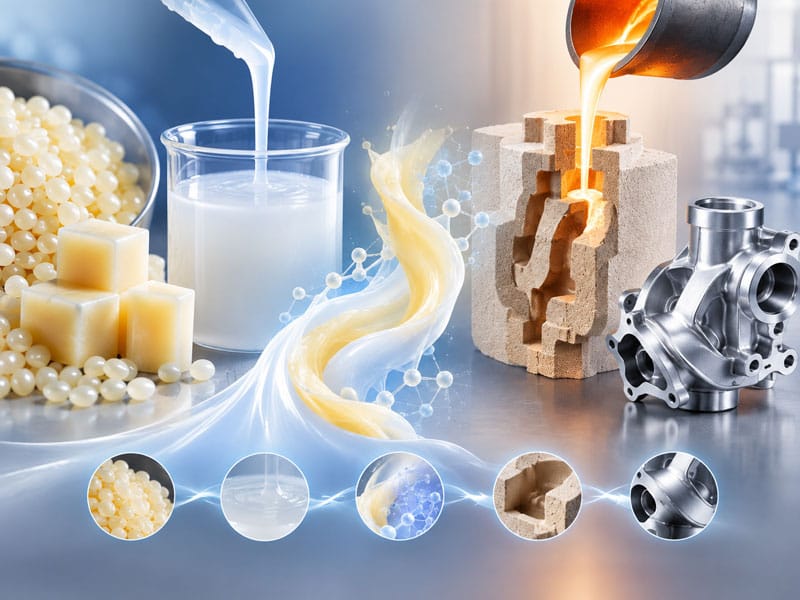
Sinergia Cera + Sól de Sílice
La combinación de cera de baja temperatura y sol de sílice integra una creación de patrones precisa con tecnología de carcasa duradera. Este proceso avanzado ofrece geometrías complejas, dimensiones consistentes y acabados superficiales superiores, lo que lo hace ideal para aplicaciones de fundición de precisión de alta gama.
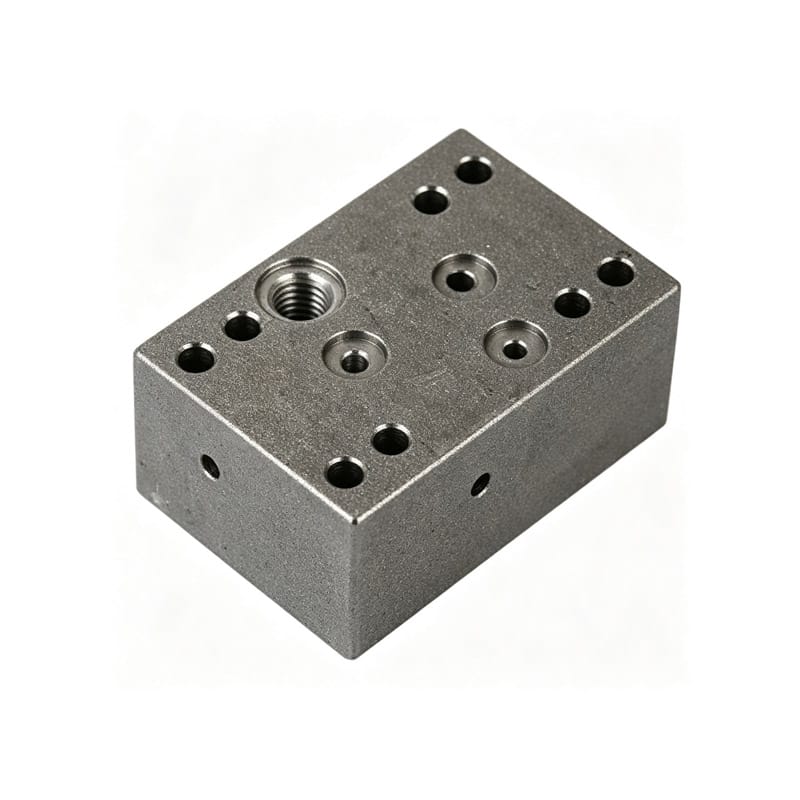
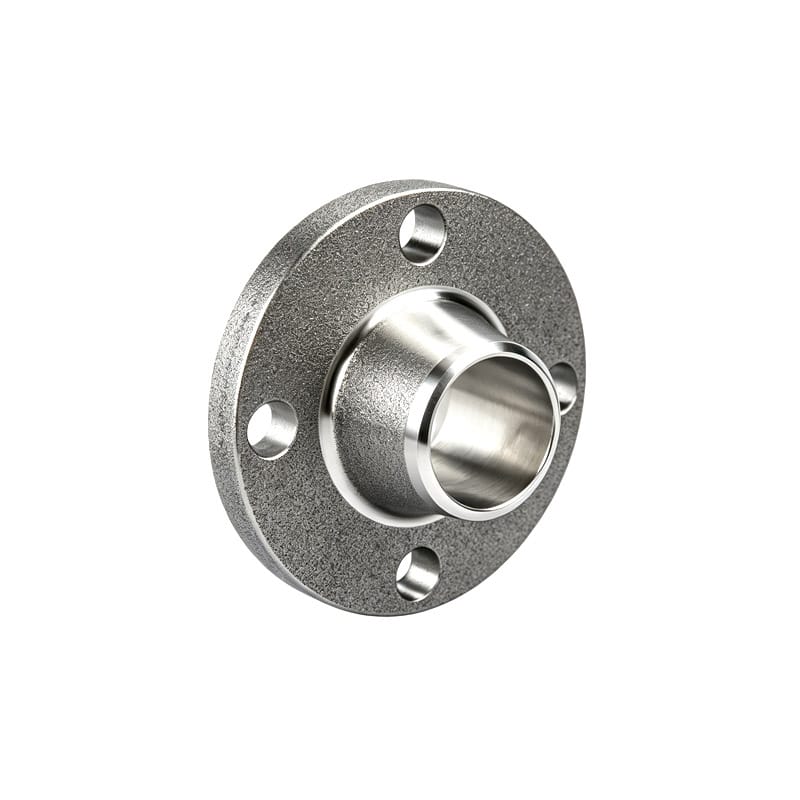
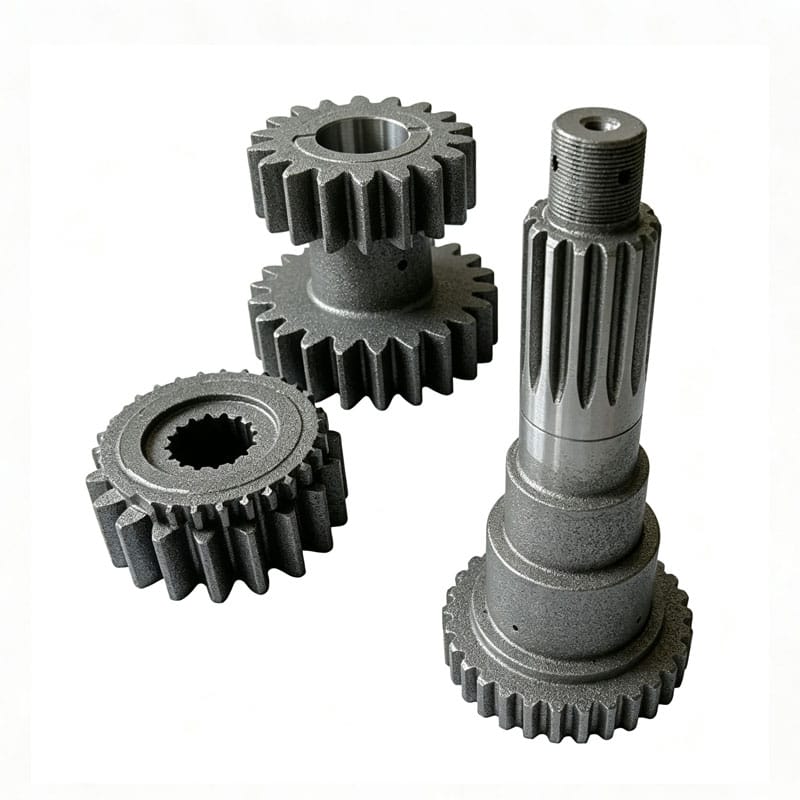
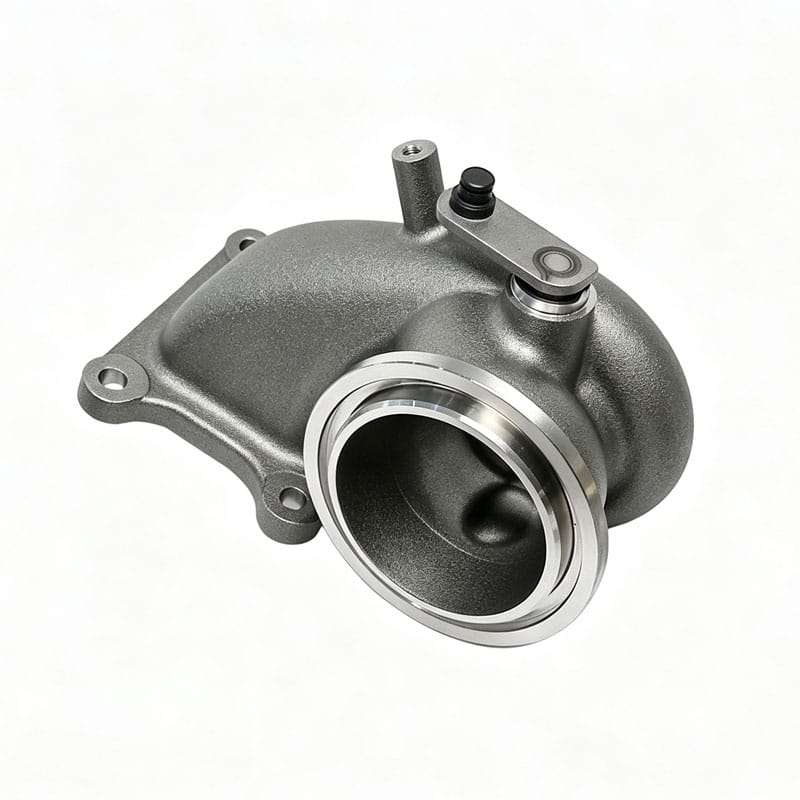
Componentes típicos de fundición de precisión
01
Elaboración de patrones de cera (inyección de cera)
• Proceso: El material de cera a baja temperatura se funde a 55-65°C y se inyecta en la cavidad del molde metálico usando una máquina de inyección de cera a una presión de 0,3-0,8 MPa; el molde se abre para recuperar el patrón después de una fase de retención y enfriamiento;
• Equipo: Máquina de inyección de cera horizontal o vertical (equipada con funciones de retención de presión, control de temperatura y desgasificación al vacío);
• Molde: Molde de aleación de aluminio o acero; las cavidades están mecanizadas y pulidas por CNC; las dimensiones del molde deben tener en cuenta la contracción de la cera (0,3%-0,6%) y la contracción del metal (1,5%-2,5%);
• Control de calidad: Inspección del primer artículo de las dimensiones del patrón utilizando una CMM (máquina de medición de coordenadas); inspección visual de superficies en busca de burbujas de aire, marcas de fregadero y destellos; Comprobaciones dimensionales periódicas de patrones.
02
Conjunto de cera (árbol)
• Proceso: Se sueldan múltiples patrones de cera en un sistema de compuerta de cera (árbol de cera) utilizando una herramienta de soldadura de cera (o soldador); el sistema de compuerta incluye el vaso vertedor, el bebedero, los corredores y los ingratos;
• Principios de diseño: La colocación en la puerta debe garantizar un llenado suave del molde y una solidificación direccional del metal fundido para evitar cierres en frío y cavidades de contracción; el espacio entre patrones debe permitir una cobertura uniforme de la suspensión cerámica y el estuco (arena);
• Control de Calidad: Las soldaduras deben ser seguras y lisas, sin residuos de cera; las dimensiones y el peso del conjunto terminado deben permanecer dentro de los límites del proceso de fabricación de la carcasa y la capacidad de vertido.
03
Edificio Shell (Inversión)
• Proceso: Sumerja el conjunto de cera en una suspensión de sílice coloidal (sílice coloidal mezclada con polvo de circonio o mullita; relación polvo-líquido de 2,5-4,0:1), luego aplique arena uniformemente (arena de circonio de malla 80-120 para la capa frontal; arena de mullita o cuarzo de malla 16-30 para capas de respaldo). Secar en un ambiente con una temperatura de 22-25°C y humedad de 50%-70% durante 4-8 horas. Repetir el proceso de recubrimiento y lijado para 6-9 capas (1-2 capas frontales con material fino, 5-7 capas de respaldo con material grueso y una capa de sellado final sin lijado).
• Equipo: Tanque de lodo (con agitación), lecho de lluvia/arena fluidizada y cámara de secado de temperatura y humedad constantes.
• Control de calidad: Monitorear la viscosidad de la suspensión para cada capa usando una copa de viscosidad (Ford Cup No. 4: 20-40 s); asegurar un espesor final de la cáscara de 5-8 mm; verificar la ausencia de delaminación o agrietamiento después del secado.
04
Desespumante
• Proceso: Coloque el conjunto de cubierta seca en un autoclave desparafinado con vapor con la copa de vertido hacia abajo. Introduzca vapor saturado a 0,6-0,8 MPa (160-170°C) y mantenga este estado durante 10-20 minutos para derretir rápidamente el patrón de cera y permitir que fluya a través de la copa de vertido.
• Equipo: Autoclave desparafinado a vapor (equipado con sistemas de control de presión y recuperación de cera).
• Control de calidad: La desespumación debe ser rápida (para evitar que la expansión de la cera agriete la cáscara); asegúrese de que no quede cera residual dentro de la cáscara después del proceso; La cera recuperada se puede reutilizar después de la filtración y deshidratación.
05
Tostado y fundición
• Tostado: Después del desparafinado, los moldes de la cáscara se colocan en un horno de tostado y se mantienen a 1000-1100°C durante 1-2 horas para eliminar la cera y la humedad residuales, mejorando así la resistencia y permeabilidad de la cáscara;
• Fusión: El acero se funde en un horno de inducción de frecuencia media; la composición química se analiza mediante espectrometría de lectura directa y se ajusta para cumplir con las especificaciones objetivo;
• Fundición: Las carcasas calentadas (800-1000°C después del tostado) están colocadas para la fundición; se emplea fundición por gravedad o al vacío (para aceros aleados/componentes de alta gama). Las temperaturas de vertido varían según el material (acero al carbono: 1560-1600°C; acero inoxidable: 1580-1620°C; acero resistente al calor: 1600-1650°C);
• Control de calidad: la temperatura de vertido se controla mediante termometría infrarroja o termopares; Se mantiene una velocidad de vertido constante para evitar el atrapamiento de aire y la inclusión de escoria.
06
Eliminatorias y remates
• Eliminación de carcasas: después de enfriar, las carcasas externas se retiran mediante una máquina de eliminación de vibraciones, mientras que las cavidades internas se limpian mediante chorro de agua a alta presión o chorro de arena;
• Corte: Los sistemas de compuerta se retiran mediante sierras de corte abrasivas o sierras de cinta;
• Rectificado: Se muelen el material residual de la puerta, el destello y las rebabas; si es necesario, se realiza una corrección dimensional;
• Tratamiento de superficies: chorro de arena o granallado (para unificar el color de la superficie y eliminar las incrustaciones de óxido); el decapado y pasivación (para acero inoxidable), el galvanizado o la pintura se realizan según los requisitos del cliente;
• Tratamiento térmico: procesos como la normalización, el recocido, el enfriamiento y el templado, el tratamiento en solución y el envejecimiento se llevan a cabo de acuerdo con las especificaciones de materiales y rendimiento (consulte la sección Especificaciones de calidad para obtener más detalles).
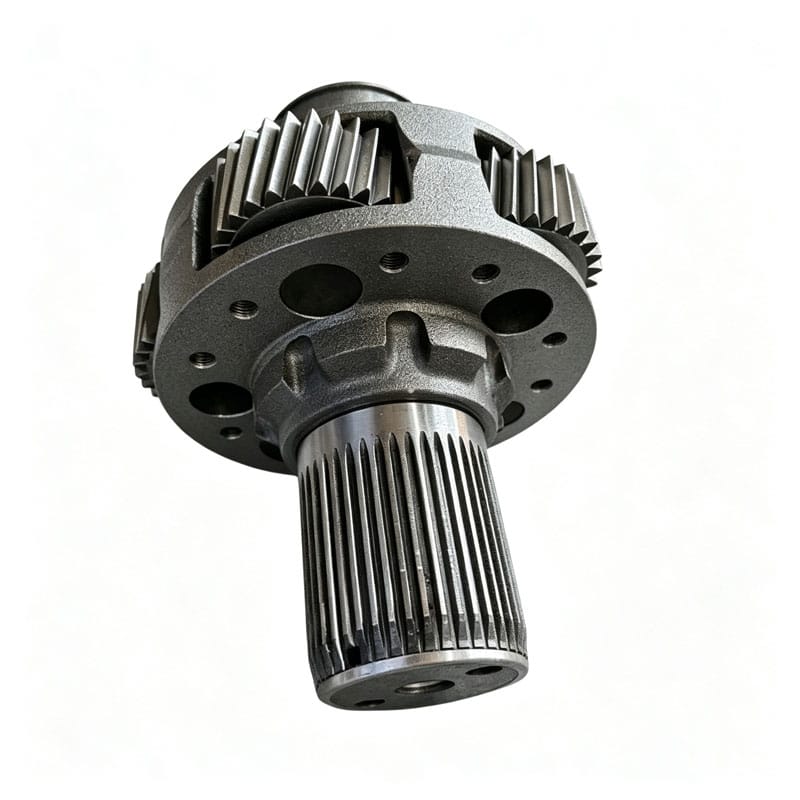
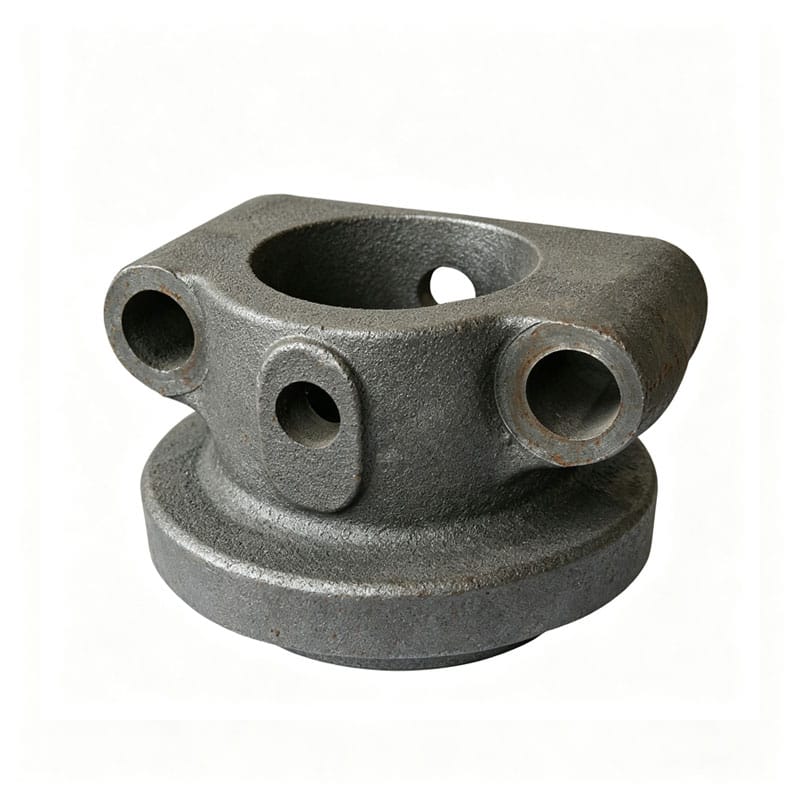
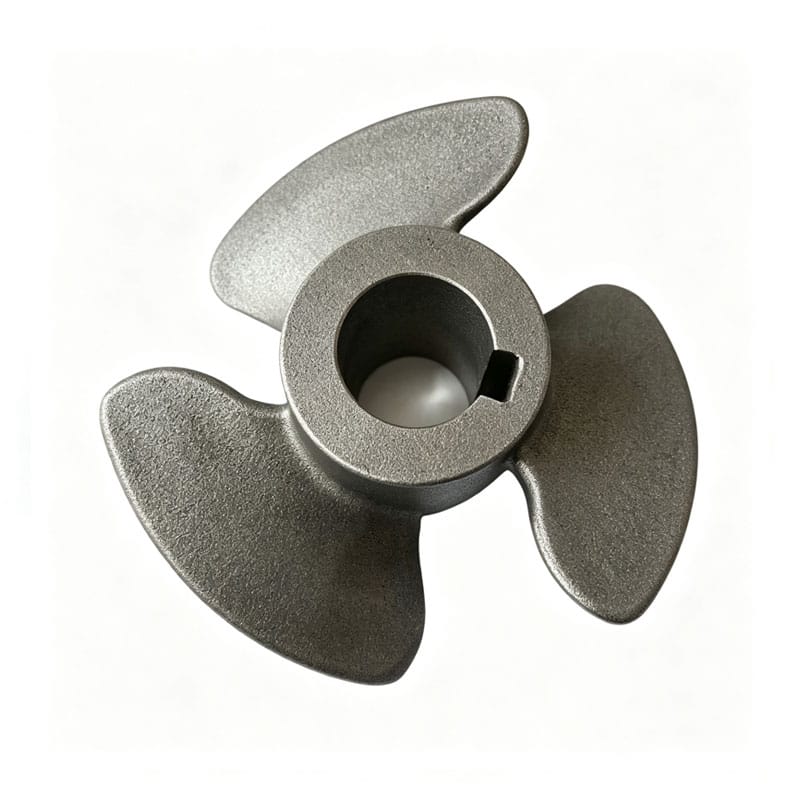
Componentes típicos de fundición de precisión
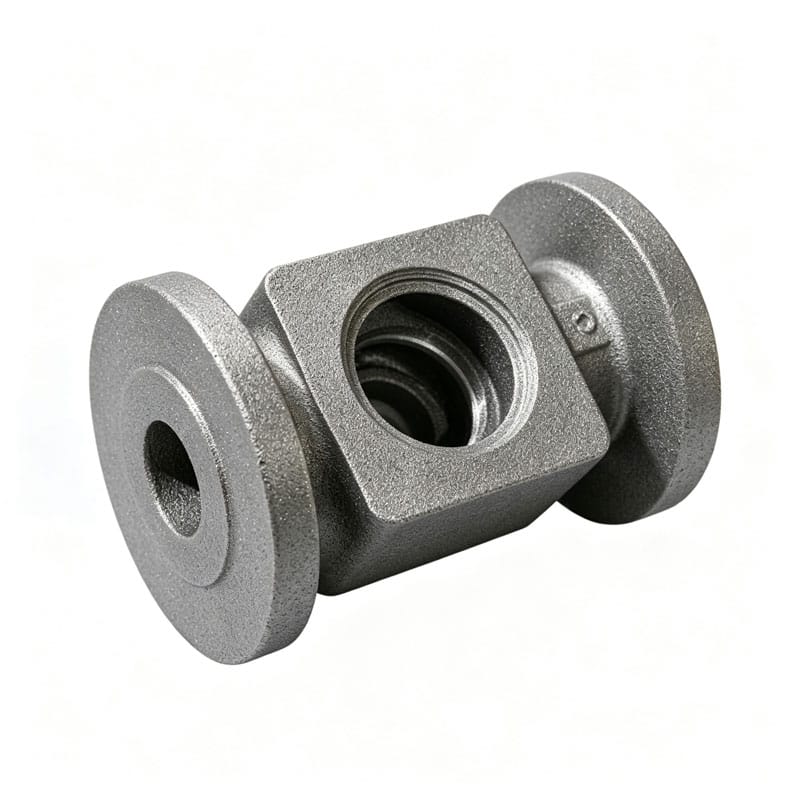
Explore piezas de fundición representativas fabricadas para maquinaria, vehículos, bombas, válvulas y equipos industriales. Cada pieza se puede personalizar mediante dibujo, calidad del material, requisitos de mecanizado y tratamiento de superficies.
¿listo para iniciar su proyecto de casting personalizado?
Sube tus dibujos y cuéntanos tu material, cantidad, tolerancia y requisitos de aplicación.
Nuestro equipo de ingeniería revisará su proyecto y brindará recomendaciones de fabricación y soporte de cotizaciones según sus especificaciones.