Precyzyjne odlewanie inwestycyjne i produkcja na zamówienie
Odlewanie inwestycyjne (odlewanie z traconego wosku) to proces produkcyjny w kształcie zbliżonym do netto, w wyniku którego powstają precyzyjne wymiarowo, wykończone powierzchniowo elementy metalowe o złożonej geometrii (geometria), które byłyby trudne lub niemożliwe do osiągnięcia poprzez kucie, odlewanie piaskowe lub samą obróbkę skrawaniem W Daji Casting specjalizujemy się w niskotemperaturowym systemie spoiwa woskowego + zolu krzemionkowego, najwyższej jakości trasie odlewania inwestycyjnego, która zapewnia wyjątkową jakość powierzchni (Ra 1.63.2 um), wąskie tolerancje wymiarowe (CT5CT7 per ISO 8062) oraz doskonałą powtarzalność dla produkcji średniej do wysokiej objętości.
Produkujemy w pełni do rysunków klienta: wyślij nam swoje pliki 2 D/3 D, specyfikacje materiałów i wymagania ilościowe, a nasz zespół inżynierów dostarczy przegląd wykonalności (DFM) i wycenę w ciągu 24 godzin Od prototypu do produkcji seryjnej, obsługujemy kompletny łańcuch wtrysku wosku, budowy powłoki, odparafinowania, topienia, odlewania, obróbki cieplnej, obróbki skrawaniem i badań nieniszczących pod jednym dachem.
Trasa Premium dla precyzyjnych, doskonałych odlewów wykończeniowych powierzchni
Połączony proces wykorzystujący niskotemperaturowy wosk wzorcowy do odtwarzania drobnych szczegółów i spoiwo z krzemionki koloidalnej (zolu krzemionkowego) do wysokotemperaturowych stabilnych powłok ceramicznych. Dostarczanie odlewów o lustrzanych powierzchniach, cienkich ściankach i wąskich tolerancjach w stali nierdzewnej, stali węglowej i stal stopowa.
| Element parametru | Specyfikacja | Opis |
|---|---|---|
| Materiał wzoru wosku | Wosk niskotemperaturowy (temperatura topnienia: 50 60 °C) | Stabilny wymiar, doskonałe odwzorowanie szczegółów, niska pozostałość wosku po odparafinowaniu |
| Spoiwo powłoki | Zol krzemionkowy (koloid SiO2) | Wysoka wytrzymałość w wysokiej temperaturze, niska rozszerzalność cieplna, doskonałe wykończenie powierzchni |
| Tolerancja wymiarowa | CT5 CT7 (ISO 8062) | 1 gatunki lepsze niż proces sodowy. |
| Chropowatość powierzchni | Ra 1,6 3,2 um | Gotowy do bezpośredniego zastosowania, zmniejsza późniejszą obróbkę |
| Minimalna grubość ścianki | 1,5 mm (lokalnie 1,0 mm) | Nadaje się do cienkościennych złożonych elementów konstrukcyjnych |
| Obowiązujące materiały | Stal nierdzewna/ Stal węglowa/Stal stopowa | 50+ gatunków, w tym stal żaroodporna i stal dupleksowa |
| Zakres masy części | 0,05 kg 100 kg | Obejmuje małe precyzyjne części do średnich elementów konstrukcyjnych |
| Pojemność partii | Prototypy 100,000 szt./rok | Elastyczna produkcja, szybka zmiana formy |
Precyzyjne odlewanie inwestycyjne i produkcja na zamówienie
Od zaopatrzenia w surowce, zarządzania produkcją, śledzenia zamówień po logistykę i odprawę celną, zachowujemy pełną kontrolę w całym procesie.
Wtrysk wosku
- Kluczowe działania: Wosk o niskiej temperaturze wtryskuje się do metalowej formy w temperaturze 5565 °C, a następnie usuwa po utrzymaniu ciśnienia i chłodzeniu.
- Punkt kontroli jakości: Wymiary wzoru wosku, pęcherzyki powierzchniowe, błysk i szybkość skurczu.
Wycena i propozycja
- Kluczowe działania: Spawaj wzory wosku do systemu bramkowania (kubek do polewania, wlew, prowadnica i wlew).
- Punkt kontroli jakości: sztywność klastra bram, lokalizacja bramy i odstępy
Przykładowa produkcja
- Kluczowe działania: Powlekanie zanurzeniowe (zol krzemionkowy + mąka cyrkonowa/mąka mulitowa) → Powlekanie sztukaterią → Suszenie; powtórz dla 69 warstw.
- Punkt kontroli jakości: Lepkość powłoki, wielkość cząstek piasku oraz temperatura i wilgotność suszenia.
Przykładowa produkcja
- Kluczowe działania: Autoklaw parowy (0,60,8 MPa, 160 170 °C) powoduje stopienie i wypłynięcie wzoru wosku.
- Punkt kontroli jakości: Wytrzymałość odparafinowania, brak pęknięć w formie skorupy i stopień odzysku wosku.
Produkcja masowa
- Kluczowe działania: Po wypaleniu formy płaszcza (1000 1100 °C) roztopioną stal wylewa się w warunkach próżniowych lub atmosferycznych.
- Punkt kontroli jakości: Temperatura zalewania, prędkość nalewania, temperatura formy powłoki
Dostawa i wsparcie
- Kluczowe działania: Usuwanie skorupy, cięcie bramy, piaskowanie/strzał, szlifowanie, prostowanie
- Punkt kontroli jakości: Pozostały materiał powłoki, pozostałości bramy, wady powierzchni
Proces niskotemperaturowego soli woskowej i krzemionkowej
Niskotemperaturowy wosk zol krzemionkowy odlewanie inwestycyjne jest zaawansowanym procesem produkcyjnym w kształcie zbliżonym do netto, który łączy precyzyjne wzory woskowe z wysokowydajnymi powłokami ceramicznymi Dzięki zastosowaniu wosku niskotemperaturowego do szczegółowej replikacji wzoru i zolu krzemionkowego do silnego, stabilnego tworzenia powłoki, proces ten zapewnia doskonałą dokładność wymiarową, doskonałe wykończenie powierzchni i niezawodną wydajność dla złożonych elementów metalowych.
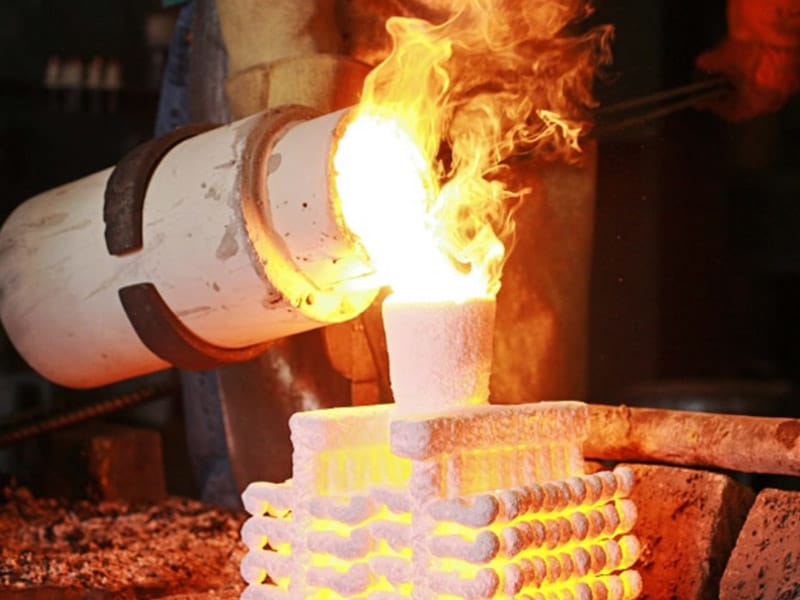
Casting inwestycyjny z woskiem traconym
Odlewanie inwestycyjne wykorzystuje wzory woskowe do odtworzenia dokładnej geometrii końcowego komponentu Po utworzeniu powłoki ceramicznej, odparafinowaniu i wylewaniu metalu można wytwarzać złożone części bez linii podziału, co pozwala na doskonałą elastyczność projektowania i drobne szczegóły konstrukcyjne.

Wosk niskotemperaturowy
Wosk niskotemperaturowy zapewnia doskonałą płynność i stabilność wymiarową, umożliwiając precyzyjne odwzorowanie skomplikowanych cech, takich jak cienkie ścianki, drobne tekstury, nici i logo, Tworzy niezawodny fundament dla precyzyjnego odlewania.

Silica Sol Ceramiczna skorupa
Zol krzemionkowy działa jako spoiwo premium do powłok ceramicznych, zapewniając wytrzymałość w wysokiej temperaturze, niską rozszerzalność cieplną i doskonałą jakość powierzchni. Pomaga uzyskać gładkie powierzchnie odlewnicze, dokładne wymiary i zmniejszone wady powierzchni.
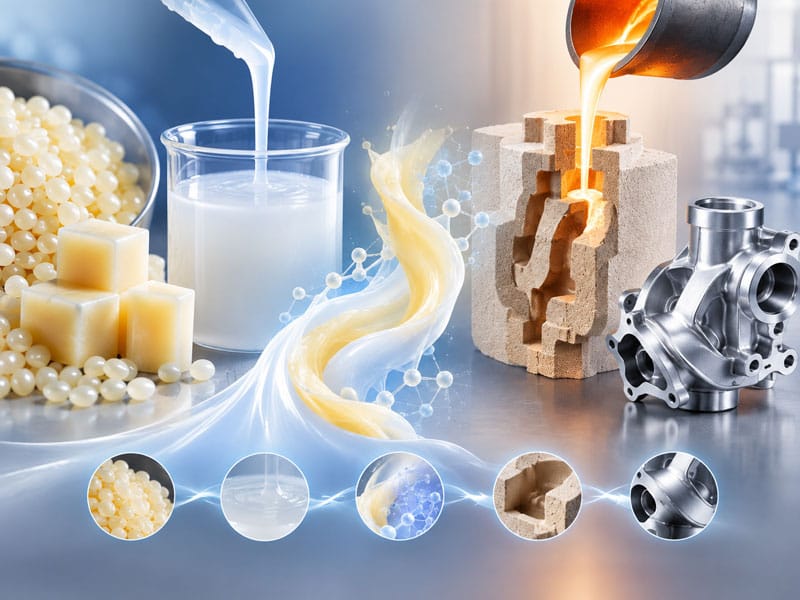
Wosk + Synergia Silica Sol
Połączenie wosku niskotemperaturowego i zolu krzemionkowego integruje dokładne tworzenie wzorów z trwałą technologią powłoki Ten zaawansowany proces zapewnia złożoną geometrię, spójne wymiary i doskonałe wykończenia powierzchni, dzięki czemu idealnie nadaje się do wysokiej klasy precyzyjnych zastosowań odlewniczych.
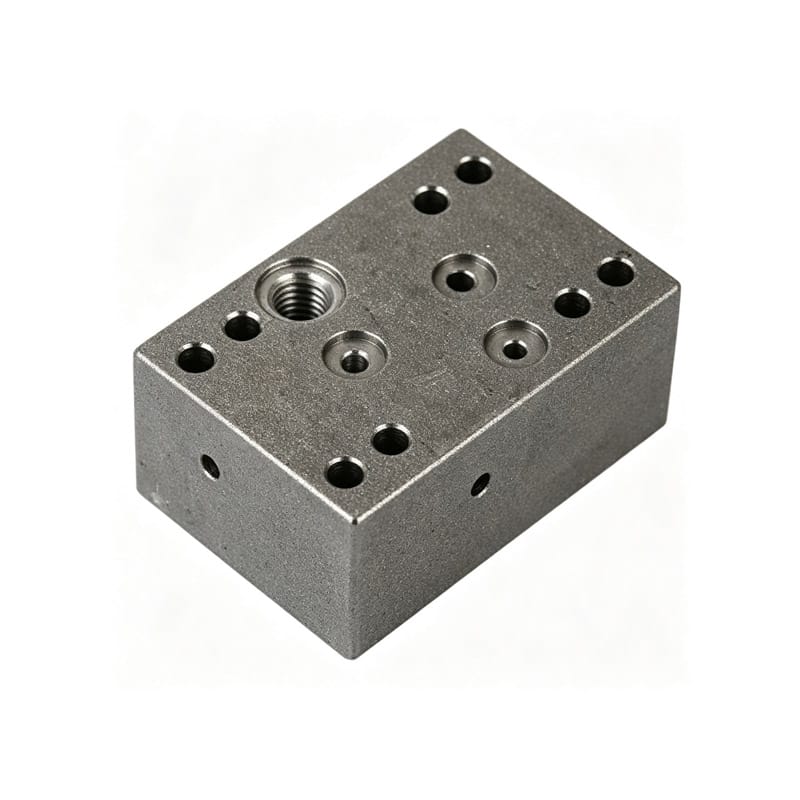
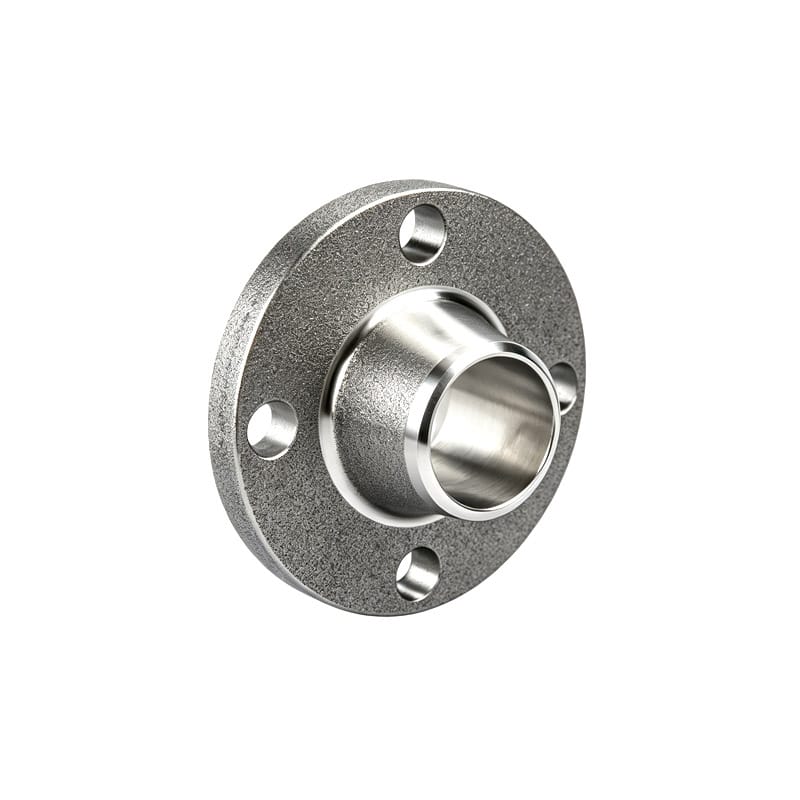
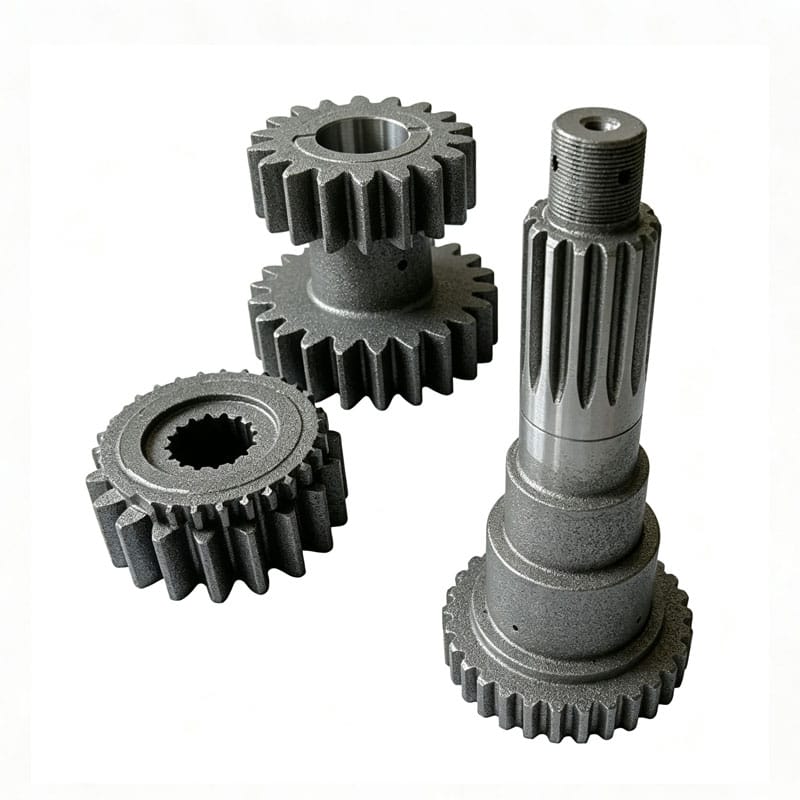
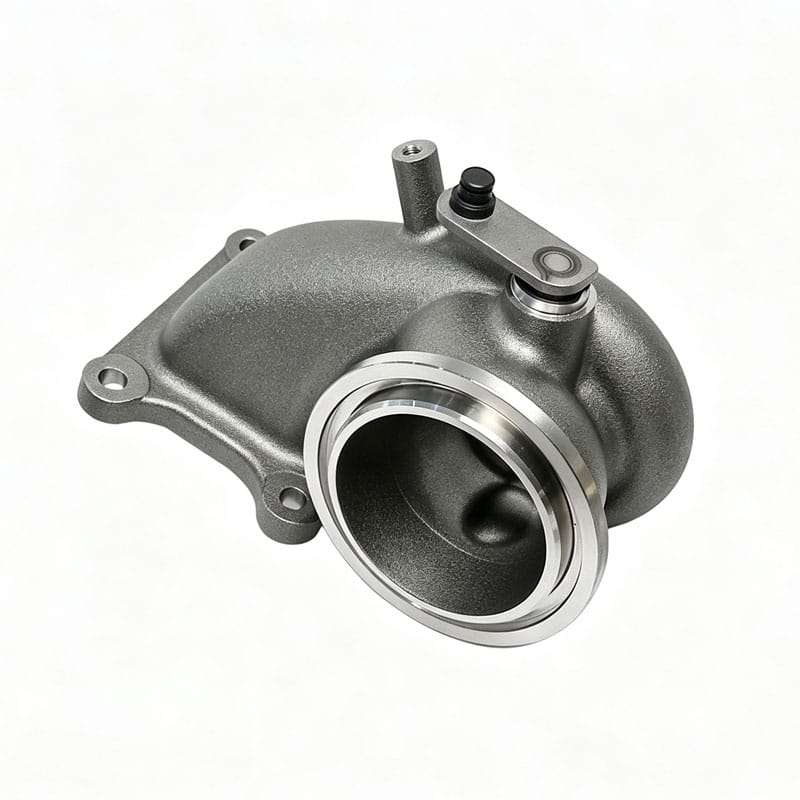
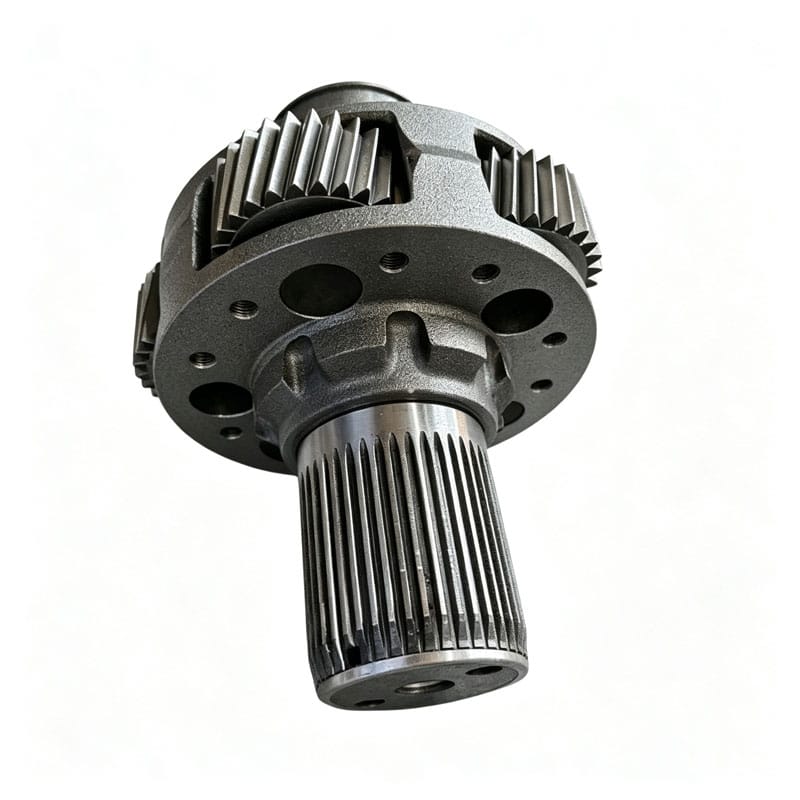
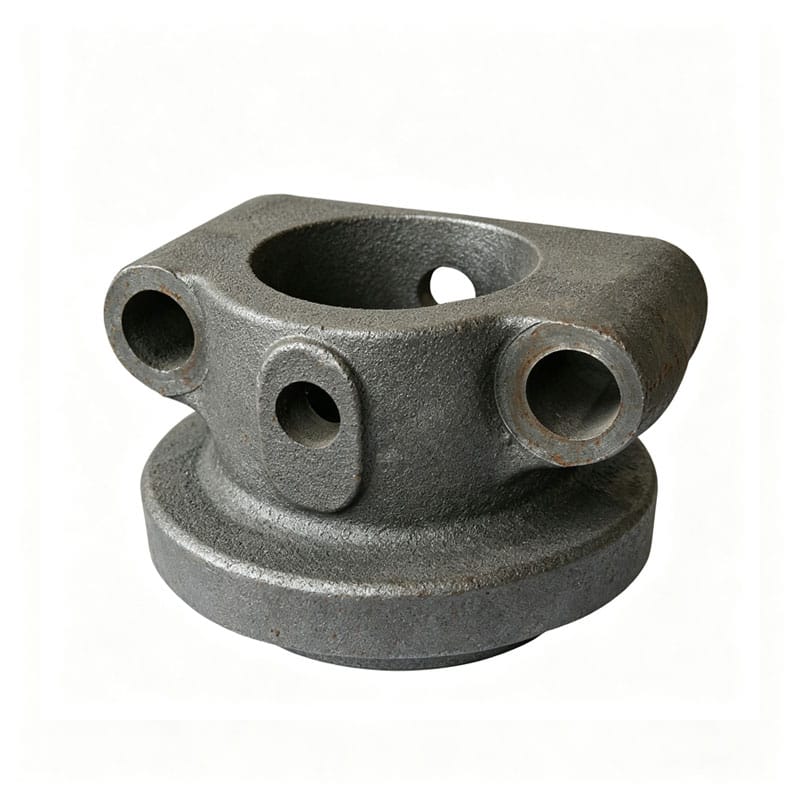
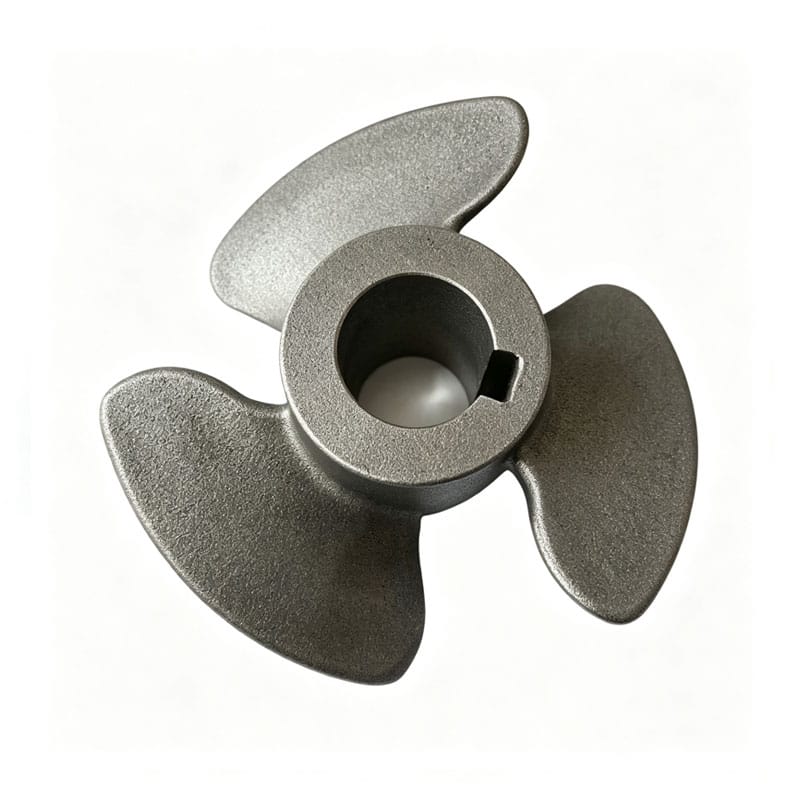
Typowe precyzyjne komponenty odlewnicze
01
Wosk Wzór Making (Wstrzyknięcie wosku)
• Proces: Niskotemperaturowy materiał woskowy topi się w temperaturze 5565 °C i wtryskuje do wnęki formy metalowej za pomocą maszyny wtryskującej wosk pod ciśnieniem 0,30,8 MPa; formę otwiera się w celu odzyskania wzoru po fazie trzymania i chłodzenia;
• Sprzęt: Pozioma lub pionowa maszyna do wtryskiwania wosku (wyposażona w funkcję utrzymywania ciśnienia, kontroli temperatury i odgazowywania próżniowego);
• Forma: Stop aluminium lub forma stalowa; wnęki są obrabiane CNC i polerowane; wymiary formy muszą uwzględniać skurcz wosku (0,31 TP3T 0,61 TP3T) i skurcz metalu (1,51 TP3T 2,51 TP3T);
• Kontrola jakości: Kontrola wymiarów wzorów w pierwszej części przy użyciu maszyny współrzędnościowej (maszyny do pomiaru współrzędnych); kontrola wizualna powierzchni pod kątem pęcherzyków powietrza, śladów opadania i błysku; okresowe kontrole wymiarowe wzorów.
02
Montaż wosku (drzewo)
• Proces: Wiele wzorów woskowych przyspawanych jest do systemu bramkowania woskowego (drzewa woskowego) za pomocą narzędzia do spawania woskowego (lub lutownicy); system bramkowania obejmuje miskę do nalewania, wlew, prowadnice i wlewki;
• Zasady projektowania: Umieszczenie wrót musi zapewniać płynne wypełnienie formy i kierunkowe zestalenie stopionego metalu, aby zapobiec zimnym zamknięciom i wnękom skurczowym; odstępy między wzorami muszą umożliwiać równomierne pokrycie zawiesiny ceramicznej i sztukaterii (piasku);
• Kontrola jakości: Spoiny muszą być bezpieczne i gładkie, bez resztek resztek wosku; wymiary i waga ukończonego zespołu muszą mieścić się w granicach procesu wytwarzania skorupy i zdolności nalewania.
03
Budynek Shell (Inwestycja)
• Proces: Zanurzyć zespół wosku w zawiesinę krzemionki koloidalnej (krzemionka koloidalna zmieszana z proszkiem cyrkonu lub mulitu; stosunek proszku do cieczy 2,5 0,0:1), następnie równomiernie nałożyć piasek (piasek cyrkonowy o oczkach 80 120 mesh na powierzchnię czołową; piasek mulitowy lub kwarcowy o oczkach 16 30 do koatów zapasowych) Suszyć w środowisku o temperaturze 2225 °C i wilgotności 501 TP3 T 701 TP3 T przez 48 godzin Powtórzyć proces powlekania i szlifowania materiału zapasowego 1, 19 materiału, materiału uszczelniającego, materiału, materiału zapasowego, materiału 300, materiału do powlekania, 30 1 materiału, koa, przy użyciu koa, materiału, materiału, materiału zapasowego, materiału, 19 materiału, koa, materiału zapasowego, materiału, materiału zapasowego, materiału, 30 1 materiału, przy użyciu koa, koa, przy użyciu koa, 1 materiału, materiału zapasowego, koa, koa, przy użyciu koa, koa, 1 materiału, 1 materiału zapasowego, 1 materiału, 1 materiału, .
• Wyposażenie: Zbiornik na zawiesinę (z mieszaniem), złoże opadów/piasku fluidalnego oraz komora susząca o stałej temperaturze i wilgotności.
• Kontrola jakości: Monitoruj lepkość zawiesiny dla każdej warstwy za pomocą kubka lepkości (Ford Cup nr 4: 2040 s); zapewnić końcową grubość otoczki 58 mm; sprawdzić brak rozwarstwienia lub pękania po wysuszeniu.
04
Odparafinowanie
• Proces: Umieścić wysuszony zespół otoczki w autoklawie do odparafinowywania parowego z miseczką do nalewania skierowaną w dół Wprowadzić parę nasyconą o temperaturze 0,60,8 MPa (160 170 °C) i utrzymać ten stan przez 1020 minut, aby szybko stopić wzór wosku i umożliwić jego wypłynięcie przez kubek do nalewania.
• Wyposażenie: Autoklaw do odparafinowywania parowego (wyposażony w systemy kontroli ciśnienia i odzyskiwania wosku).
• Kontrola jakości: Odparafinowanie musi być szybkie (aby zapobiec pękaniu powłoki przez rozszerzanie się wosku); zapewnić, że po procesie w skorupie nie pozostaną żadne pozostałości wosku; odzyskany wosk można ponownie wykorzystać po filtracji i odwodnieniu.
05
Pieczenie i odlewanie
• Prażenie: Po odparafinowaniu formy płaszczowe umieszcza się w piecu do prażenia i utrzymuje w temperaturze 1000 1100 °C przez 12 godzin w celu usunięcia resztek wosku i wilgoci, zwiększając w ten sposób wytrzymałość i przepuszczalność płaszcza;
• Topienie: Stal topi się w piecu indukcyjnym średniej częstotliwości; skład chemiczny analizuje się za pomocą spektrometrii z bezpośrednim odczytem i dostosowuje do docelowych specyfikacji;
• Odlewanie: Podgrzewane powłoki (8001000 °C po prażeniu) są ustawione do odlewania; stosuje się odlewanie grawitacyjne lub próżniowe (dla stali stopowych/elementów wysokiej klasy).Cemperatury zalewania różnią się w zależności od materiału (stal węglowa: 15600 1600 °C; stal nierdzewna: 1580 1620 °C; stal żaroodporna: 1600 1650 °C);
• Kontrola jakości: Temperaturę zalewania monitoruje się za pomocą termometrii w podczerwieni lub termopar; utrzymuje się stałą szybkość wylewania, aby zapobiec uwięzieniu powietrza i wtrąceniu żużla.
06
Wybicie i wykończenie
• Usuwanie powłoki: Po ochłodzeniu zewnętrzne powłoki są usuwane za pomocą maszyny do wybijania wibracyjnego, podczas gdy wewnętrzne wnęki są czyszczone za pomocą strumienia wody pod wysokim ciśnieniem lub piaskowania;
• Cięcie: Systemy bramkowe usuwa się za pomocą ściernych pił odcinających lub pił taśmowych;
• Szlifowanie: Pozostały materiał bramki, błysk i zadziory są odszlifowane; w razie potrzeby przeprowadzana jest korekcja wymiarowa;
• Obróbka powierzchni: Piaskowanie lub śrutowanie (w celu ujednolicenia koloru powierzchni i usunięcia kamienia tlenkowego); trawienie i pasywacja (dla stali nierdzewnej), cynkowanie lub malowanie są wykonywane zgodnie z wymaganiami klienta;
• Obróbka cieplna: Procesy takie jak normalizacja, wyżarzanie, hartowanie i odpuszczanie, obróbka roztworem i starzenie są prowadzone zgodnie ze specyfikacjami materiałowymi i użytkowymi (szczegóły w sekcji Specyfikacje jakości).
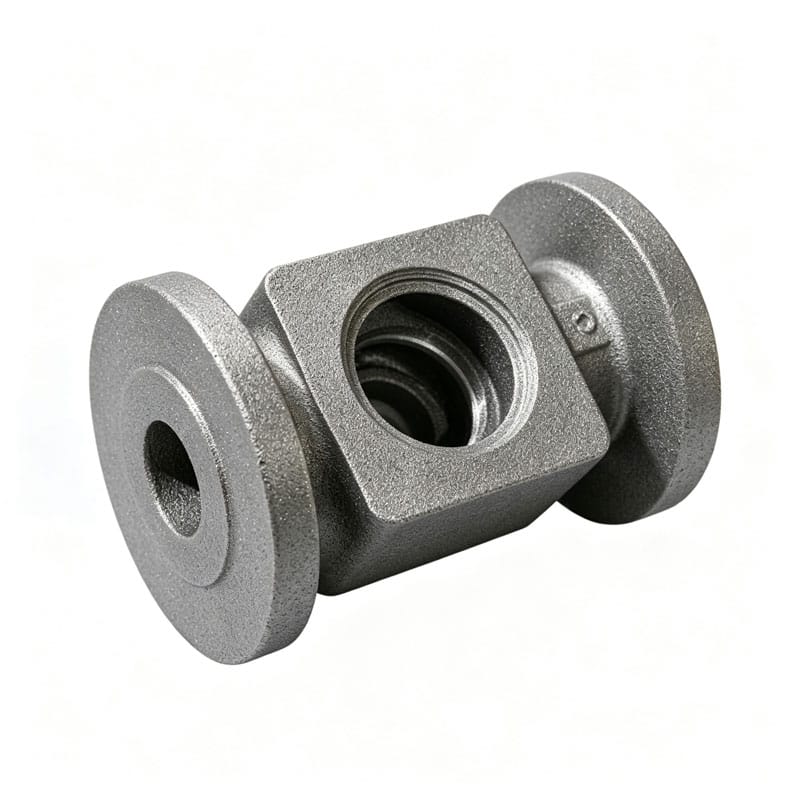
Typowe precyzyjne komponenty odlewnicze
Poznaj reprezentatywne części odlewnicze wykonane dla maszyn, pojazdów, pomp, zaworów i urządzeń przemysłowych Każda część może być dostosowana poprzez rysunek, gatunek materiału, wymagania dotyczące obróbki i obróbkę powierzchni.
Gotowy do rozpoczęcia niestandardowego projektu odlewania?
Prześlij swoje rysunki i powiedz nam swoje wymagania dotyczące materiału, ilości, tolerancji i zastosowania.
Nasz zespół inżynierów dokona przeglądu Twojego projektu i zapewni rekomendacje produkcyjne oraz wsparcie w zakresie ofert w oparciu o Twoje specyfikacje.